TL;DR Klej wiąże się z powłoką magnesu (NiCuNi, Zn, epoxy), a nie z samym NdFeB, dlatego uszkodzenie powłoki oznacza korozję. Standardem dla magnesów neodymowych jest dwuskładnikowy klej epoksydowy na zimno o wytrzymałości 15–30 MPa. Klej cyjanoakrylowy (3–5 MPa) nadaje się wyłącznie do małych, ciasno pasowanych połączeń. PP, PE, POM i PTFE wymagają primera lub aktywacji powierzchni, inaczej klejenie nie działa. Klej na gorąco jest wykluczony: 150–200 °C przekracza limit 80 °C standardowego gatunku N. Do drewna, płyty meblowej, GK i plastiku często lepszy od kleju jest uchwyt przelotowy lub pierścień pod wkręt.
Czym przykleić magnes neodymowy — zanim wybierzesz klej
Magnes neodymowy przyciąga wyłącznie materiały ferromagnetyczne: stal niskowęglową, żeliwo, nikiel i kobalt. Drewno, plastik, szkło, aluminium, mosiądz i nierdzewka austenityczna są dla pola magnetycznego „przezroczyste” — magnes ich nie utrzyma bez kleju lub mocowania mechanicznego. To pierwsze rozróżnienie, które determinuje całą metodę montażu.
Drugi fakt, pomijany w większości poradników: klej nie łączy się z rdzeniem NdFeB, lecz z powłoką ochronną — najczęściej NiCuNi, cynkową lub epoksydową. Każde mechaniczne uszkodzenie powłoki odsłania porowaty spiek, który koroduje w ciągu dni. Dlatego przygotowanie powierzchni jest ważniejsze niż wybór „najmocniejszego” kleju.
Warto też rozdzielić dwie wartości: pull force (siła oderwania od grubej, szlifowanej płyty stalowej, mierzona prostopadle) i holding force (realna nośność w konkretnym układzie). Katalogowy udźwig dotyczy warunków idealnych. W praktyce szczelina powietrzna, ścinanie i cienkie podłoże obniżają go o kilkadziesiąt procent. DHIT publikuje warunki pomiaru i tabele deratingu dla każdego produktu, co pozwala policzyć realną nośność, a nie opierać się na liczbie z nagłówka karty.
Silny magnes wypycha nadmiar kleju z połączenia. Bez stabilizacji pozycji (klocki, taśma, imadło) element przesunie się, a spoina będzie zbyt cienka lub nieciągła.
Dobór kleju do magnesów — tabela MPa, temperatura, czas wiązania
| Klej | Ścinanie (MPa) | Temperatura pracy | Czas roboczy / pełny | Zastosowanie |
|---|---|---|---|---|
| Epoksyd 2K (standard DHIT) | >15, do 30 | do 120 °C | 1–4 h / 24 h | magnesy NdFeB, drewno, stal, tworzywa |
| MMA (metakrylan) | >20 | do 120 °C | 15–30 min | trudne tworzywa, szybki montaż |
| Anaerobowy | do 30 | −60…+200 °C | minuty | połączenia ciasne, metal–metal |
| LOCTITE AA 326 | ~15 (ISO 4587) | do 120 °C | <3 min | małe magnesy, ciasne pasowanie |
| PU 2K | 6–9 | do 100 °C | 60–90 min | elastyczne połączenia |
| Cyjanoakryl (CA) | 3–5 | do 80 °C | sekundy | małe magnesy, ciasne spoiny |
| MS polimer | 2–4 | do 90 °C | 30–60 min | uszczelnianie, lekkie obciążenia |
Dane pochodzą z kart technicznych producentów klejów (źródła zewnętrzne) i dotyczą wytrzymałości na ścinanie na stali piaskowanej. Wniosek jest jednoznaczny: dla magnesów NdFeB standardem jest epoksyd dwuskładnikowy na zimno. Łączy wysoką wytrzymałość z odpornością na wilgoć i oleje. CA stosuj wyłącznie do małych magnesów w ciasnych gniazdach — jest kruchy i nie przenosi udarów.
Przygotowanie powierzchni magnesu i podłoża
Kolejność działań decyduje o wyniku bardziej niż marka kleju:
- Odtłuść powierzchnię alkoholem izopropylowym (IPA) lub acetonem.
- Zmatuj lekko papierem P120–P180 — bez szlifowania do metalu.
- Odtłuść ponownie, aby usunąć pył i resztki tłuszczu.
- Nałóż klej, dociśnij i ustabilizuj pozycję.
- Pozostaw bez obciążenia na 24 h.
Pominięcie kroku 3 to najczęstszy błąd: pył ze szlifowania wiąże tłuszcz i tworzy warstwę antyadhezyjną. Agresywne szlifowanie do gołego spieku również jest błędem — uszkadza powłokę i otwiera drogę korozji. Klejenie do chropowatego tynku kończy się odklejeniem, ponieważ spoina nie ma ciągłego kontaktu z podłożem.
Magnesy samoprzylepne z taśmą 3M wymagają analogicznej dyscypliny: odtłuszczenie podłoża i 24 h przed obciążeniem.
Klejenie magnesu do drewna, płyty meblowej i GK
Drewno, płyta meblowa i płyta gipsowo-kartonowa są porowate i niemagnetyczne. Epoksyd 2K na gładką, odtłuszczoną powierzchnię daje trwałe połączenie, ale przy obciążeniach rozciągających lepszym rozwiązaniem jest mocowanie mechaniczne.
| Kryterium | Klejenie epoksydem 2K | Uchwyt przelotowy / pierścień pod wkręt |
|---|---|---|
| Nośność | zależna od przyczepności podłoża | determinowana przez wkręt i podłoże |
| Odwracalność | brak | pełna (wykręcenie) |
| Koszt | niski | niski |
| Ryzyko uszkodzenia powłoki | przy demontażu | brak |
Przykład z oferty DHIT: uchwyt przelotowy HH 16x5.3 [M3]/N38 o udźwigu 4,00 kg (39,23 N) jest dedykowany do montażu na drewnie, płycie meblowej, ścianie GK i plastiku. Alternatywa to pierścień pod wkręt MP 30x7/3x3/N38 o udźwigu 3,64 kg (35,69 N) z otworem 7/3 mm. Oba rozwiązania są odwracalne i nie zależą od przyczepności kleju do podłoża.
 HH 16x5.3 [M3] / N38 - uchwyt magnetyczny przelotowy Uchwyt przelotowy z gwintem M3 do przykręcenia na drewnie, płycie meblowej, ścianie GK i plastiku — udźwig 4,00 kg (39,23 N), obudowa stalowa, powłoka NiCuNi. 3,32 zł • Zobacz produkt → |
Klejenie magnesu do metalu i stali
Stal niskowęglowa jest ferromagnetyczna — magnes trzyma się jej sam, bez kleju. Klejenie ma sens wtedy, gdy chcesz trwale ustalić pozycję lub gdy podłoże jest niemagnetyczne: aluminium, mosiądz, nierdzewka austenityczna (304, 316).
Przygotowanie stali: szlifowanie P80–P120, odtłuszczenie acetonem, opcjonalnie primer. Klej: epoksyd 2K lub MMA. Kluczowy parametr to szczelina powietrzna — każda warstwa kleju, farby lub lakieru między magnesem a stalą obniża siłę.
| Szczelina / warunek | Pozostała siła |
|---|---|
| 0 mm (kontakt) | 100% |
| 0,5 mm | 40–60% |
| cienka blacha 0,6 mm | ~45% |
| obciążenie ścinające | 15–30% udźwigu |
Dane deratingu pochodzą z materiałów DHIT i wymagają potwierdzenia testem w konkretnej aplikacji. Praktyczny wniosek: nie projektuj nośności na podstawie katalogowego udźwigu, jeśli w połączeniu występuje szczelina lub obciążenie działa równolegle do powierzchni.
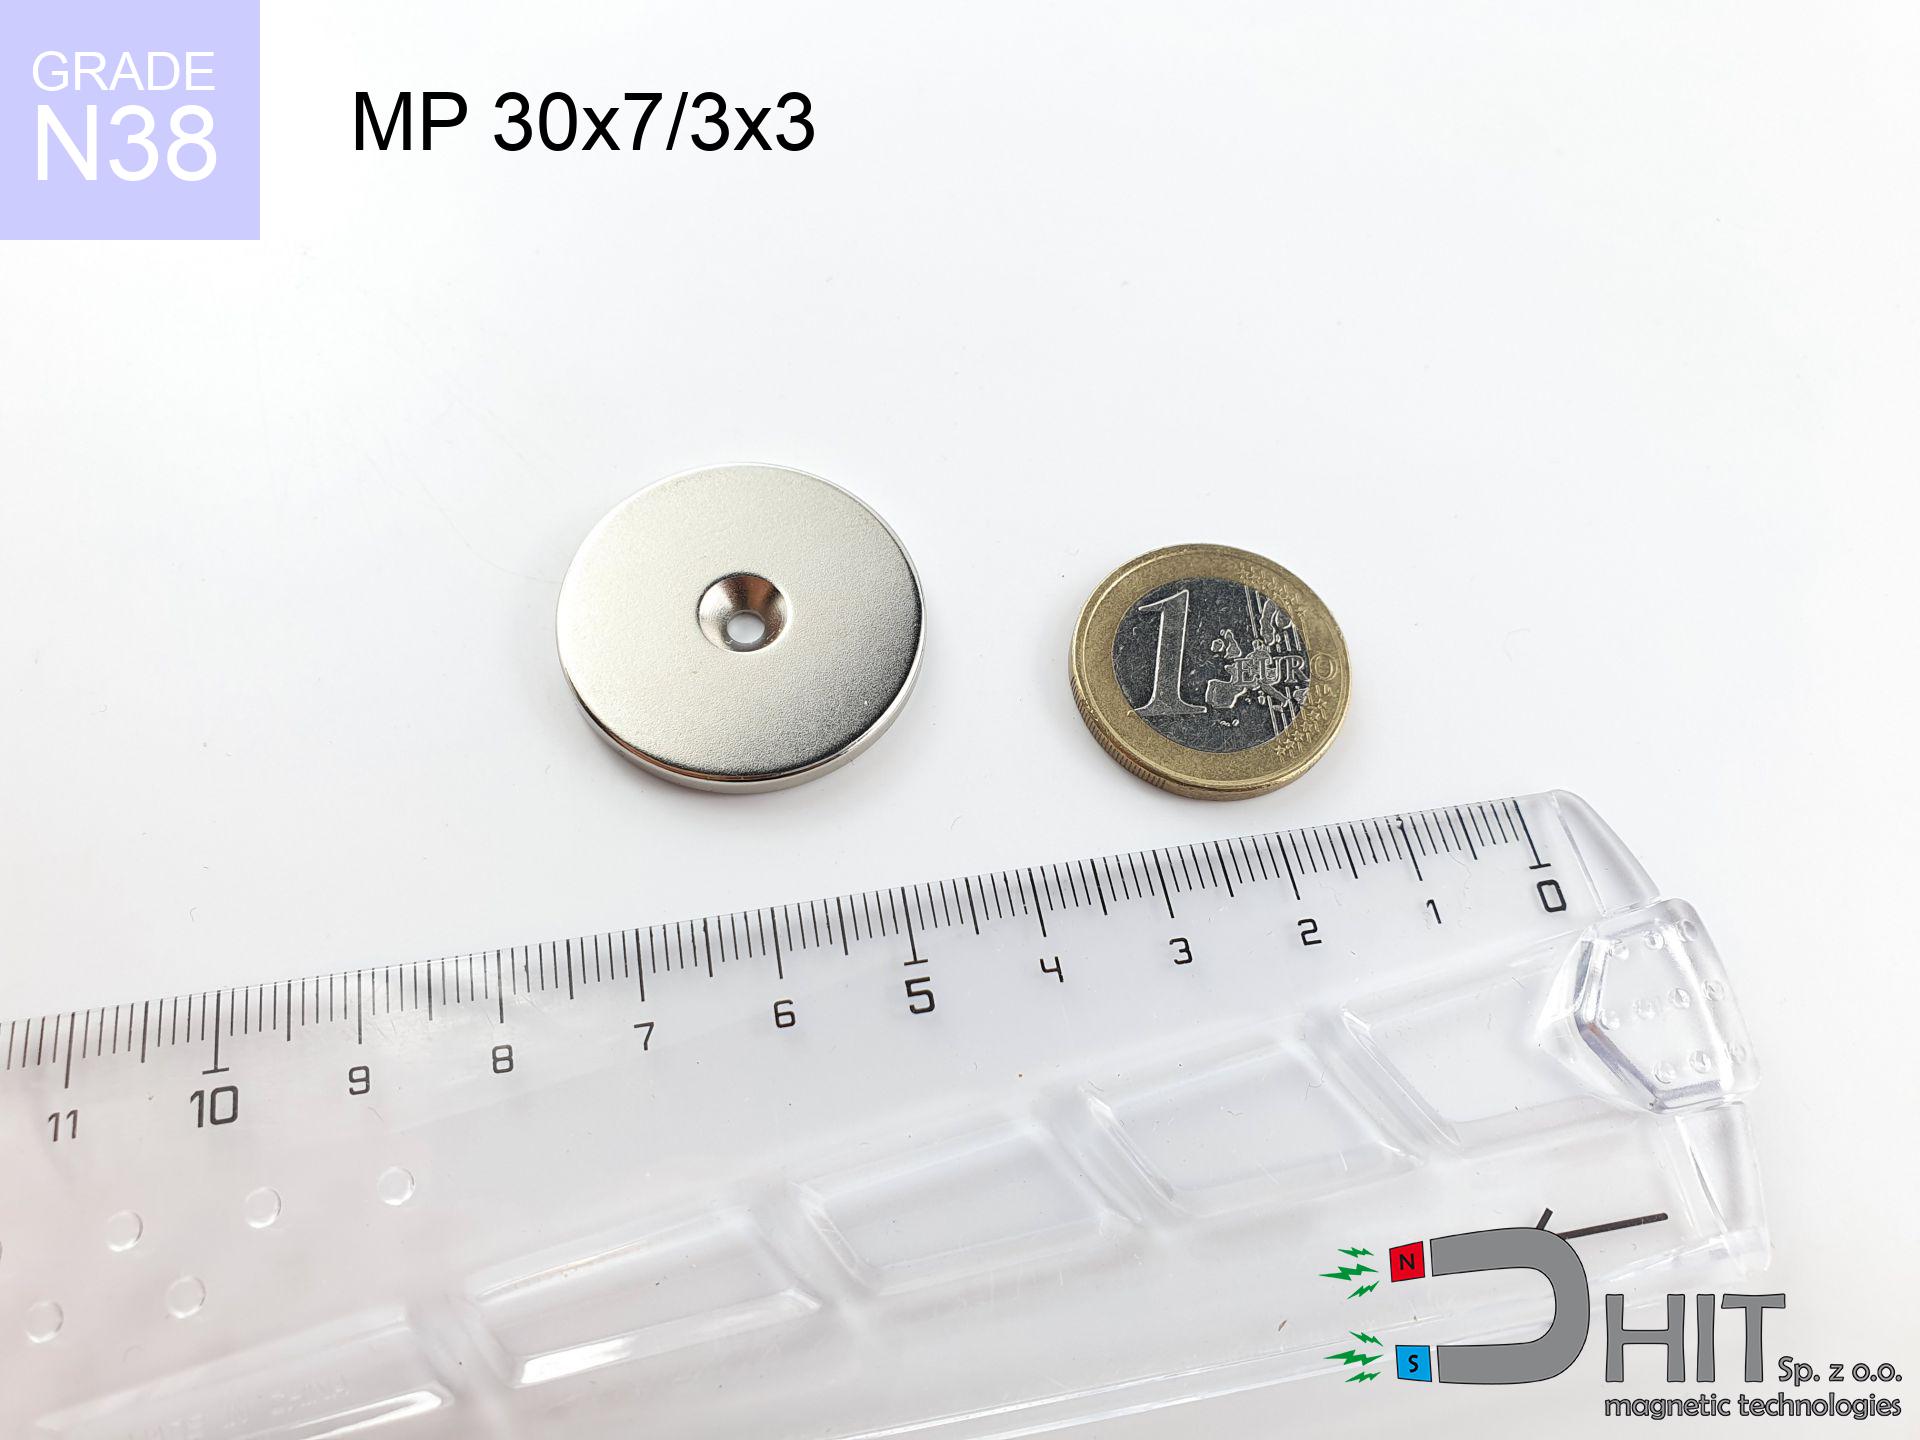 MP 30x7/3x3 / N38 - magnes neodymowy pierścieniowy Pierścień z otworem 7/3 mm do montażu na wkręt zamiast klejenia — udźwig 3,64 kg (35,69 N), indukcja 121,58 mT, powłoka NiCuNi, tolerancja ±0,1 mm. 6,84 zł • Zobacz produkt → |
Klejenie magnesu do plastiku — ABS, PVC, PC vs PP, PE, POM, PTFE
Tworzywa dzielą się na dwie grupy o skrajnie różnej klejalności. ABS, PVC i PC mają wystarczającą energię powierzchniową, by epoksyd 2K lub CA utworzyły trwałe połączenie. Poliolefiny i tworzywa o niskiej energii powierzchniowej — PP, PE, POM, PTFE — wymagają primera, aktywacji lub obróbki plazmowej. Bez tego klej nie zwilża powierzchni i połączenie pęka przy pierwszym obciążeniu.
| Polimer | Obróbka | Klej |
|---|---|---|
| ABS, PVC, PC | zmatowienie + IPA | epoksyd 2K, CA (małe) |
| PLA, PETG | zmatowienie + IPA | epoksyd 2K |
| PP, PE | primer / plazma | klej z primerem |
| POM | primer / plazma | klej z primerem |
| PTFE | aktywacja | klej z primerem |
DHIT nie publikuje danych o klejeniu do konkretnych tworzyw, dlatego każdy układ wymaga testu na próbce przed montażem docelowym.
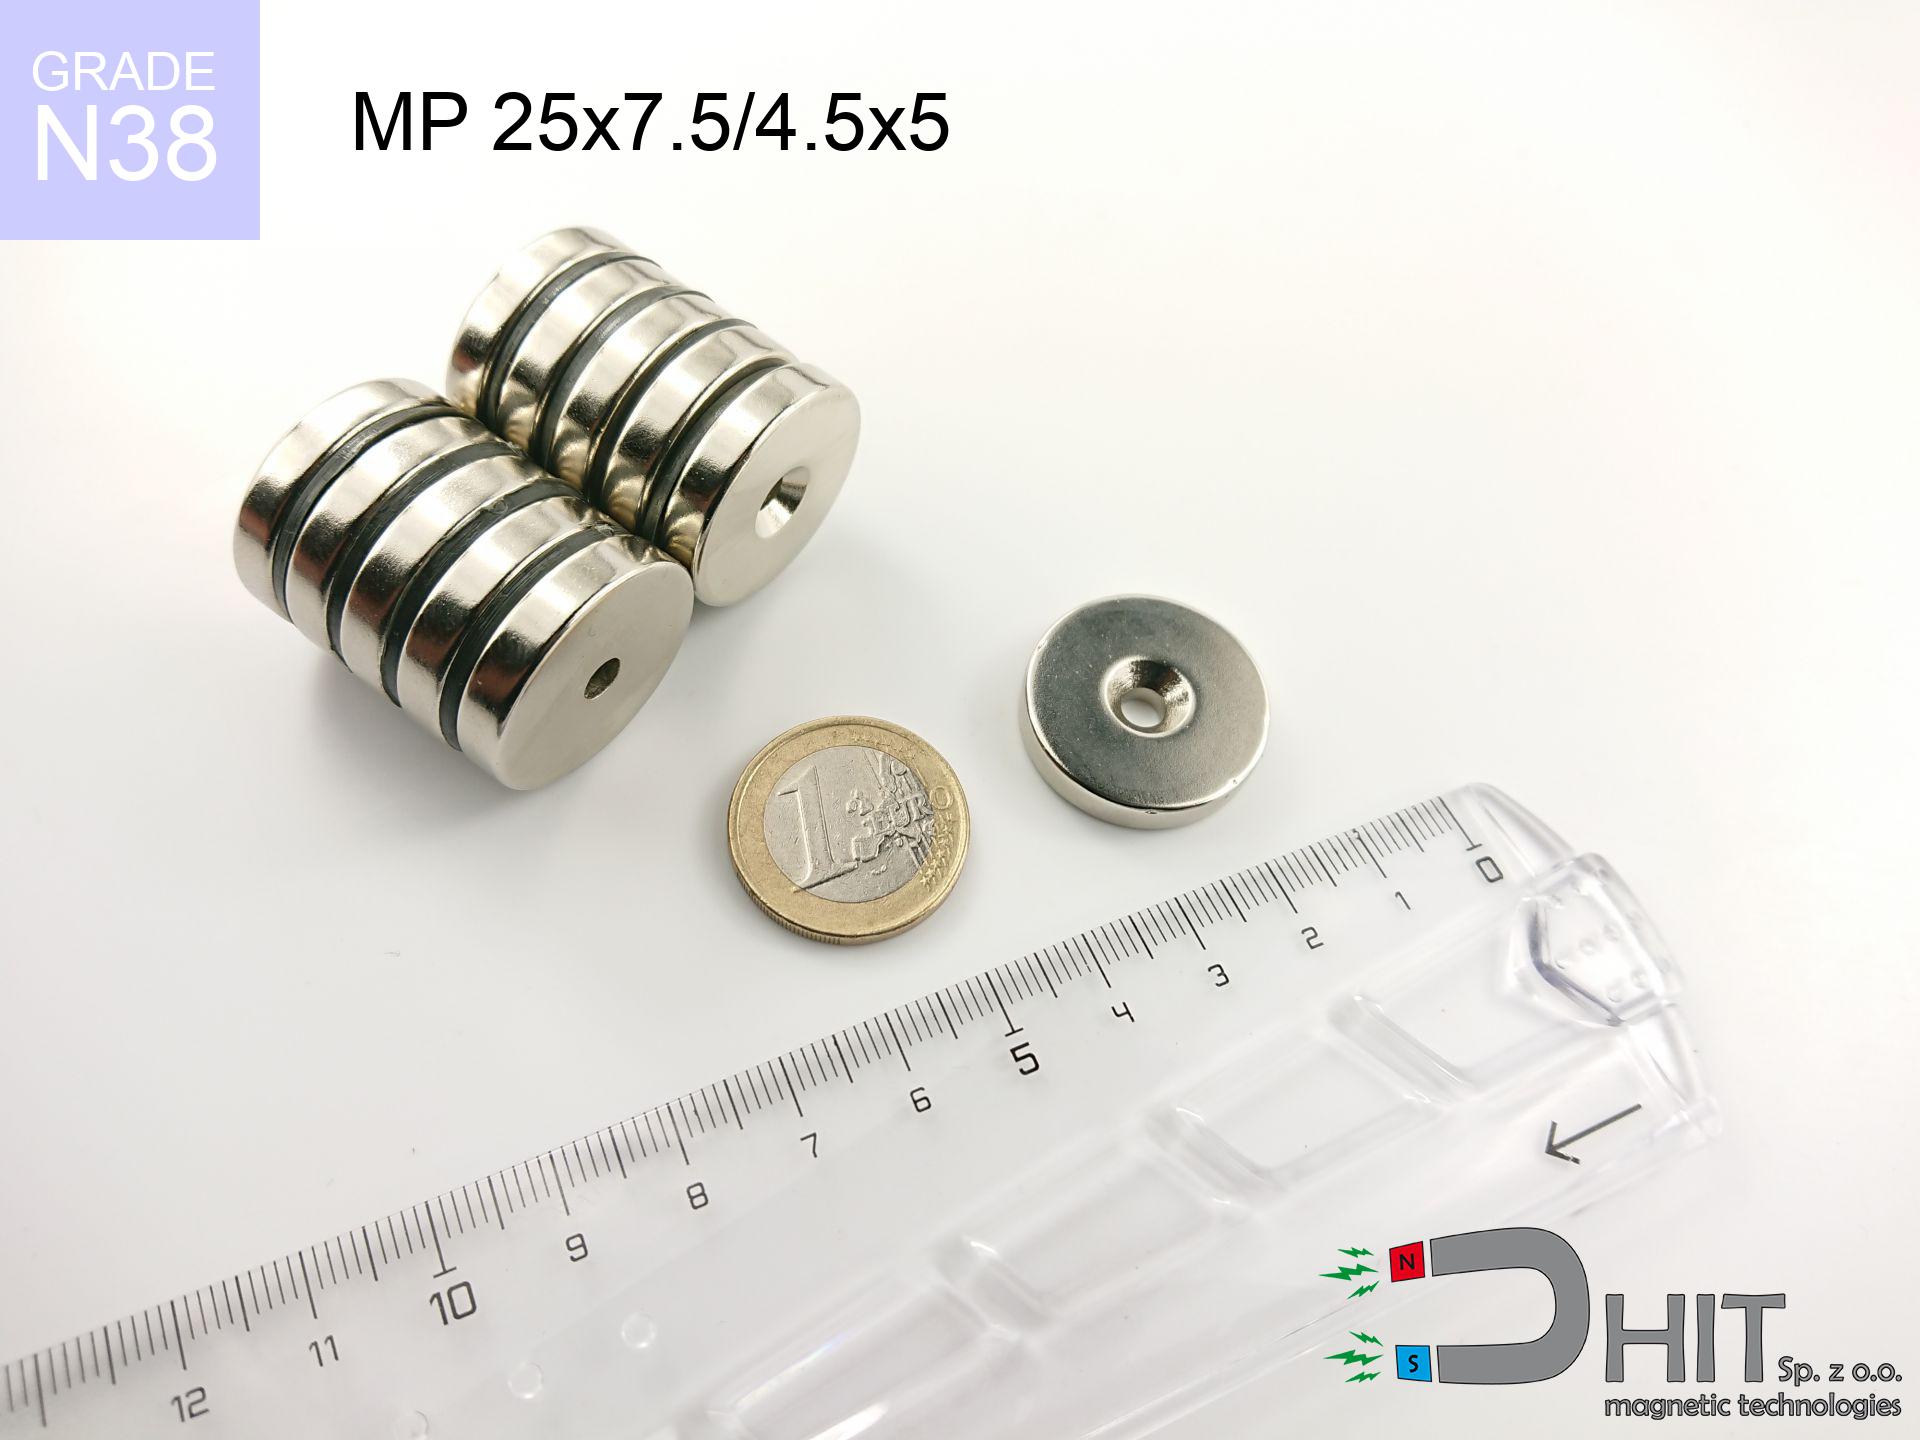 MP 25x7.5/4.5x5 / N38 - magnes neodymowy pierścieniowy Mocniejszy pierścień pod śrubę do drewna, metalu i plastiku — udźwig 7,72 kg (75,69 N), indukcja 230,20 mT, powłoka NiCuNi, tolerancja ±0,1 mm. 8,00 zł • Zobacz produkt → |
Klejenie magnesu do wydruków 3D (PLA, PETG, ABS)
Wydruki FDM mają chropowatą strukturę warstw, która mechanicznie wspiera spoinę, ale utrudnia szczelne przyleganie na całej powierzchni. PLA klei się łatwiej, PETG trudniej i wymaga zmatowienia, ABS zachowuje się podobnie jak ABS formowany. Klej: epoksyd 2K, a przy małych elementach CA.
Dane dla druku 3D nie mają potwierdzenia w źródłach branżowych — traktuj je jako punkt wyjścia i zweryfikuj na próbce. W praktyce najlepsze efekty daje gniazdo projektowane w modelu: magnes wklejany na 0,2–0,3 mm luzu z epoksydem 2K.
Klasa temperaturowa magnesu i kleju — dlaczego to ważniejsze niż numer N
Magnes i klej mają osobne limity temperaturowe. Klej epoksydowy może pracować w 120 °C, ale magnes gatunku N traci siłę już w 80 °C. Dobór zaczyna się od litery klasy, nie od numeru N.
| Gatunek | Maks. temperatura pracy |
|---|---|
| N | 80 °C |
| M | 100 °C |
| H | 120 °C |
| SH | 150 °C |
| UH | 180 °C |
| EH | 200 °C |
| AH | 220–230 °C |
Temperatura Curie dla NdFeB wynosi 310–350 °C. Współczynnik temperaturowy koercji to −0,4…−0,7%/°C. Do limitu klasy straty są odwracalne (5–10%), powyżej — nieodwracalne. Przykład: magnes D82 N42 pracujący w 100 °C zachowuje około 60% pierwotnej siły. Klej na gorąco (150–200 °C) trwale rozmagnesowuje standardowy neodym i jest wykluczony. Więcej o mechanizmach utraty siły: blog DHIT o magnesach i temperaturze.
Klejenie czy mocowanie mechaniczne — porównanie
| Kryterium | Klejenie | Mocowanie mechaniczne |
|---|---|---|
| Nośność | zależna od przygotowania | wysoka, powtarzalna |
| Odwracalność | brak | pełna |
| Koszt | niski | niski |
| Odporność na temperaturę | limit kleju | limit magnesu |
| Ryzyko uszkodzenia powłoki | przy demontażu | brak |
Przy obciążeniach krytycznych klej nie powinien być jedynym zabezpieczeniem. Przykłady z oferty DHIT: uchwyt UMP 75x25 [M10x3] GW F200 GOLD/N42 o udźwigu 310 kg (3040,06 N), UMP 94x40 [3xM10] GW F550 Silver Black/N52 o udźwigu 650 kg z powłoką epoksydową oraz belka magnetyczna BM 380x180x70 [4x M8] w obudowie ze stali 304. Moment dokręcania magnesu z otworem wynosi około 2 Nm — przekroczenie grozi pęknięciem spieku.
Powłoka, korozja i środowisko pracy
| Powłoka | Środowisko | Przyczepność kleju |
|---|---|---|
| NiCuNi (SST ~24 h) | wnętrza suche | dobra |
| Epoxy (>300–500 h SST) | wilgoć, woda | dobra |
| Cynk (Zn) | wnętrza, tanie | dobra, tworzy tlenek |
| PTFE / Xylan | chemia | słaba |
| Parylene | medycyna, lotnictwo | dobra |
Test salt spray ISO 14993 (5% NaCl, 35 °C) na powłoce epoksydowej: brak rdzy po 24 h, pierwsze plamki po 48–72 h, po 408 h ubytek masy około 0,9% i strata momentu magnetycznego około 0,216%. Odprysk powłoki prowadzi do korozji w ciągu dni. Powłoka NiCuNi nie jest wodoodporna — do pracy w wilgoci wybierz epoxy lub obudowę hermetyczną.
Błędy typowe i bezpieczeństwo
| Przyczyna | Skutek |
|---|---|
| Brak zmatowienia | słaba przyczepność, odklejenie |
| Zbyt mocny docisk | wyciśnięcie kleju, pusta spoina |
| Brak odtłuszczenia po szlifowaniu | warstwa antyadhezyjna |
| CA do dużych magnesów | kruche pęknięcie przy udarze |
| Klejenie PP bez primera | brak zwilżania, odklejenie |
| Przekroczenie temperatury | trwała utrata siły |
| Brak stabilizacji pozycji | przesunięcie elementu |
Bezpieczeństwo: osoby z rozrusznikiem serca lub implantem zachowują minimum 30 cm od pojedynczego magnesu i 2 m od dużych zespołów; pola ≥5 gauss mogą wpływać na implanty. Połknięcie dwóch lub więcej magnesów to zagrożenie życia. Odprysk powłoki wymaga okularów ochronnych EN 166. Transport lotniczy podlega UN 2807, klasa 9, z limitem 0,00525 gauss. Magnesów nie wolno ciąć ani wiercić — pył neodymowy jest piroforyczny. DHIT dostarcza magnesy jako elementy techniczne, nie jako wyroby medyczne.
FAQ — najczęstsze pytania
Czy klej cyjanoakrylowy utrzyma magnes neodymowy? Do małych magnesów w ciasnym gnieździe tak, przy wytrzymałości 3–5 MPa. Do dużych magnesów nie — CA jest kruchy i nie przenosi udarów. Wybierz epoksyd 2K o wytrzymałości 15–30 MPa.
Czym odtłuścić magnes przed klejeniem? Alkoholem izopropylowym (IPA) lub acetonem. Odtłuść przed i po zmatowieniu, aby usunąć pył i tłuszcz. Dopiero potem nakładaj klej.
Czy można przykleić magnes do PP? Tak, ale wyłącznie po zastosowaniu primera lub aktywacji plazmowej. Polipropylen ma niską energię powierzchniową i bez obróbki klej nie zwilża powierzchni. Przetestuj na próbce.
Jak mocno dokręcić magnes z otworem? Około 2 Nm. Wyższy moment grozi pęknięciem kruchego spieku NdFeB. Używaj klucza dynamometrycznego i podkładki.
Czy magnes neodymowy przyciąga się do aluminium? Nie. Aluminium jest paramagnetyczne i praktycznie przezroczyste dla pola. Magnes utrzyma się na aluminium tylko dzięki klejowi lub mocowaniu mechanicznemu.
Czy klej na gorąco zniszczy magnes? Tak. Pistolety pracują w 150–200 °C, a standardowy gatunek N ma limit 80 °C. Przekroczenie powoduje trwałą utratę siły. Używaj kleju na zimno.
Jaka powłoka do wody? Epoksydowa, z wynikiem ponad 300–500 h w teście salt spray. Powłoka NiCuNi (SST ~24 h) nadaje się wyłącznie do wnętrz suchych.
Podsumowanie — co zrobić dalej
Standardowa procedura dla magnesu NdFeB: epoksyd dwuskładnikowy na zimno, odtłuszczenie IPA lub acetonem, lekkie zmatowienie, ponowne odtłuszczenie, docisk i 24 h wiązania. Przy obciążeniach krytycznych, w wilgoci lub przy podłożach porowatych wybierz mocowanie mechaniczne: uchwyt przelotowy lub pierścień pod wkręt.
Pełną ofertę magnesów neodymowych, uchwytów i pierścieni znajdziesz w katalogu DHIT, a szczegóły montażu w FAQ oraz bazie wiedzy.