
TL;DR
- Polaryzacja (gdzie jest N, a gdzie S) to nie to samo co kierunek namagnesowania (oś, wzdłuż której biegnie wektor w materiale) – mylenie tych pojęć jest najczęstszą przyczyną błędów w dokumentacji.
- Kierunek namagnesowania jest cechą konstrukcyjną nadaną przy prasowaniu proszku w polu orientującym; po spieczeniu można jedynie przemagnesować magnes w tej samej osi, nigdy zmienić osi.
- Sekwencja kontroli na linii: wskaźnik kierunku (folia) → teslomierz z sondą Halla w gnieździe (znak i wartość w mT) → zapis wyniku w traceability.
- Poka-Yoke z geometrią niesymetryczną jest skuteczniejszy niż szkolenie operatora, bo eliminuje możliwość odwrócenia magnesu fizycznie.
- Kontrola 100% jest uzasadniona przy elementach bezpieczeństwa i parach z czujnikiem; przy niskim ryzyku wystarcza AQL z metodą odniesienia.
- Klasa temperaturowa (N 80 °C, H 120 °C, SH 150 °C, UH 180 °C, EH 200 °C, AH 230 °C) jest parametrem procesowym, a nie tylko handlowym.
Błąd orientacji magnesu w montażu seryjnym rzadko ujawnia się na końcu linii. Najczęściej wychodzi dopiero u klienta, jako spadek czułości czujnika, hałas w napędzie albo reklamacja partii, której nie da się naprawić bez demontażu. Koszt takiego zdarzenia jest nieporównywalnie wyższy niż koszt punktu kontrolnego, który wykryłby odwrócenie w czasie poniżej sekundy.
Ten przewodnik porządkuje dwie rzeczy, które w praktyce produkcyjnej bywają mieszane: rozpoznanie biegunów magnesu neodymowego oraz zaprojektowanie takiego ułożenia magnesów w wyrobie, aby błąd orientacji był technicznie niemożliwy lub natychmiast wykrywalny. Materiał adresujemy do inżynierów procesu, jakości i konstrukcji, którzy pracują z magnesami NdFeB w produkcji seryjnej: w automotive, napędach, enkoderach, czujnikach i AGD.
Jak rozpoznać bieguny magnesu neodymowego: polaryzacja a kierunek namagnesowania
Biegun północny (N) to powierzchnia, z której linie pola magnetycznego wychodzą na zewnątrz. Wewnątrz materiału wektor namagnesowania biegnie od bieguna S do N. To dwie strony tego samego zjawiska, ale w dokumentacji technicznej trzeba je rozdzielić, bo odpowiadają na różne pytania.
Polaryzacja odpowiada na pytanie: gdzie znajduje się N, a gdzie S. Kierunek namagnesowania odpowiada na pytanie: wzdłuż której osi w materiale biegnie wektor. Magnes walcowy może być namagnesowany osiowo (bieguny na podstawach) albo diametralnie (bieguny na przeciwległych łukach płaszcza) – w obu przypadkach ma biegun N i S, ale zupełnie inną geometrię pola. Definicje tych pojęć i jednostek znajdziesz w słowniku terminologii magnetycznej.
Kierunek jest nadany w procesie wytwarzania: proszek prasowany jest w polu orientującym, co ustawia krystality zgodnie z osią preferowaną (anizotropia). Po spieczeniu magnes można ponownie namagnesować, ale wyłącznie w obrębie tej samej osi. Przemagnesowanie walca osiowego na diametralny jest technicznie niemożliwe. Konsekwencja procesowa jest jednoznaczna: błąd kierunku ujawniony po wklejeniu magnesu jest błędem nieodwracalnym – element nadaje się do złomowania, a nie do korekty.
Warto zapamiętać jeszcze jedną prawidłowość: oba bieguny przyciągają stal z taką samą siłą. Polaryzacja ma znaczenie dopiero w układzie magnes–magnes, gdzie liczy się przyciąganie lub odpychanie. Dlatego test „przykleja się do klucza” nie wnosi żadnej informacji o orientacji.
Kształt nie determinuje biegunowości. Płytka 20×10×5 mm jest domyślnie namagnesowana przez najmniejszy wymiar, czyli „przez 5 mm”, ale ten sam wyrób można zamówić z namagnesowaniem przez długość lub szerokość. Jedynym wiarygodnym źródłem jest karta produktu z polem „kierunek magnesowania” oraz pomiar.
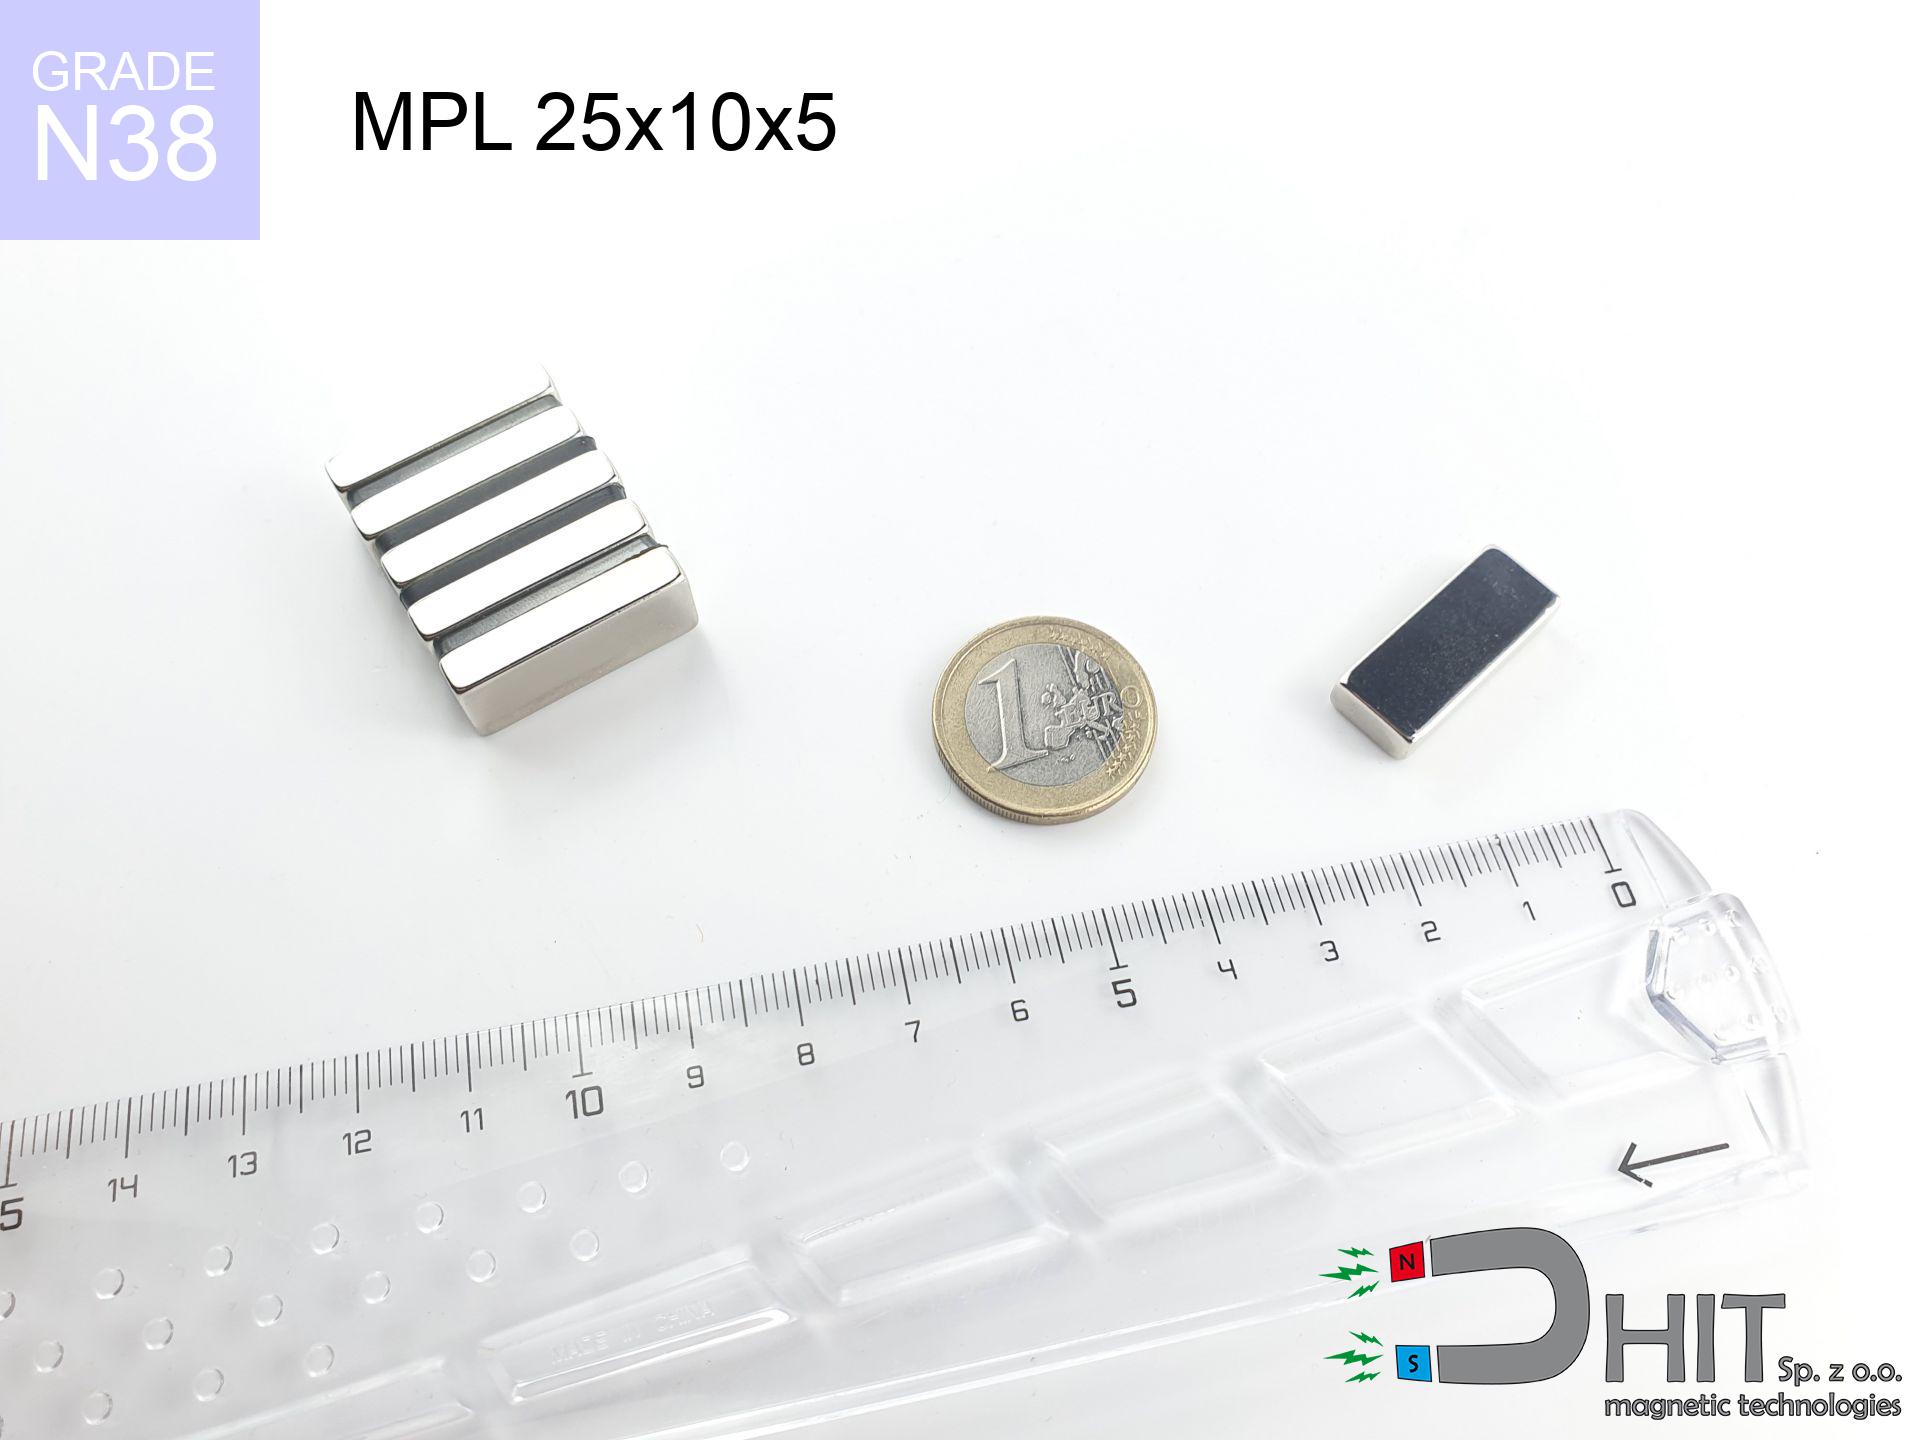 MPL 25x10x5 / N38 – magnes neodymowy płytkowy Magnes płytkowy z jawnie podanym kierunkiem magnesowania osiowym, tolerancją ±0,1 mm i powłoką NiCuNi – dobry do kieszeni montażowej i kontroli polaryzacji w parze. 4,66 zł • Zobacz produkt → |
Cztery kierunki namagnesowania i ich konsekwencje dla montażu
| Kształt | Domyślny kierunek | Położenie biegunów | Typowe zastosowanie |
|---|---|---|---|
| Walec | osiowy | podstawy walca | uchwyty, czujniki zbliżeniowe, sprzęgła magnetyczne |
| Walec | diametralny | przeciwległe łuki płaszcza | enkodery, wirniki małych silników |
| Pierścień | promieniowy | powierzchnia wewnętrzna i zewnętrzna | silniki BLDC, łożyska magnetyczne |
| Płytka | przez najmniejszy wymiar | największe powierzchnie | mocowanie, separatory, zamknięcia |
| Pierścień/płytka | wielobiegunowy | kilka par N-S na obwodzie lub powierzchni | enkodery magnetyczne, sprzęgła synchroniczne |
Konsekwencje dla montażu wynikają wprost z geometrii pola. Magnes osiowy przylega całą powierzchnią biegunową do płaskiej stali, dlatego osiąga najwyższą siłę na grubej blasze. Magnes diametralny na tej samej stali wykorzystuje tylko połowę płaszcza, więc katalogowa siła trzymania – liczona dla magnesów osiowych, bez szczeliny, na blasze St37 o grubości co najmniej 10 mm – nie ma tu zastosowania. Magnes wielobiegunowy daje bardzo wysokie pole przy kontakcie, ale szybko traci je wraz z odległością, co jest zaletą w enkoderach i wadą w uchwytach.
Karta produktu w ofercie DHIT zawiera pola, które trzeba czytać łącznie: kierunek magnesowania, tolerancję wymiarową ±0,1 mm, powłokę NiCuNi z przyrostem +0,02–0,04 mm, klasę materiału (N38–N52), udźwig w N i kg oraz indukcję w mT. Sam udźwig bez informacji o kierunku i szczelinie jest daną niepełną.
Metody rozpoznawania biegunów – od kompasu do teslomierza
Kompas. Najprostsze narzędzie i najczęstsza pułapka. Grot igły wskazujący północ geograficzną jest przyciągany przez biegun S magnesu, nie przez N. Operator przeszkolony „na logikę” odczyta wynik odwrotnie. Metoda nadaje się do kontroli doraźnej, nie do dokumentacji.
Magnes referencyjny. Element o udokumentowanej polaryzacji, używany do testu przyciągania i odpychania. Szybki, tani, ale subiektywny i obarczony ryzykiem uderzenia oraz odprysku powłoki.
Folia lub wskaźnik biegunów. Najszybszy sposób rozróżnienia magnesowania osiowego, diametralnego i wielobiegunowego. Ograniczenie jest istotne: folia pokazuje rozkład pola, ale nie wskazuje, który biegun jest N.
Teslomierz z sondą Halla. Jedyna metoda dostępna na linii, która daje jednocześnie znak i wartość w mT. Sonda musi być ustawiona prostopadle do wektora indukcji – odwrócenie daje wartość ujemną, co jest podstawą detekcji polaryzacji. Pomiar jest punktowy i wrażliwy na pozycję, dlatego bez fixture'a powtarzalność bywa niezadowalająca. Sondy Halla dryfują termicznie, więc kompensacja temperaturowa jest warunkiem powtarzalności między zmianami.
Czujnik Halla w gnieździe montażowym. Integracja czujnika z przyrządem daje wynik „jest/nie ma” oraz znak w miejscu faktycznego montażu, w czasie poniżej sekundy. To najlepsze rozwiązanie Poka-Yoke na linii.
Moment magnetyczny w cewce Helmholtza. Pomiar całego strumienia, niezależny od drobnych przesunięć elementu, zwykle przechodzi badanie Gage R&R. Wysoki koszt kapitałowy i ograniczona dostępność kalibracji sprawiają, że stosuje się go do kontroli partii i audytu dostawcy, nie do każdej sztuki.
Histerezograf. Wyznacza Br, HcJ i (BH)max, kosztuje od około 75 000 USD i wymaga cięcia próbki, czyli pomiaru niszczącego. Rola: kwalifikacja materiału w laboratorium.
Proszek żelaza, ferrofluid, aplikacja w telefonie. Metody wyłącznie edukacyjne. Magnetometr smartfona nie ma kalibracji ani powtarzalności, więc nie może być podstawą decyzji jakościowej.
| Metoda | Co pokazuje | Dokładność | Koszt | Czas na sztukę | Ryzyko rozmagnesowania | Przydatność w produkcji |
|---|---|---|---|---|---|---|
| Kompas | polaryzacja (z pułapką igły) | jakościowa | bardzo niski | sekundy | brak | kontrola doraźna |
| Magnes referencyjny | polaryzacja | jakościowa, subiektywna | bardzo niski | sekundy | niskie | weryfikacja wstępna |
| Folia / wskaźnik | kierunek i rozkład pola | jakościowa, bez N/S | niski | sekundy | brak | rozpoznanie kierunku |
| Teslomierz + sonda Halla | znak i wartość w mT | punktowa, wymaga fixture'a | średni | sekundy do kilkunastu s | brak | podstawa kontroli i zapisu |
| Czujnik Halla w gnieździe | znak w miejscu montażu | powtarzalna w gnieździe | średni | poniżej 1 s | brak | Poka-Yoke na linii |
| Cewka Helmholtza | całkowity moment magnetyczny | wysoka, Gage R&R | wysoki | kilkanaście do kilkudziesięciu s | brak | kontrola partii, audyt |
| Histerezograf | Br, HcJ, (BH)max | laboratoryjna | bardzo wysoki | długi, próbka niszczona | pomiar niszczący | kwalifikacja materiału |
| Aplikacja w telefonie | znak pola orientacyjnie | niska | zerowy | sekundy | brak | edukacja |
Sekwencja kontroli wynikająca z tabeli jest jednoznaczna: wskaźnik kierunku potwierdza geometrię, teslomierz weryfikuje znak i wartość, a wynik trafia do zapisu. Każdy krok odpowiada na inne pytanie i żaden nie zastępuje pozostałych.
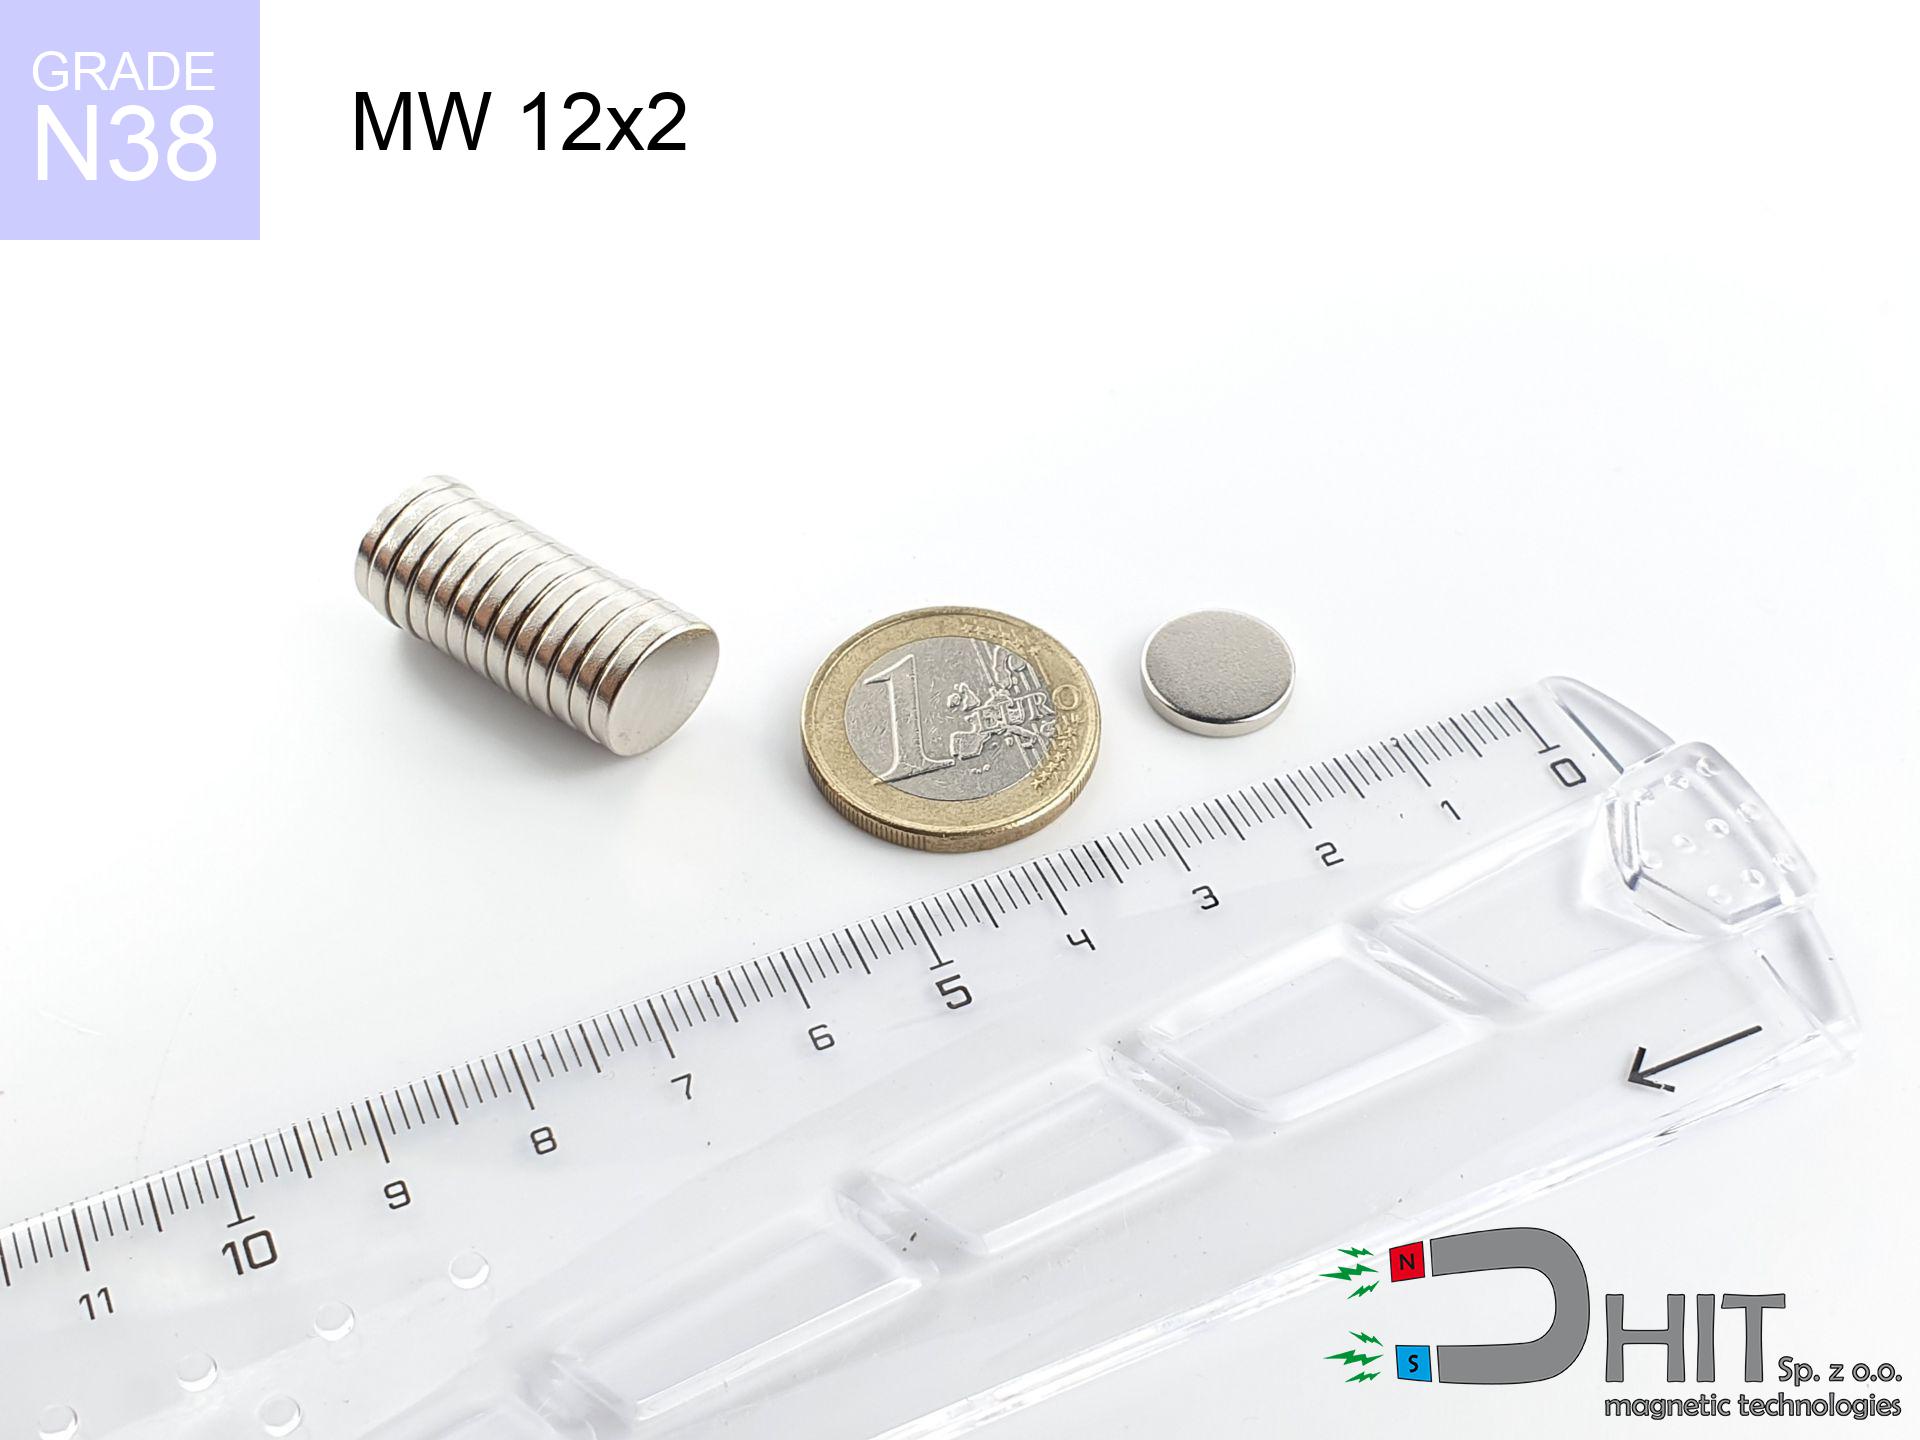 MW 12x2 / N38 – magnes neodymowy walcowy Walec Ø12×2 mm namagnesowany osiowo (bieguny na podstawach), z indukcją ok. 196 mT i tolerancją ±0,1 mm – typowy element do czujników i gniazd z blokadą obrotu. 1,13 zł • Zobacz produkt → |
Projektowanie ułożenia biegunów w montażu seryjnym
W układzie magnes–magnes liczy się para, nie pojedynczy element. Przy pracy na przyciąganie (N do S) odwrócenie jednego magnesu daje odpychanie i spadek siły w parze. W układach Halbacha odpychanie jest stanem pożądanym, więc kodowanie biegunów musi być opisane wprost na rysunku, a nie domyślne.
Tolerancje do zapisania w dokumentacji: kąt osi namagnesowania (typowo w branży 2–5°, do potwierdzenia w zapytaniu ofertowym), pozycja magnesu w kieszeni oraz szczelina montażowa. Szczelina jest krytyczna, bo odpowiada za większą część strat niż różnica klas: przejście z N38 na N52 daje kilkadziesiąt procent zapasu, a nieprawidłowa szczelina potrafi odebrać więcej.
Sześć rozwiązań Poka-Yoke, które eliminują odwrócenie magnesu:
- Geometria niesymetryczna: fazowanie, rowek lub wypust uniemożliwiający obrót o 180°.
- Kieszeń z blokadą obrotu, dopasowana do kierunku namagnesowania.
- Montaż „na odbicie”: magnes odwrócony nie wchodzi w gniazdo na pełną głębokość.
- Kaseta podająca z wymuszoną orientacją elementów.
- Czujnik Halla w gnieździe montażowym blokujący cykl przy błędnym znaku.
- Magnes referencyjny wbudowany w przyrząd kontrolny, weryfikowany na początku zmiany.
Wzór zapisu w rysunku i zamówieniu: „Magnes NdFeB, klasa N42SH, powłoka NiCuNi, namagnesowanie osiowe przez wymiar 5 mm, tolerancja kąta osi do potwierdzenia, biegun N znakowany na powierzchni czołowej, tolerancja wymiarowa ±0,1 mm, zakres badań: indukcja powierzchniowa i sekwencja biegunów, certyfikat 3.1 wg EN 10204”.
Traceability powinno obejmować numer partii, kierunek namagnesowania na rysunku, wynik pomiaru z identyfikatorem przyrządu oraz datę i zmianę. Bez tych czterech pól reklamacja partii jest nierozstrzygalna.
Kontrola jakości: 100% czy wyrywkowa?
Drzewo decyzyjne w formie pytań:
- Czy magnes jest elementem wpływającym na bezpieczeństwo? Jeśli tak, kontrola 100%.
- Czy magnes paruje z czujnikiem, enkoderem lub wirnikiem? Jeśli tak, kontrola 100%.
- Czy koszt reklamacji partii przewyższa koszt testu jednostkowego? Jeśli tak, kontrola 100%.
- Czy roczna wielkość produkcji przekracza setki tysięcy sztuk? Jeśli tak, taca i skaner pola zamiast kontroli ręcznej.
- Czy ryzyko jest niskie, a metoda odniesienia dostępna? Wtedy AQL z uzgodnionym poziomem i pomiarem momentu magnetycznego.
Progi skali wynikają z czasu pomiaru: ręczne podanie magnesu to 10–30 s na sztukę, co ogranicza sens kontroli ręcznej do około 1000 elementów. Kamera pola magnetycznego wykonuje pojedynczy pomiar w około 800 µs, a analizę pass/fail w kilka milisekund, co przy setkach tysięcy sztuk rocznie zmienia ekonomikę na korzyść automatyzacji.
| Wada | Objaw | Działanie |
|---|---|---|
| Odwrócony magnes | odpychanie w parze, spadek siły | blokada Poka-Yoke, kontrola znaku w gnieździe |
| Przesunięcie osi namagnesowania | błąd kąta w enkoderze, asymetria pola | zaostrzenie tolerancji w zamówieniu, weryfikacja partii |
| Częściowe rozmagnesowanie | niższa indukcja w mT przy prawidłowym kierunku | audyt procesu montażu, kontrola temperatury i pól obcych |
| Uszkodzona powłoka | ogniska korozji, odpryski | kontrola wizualna, przegląd podajników i chwytaków |
Dokumentacja: certyfikat 3.1 wg EN 10204 może potwierdzać indukcję powierzchniową i sekwencję biegunów. Zakres badań i metody dodatkowe są przedmiotem uzgodnienia dostawca–odbiorca, co w praktyce oznacza zapis w umowie jakościowej. Wartości odniesienia dla materiałów magnetycznie twardych podaje norma IEC 60404-8-1, obowiązująca dla elementów o objętości co najmniej 0,125 cm³ i wymiarach co najmniej 5 mm w trzech kierunkach.
| MW 8x2 / N38 – magnes neodymowy walcowy Mały walec Ø8×2 mm z magnesowaniem osiowym i indukcją ok. 277 mT, przydatny do testów orientacji i próbkowania partii przed montażem. 0,32 zł • Zobacz produkt → |
Temperatura, powłoka i bezpieczeństwo w planie montażu
| Klasa | Maksymalna temperatura pracy |
|---|---|
| N | 80 °C |
| H | 120 °C |
| SH | 150 °C |
| UH | 180 °C |
| EH | 200 °C |
| AH | 230 °C |
Modele N50 i N52 w ofercie DHIT mają limit 60 °C, mimo że klasa N standardowo dopuszcza 80 °C. Przekroczenie limitu oznacza nieodwracalną utratę strumienia, a nie chwilowe osłabienie parametru. Dlatego klejenie na gorąco, gdzie klej aplikowany jest w zakresie 150–200 °C, jest wykluczone w procesie montażu magnesów NdFeB. Kleje dwuskładnikowe o wytrzymałości 15–30 MPa rozwiązują problem bez ryzyka termicznego. Jak dobrać klasę temperaturową do całego procesu, opisuje poradnik technologii produkcji magnesów.
Powłoka NiCuNi o grubości 10–20 µm chroni przed korozją tylko dopóki jest ciągła. Uszkodzenie mechaniczne w podajniku lub przy demontażu otwiera drogę korozji, dlatego kontrola wizualna powinna być częścią odbioru.
Na co uważać w planie montażu
- Pomiar po montażu może wyjść słabszy nie z powodu wady magnesu, lecz wskutek szczeliny, lakieru lub utraty strumienia od temperatury.
- Nie mieszaj biegunowości z kolorem: oznaczenia kolorystyczne N nie są jednolite normowo.
- Nie obrabiaj magnesu: wiercenie, cięcie i szlifowanie spieku generują pył piroforyczny i niszczą powłokę.
- Stosuj okulary ochronne zgodne z EN 166; ryzyko odprysku powłoki i zmiażdżenia palców przy złączeniu dużych elementów jest realne.
- Przy implantach stosuj dystans ostrożnościowy 30–50 cm zgodnie z zaleceniami producenta implantu; nie istnieje jedna bezpieczna odległość dla wszystkich magnesów.
Checklista przed uruchomieniem serii i wsparcie DHIT
- Kierunek namagnesowania zapisany na rysunku wraz z osią odniesienia.
- Tolerancja kąta osi namagnesowania uzgodniona z dostawcą.
- Sposób znakowania bieguna N określony i widoczny po montażu.
- Metoda kontroli wybrana i udokumentowana w instrukcji stanowiskowej.
- Fixture lub gniazdo z powtarzalnym pozycjonowaniem magnesu.
- Co najmniej jedno rozwiązanie Poka-Yoke wdrożone fizycznie.
- Próg odrzutu w mT zdefiniowany wraz z tolerancją przyrządu.
- Formularz zapisu pomiaru powiązany z numerem partii.
- Klasa temperaturowa zweryfikowana względem całego procesu, w tym klejenia.
- Powłoka i sposób jej kontroli opisane w kryteriach odbioru.
DHIT wspiera ten proces na poziomie danych i walidacji: karty produktów zawierają pole kierunku magnesowania, tolerancję ±0,1 mm, klasę, powłokę, udźwig w N i kg oraz indukcję w mT. Magnesy na wymiar i zapytania B2B pozwalają dopasować geometrię do istniejącej kieszeni, a weryfikacja polaryzacji gaussomierzem w laboratorium daje punkt odniesienia dla pomiarów stanowiskowych. Akcesoria montażowe, takie jak dystanse i kleje dwuskładnikowe, domykają kompletność dostawy z jednego źródła.
Ostatni krok jest niezmienny: potwierdź dobór próbą w docelowej konstrukcji, z docelową szczeliną, docelową blachą i docelowym cyklem temperaturowym.
FAQ
Jak najszybciej sprawdzić, który biegun magnesu jest północny? Kompas lub magnes referencyjny dają odpowiedź w kilka sekund, ale wymagają świadomości, że grot igły wskazujący północ jest przyciągany przez biegun S. Do zapisu w dokumentacji użyj teslomierza z sondą Halla, który pokazuje znak i wartość w mT.
Czy da się zmienić kierunek namagnesowania magnesu neodymowego? Nie. Kierunek jest ustalony przy prasowaniu proszku w polu orientującym i po spieczeniu można jedynie przemagnesować element w obrębie tej samej osi. Zmiana osi wymaga nowego wykonania, co potwierdza, że kierunek jest cechą konstrukcyjną.
Czy aplikacja w telefonie wystarczy do kontroli jakości? Nie. Magnetometr smartfona nie ma kalibracji ani powtarzalności, nie generuje zapisu i zależy od modelu urządzenia. Może służyć do wstępnej weryfikacji lub szkolenia, ale nie do decyzji odbiorczej.
Kiedy potrzebna jest kontrola 100%, a kiedy wystarczy wyrywkowa? Kontrola 100% jest uzasadniona przy elementach bezpieczeństwa, parach z czujnikiem lub enkoderem oraz gdy koszt reklamacji przewyższa koszt testu. W pozostałych przypadkach stosuj AQL z metodą odniesienia, np. pomiarem momentu magnetycznego w cewce Helmholtza.
Jak opisać kierunek namagnesowania w zamówieniu? Podaj oś przez konkretny wymiar, tolerancję kąta osi, sposób znakowania bieguna N, klasę temperaturową, powłokę oraz wymagany zakres badań i certyfikat, np. 3.1 wg EN 10204. Taki zapis eliminuje większość nieporozumień na etapie dostawy.