
TL;DR Odprysk powłoki odsłania fazę Nd-rich na granicach ziaren, tworząc ogniwo galwaniczne o dużej katodzie i małej anodzie, w którym korozja postępuje w ciągu dni. Ocena wizualna nie wystarcza: wodór wydzielany podczas korozji obniża koercję warstwy wierzchniej bez widocznego ubytku wymiaru. Red rust na powierzchni roboczej oznacza wymianę magnesu, a nie czyszczenie i próbę dalszej eksploatacji. Pomiar bez protokołu jest bezwartościowy: liczą się szczelina, przeciwpróbka, temperatura i kierunek odrywania. Zamiennik dobiera się po zmierzonej sile oderwania i środowisku pracy, nie po wartości „kg" z etykiety. W zespołach, takich jak uchwyty, separatory i ruszty, kryterium wymiany jest spadek siły zespołu, a nie wygląd powierzchni. Żadna powłoka nie gwarantuje trwałej odporności na ciągłe zanurzenie w wodzie morskiej, dlatego konserwacja i kontrola pozostają obowiązkowe.
Magnes neodymowy po odprysku powłoki nie jest „magnesem z rysą". Jest elementem, w którym uruchomił się mechanizm korozyjny o znanej kinetyce, a jego dalsza przydatność zależy od dwóch mierzalnych wielkości: stanu powierzchni roboczej i aktualnej siły oderwania. Poniższa procedura prowadzi od rozpoznania objawu, przez pomiar z korektami, do decyzji o zabezpieczeniu, wymianie magnesu lub wymianie całego zespołu. W każdym z tych kroków punktem odniesienia jest deklarowana klasa i warunki pomiaru, a nie wrażenie „trzyma jeszcze mocno".
1. Korozja magnesu neodymowego po uszkodzeniu powłoki – co dzieje się w spieku
Korozja magnesu neodymowego to elektrochemiczne niszczenie spieku NdFeB, w którym odsłonięta faza bogata w neodym na granicach ziaren działa jako anoda, a matryca Nd₂Fe₁₄B jako katoda. Powłoka jest barierą mechaniczną, nie chemiczną: dopóki jest ciągła, odcina elektrolit od fazy Nd-rich.
Spiek zawiera 25–35% wagowych pierwiastków ziem rzadkich, 60–70% żelaza i około 1% boru. Faza Nd-rich topi się w 665 °C i zwilża ziarna matrycy, tworząc ciągłą sieć na granicach ziaren. Ta sieć jest zarazem ciągłą ścieżką korozji. W środowisku kwaśnym szybkość korozji fazy Nd-rich sięga około 700 mg·cm⁻²·h⁻¹, podczas gdy czyste żelazo koroduje w tempie około 0,1 mg·cm⁻²·h⁻¹. Różnica trzech do czterech rzędów wielkości wyjaśnia, dlaczego niewielki odprysk nie jest defektem kosmetycznym: geometria ogniwa (duża katoda, mała anoda) dodatkowo koncentruje reakcję na małej powierzchni anody.
Drugi mechanizm jest mniej oczywisty. Podczas korozji wydziela się wodór, który wnika do matrycy, rozszerza sieć krystaliczną i obniża koercję warstwy wierzchniej. Magnes może więc stracić część siły bez zmiany wymiaru i bez widocznego ubytku materiału. Dodatkowo magnes namagnesowany koroduje szybciej niż rozmagnesowany, ponieważ pole wpływa na transport tlenu w elektrolicie.
Trzy środowiska dają trzy różne obrazy uszkodzenia:
- Woda demineralizowana: korozja matrycy, widoczna jako siatka na powierzchni i czerwone produkty korozji.
- Para wodna pod ciśnieniem: korozja międzykrystaliczna fazy Nd-rich i wżery punktowe, często bez rozległej rdzy.
- Wilgotne powietrze: korozja równomierna, o małym ubytku masy, ale postępująca w miejscach uszkodzenia powłoki.
Odprysk jest groźniejszy niż „trochę gorszy wygląd", ponieważ otwiera anodę o szybkości korozji nieporównywalnej z matrycą. Rdza nie „osłabia pola" sama w sobie, ale ubytek przekroju, zmiana geometrii i wodór w warstwie wierzchniej sumują się w spadku siły. Magnes może stracić moc bez widocznego ubytku, dlatego w DHIT pomiar traktujemy jako obowiązkowy element oceny, a nie uzupełnienie oględzin. W aplikacjach eksponowanych na warunki atmosferyczne warto od razu sięgnąć po sprawdzony magnes neodymowy do pracy na zewnątrz.
2. Jak rozpoznać uszkodzenie powłoki – objawy i ich znaczenie
Klasyfikacja objawów pozwala oddzielić normalną pracę powłoki od jej porażki. Punktem odniesienia są kryteria stosowane w testach mgły solnej: biały nalot, pęcherze i czerwona rdza mają różną wagę diagnostyczną.
| Objaw | Przyczyna | Środowisko | Działanie |
|---|---|---|---|
| Biały nalot (white rust) | Praca ochronna powłoki cynkowej | Wilgoć, kondensacja | Oczyścić, osuszyć, kontrolować co kwartał |
| Pęcherze (blistering) | Zła przyczepność lub penetracja wilgoci pod powłokę | Cykliczne zwilżanie | Zakwalifikować do wymiany po pomiarze siły |
| Czerwona rdza (red rust) | Korozja spieku, powłoka utraciła ciągłość | Woda, sól, wilgoć | Wymiana magnesu |
| Puchnięcie i odpryski | Rozsadzanie struktury przez produkty korozji | Woda i para | Wymiana magnesu lub zespołu |
| Siatka na powierzchni | Korozja matrycy pod mikropęknięciami | Woda demineralizowana | Pomiar i decyzja według progów |
Czego nie panikować: biały nalot na powłoce cynkowej to dowód, że powłoka pracuje zgodnie z przeznaczeniem, a nie awaria. Nie dyskwalifikuje magnesu i nie wymaga wymiany, o ile po oczyszczeniu nie pojawia się czerwona rdza, a siła oderwania pozostaje w tolerancji.
Rdza powierzchniowa a korozja spieku to dwa różne stany. Nalot na powłoce można usunąć mechanicznie bez naruszania bariery. Czerwona rdza oznacza, że bariera już nie istnieje, a produkty korozji rozsadzają spiek od wewnątrz, pogłębiając odpryski. W metodyce testów mgły solnej czerwona rdza jest jednoznacznym kryterium porażki i tę samą logikę przenosimy do serwisu: odprysk z red rust na powierzchni roboczej oznacza złom, a nie „czyszczenie i próbę". Jak wypadają poszczególne bariery w takich testach, opisuje przegląd powłok magnesów neodymowych.
3. Ile udźwigu traci magnes – pomiar i korekty
Siłę oderwania opisuje zależność F = B²·A/(2·µ₀), gdzie B to indukcja w szczelinie, A powierzchnia robocza, a µ₀ przenikalność magnetyczna próżni. W praktyce 1 kg udźwigu odpowiada 9,81 N, a realna siła układu wynosi 40–60% wartości teoretycznej. Dlatego deklaracja „650 kg" jest wartością laboratoryjną, a nie gwarancją siły w aplikacji.
Protokół pomiaru (checklista):
- płyta stalowa S235 o grubości co najmniej 10 mm, powierzchnia szlifowana i odtłuszczona;
- przeciwpróbka o grubości nie mniejszej niż promień magnesu;
- szczelina zerowa, zmierzona i zapisana;
- temperatura 20 °C, zmierzona i zapisana;
- trzy pomiary, wynik jako mediana;
- prędkość odrywania 10 mm/min, kierunek prostopadły do powierzchni;
- zapis klasy magnesu, powłoki i numeru partii.
| Czynnik | Wartość | Wpływ na siłę |
|---|---|---|
| Szczelina | 0,1 mm | 70–85% |
| Szczelina | 0,5 mm | 40–60% |
| Szczelina | 1 mm | 20–35% |
| Temperatura | −0,11%/°C | spadek liniowy |
| Obciążenie ścinające | praca boczna | 15–30% siły normalnej |
| Zapas statyczny | zalecany | 2–3× |
| Zapas dynamiczny | zalecany | 3–5× |
Pomiar „na oko" jest bezwartościowy, ponieważ szczelina 0,1 mm obniża siłę o 15–30%, a warstwa farby o tej grubości może obniżyć ją nawet o połowę. Bez zapisu szczeliny i temperatury nie da się porównać wyniku z pomiarem bazowym ani z deklaracją producenta. Po wymianie magnesu weryfikację ułatwia kalkulator siły DHIT, skalibrowany na warunki pomiaru opisane powyżej.
Nie podajemy pary „X% ubytku masy → Y% straty siły", ponieważ takich danych nie ma w wiarygodnych źródłach. Jedyny liczbowy punkt odniesienia w materiałach DHIT dotyczy powłoki epoksydowej w teście ISO 14993: po 408 h ubytek masy około 0,9% i strata momentu magnetycznego około 0,216%. To pokazuje skalę zjawiska dla powłoki, a nie dla ubytku rdzenia.
4. Progi decyzyjne: zabezpieczyć, wymienić magnes czy cały zespół
| Objaw | Pomiar | Próg | Działanie |
|---|---|---|---|
| Punktowy odprysk bez rdzy | Siła w tolerancji | spadek <5% vs. baza | Zabezpieczyć i kontrolować co kwartał |
| Red rust na powierzchni roboczej | Dowolny wynik | kryterium jakościowe | Wymiana magnesu |
| Spadek siły po pomiarze | Mediana z 3 prób | >10% vs. pomiar bazowy | Wymiana magnesu |
| Korozja wewnętrzna zespołu | Siła zespołu vs. specyfikacja | spadek poza tolerancją | Wymiana zespołu |
Drzewko decyzyjne sprowadza się do trzech pytań. Pierwsze: czy uszkodzenie jest punktowe i bez czerwonej rdzy? Jeśli tak, zabezpieczenie powłoki i kontrola co kwartał są wystarczające. Drugie: czy na powierzchni roboczej występuje red rust albo czy zmierzona siła spadła o więcej niż 10% względem pomiaru bazowego? Jeśli tak, wymienia się magnes. Trzecie: czy element pracuje w zespole, w którym korozja może postępować wewnątrz obudowy? Jeśli tak, kryterium jest spadek siły zespołu względem specyfikacji, a nie wygląd magnesu.
Naprawa ma sens wyłącznie w pierwszym przypadku i wyłącznie jako zabezpieczenie powierzchni, nie jako odtworzenie powłoki. W reklamacji kluczowe jest udokumentowanie pomiaru bazowego i warunków eksploatacji. Zakres gwarancji DHIT obejmuje wady powłoki, takie jak złuszczenia czy pory, natomiast nie obejmuje korozji wynikającej z zaniedbania ani kontaktu z wodą morską bez osłony. To neutralny warunek zakresu, który warto znać przed zgłoszeniem.
5. Dobór magnesu zastępczego – wymiar, klasa, powłoka, środowisko
Kolejność doboru jest stała: środowisko, klasa temperaturowa, powłoka, wymiar i zapas. Odwrócenie tej kolejności prowadzi do zakupu magnesu o wysokiej klasie, który w podwyższonej temperaturze pracuje gorzej niż tańszy odpowiednik. Jak wygląda ten proces krok po kroku, pokazuje poradnik technologii magnesów neodymowych.
Klasy temperaturowe: N do 80 °C, M do 100 °C, H do 120 °C, SH do 150 °C, UH do 180 °C, EH do 200 °C, AH do 230 °C. Powłoki różnią się odpornością w teście mgły solnej: NiCuNi około 24–48 h, cynk około 12–24 h, epoksyd powyżej 300–500 h. Wyższa klasa nie jest automatycznie lepsza: N52 jest bardziej kruchy, ma limit pracy około 60 °C i wyższą cenę niż N42, a w aplikacji o dużym obciążeniu udarowym N42 bywa korzystniejszym wyborem.
| Powłoka | Środowisko | Odporność w SST |
|---|---|---|
| Epoksyd (DHIT) | Woda, wilgoć, sól | >300–500 h |
| NiCuNi | Wnętrza, wilgoć umiarkowana | ok. 24–48 h |
| Cynk | Krótka ekspozycja, wnętrza | ok. 12–24 h |
Przykład zamiennika „na mokro": UMP 94x40 F550 Silver Black N52 o udźwigu 650 kg i masie 2,26 kg, z powłoką epoksydową, zastępuje w aplikacji wodnej uchwyt suchy UMP 135x40 F600 N38 o udźwigu 650 kg, powłoce NiCuNi i masie 4,3 kg. Deklarowany udźwig jest zbliżony, ale różnica geometrii i masy zmienia sposób pracy w ręku i rozkład obciążenia liny. Dla wymiany 1:1 w aplikacji płytkowej punktem wyjścia jest ten sam wymiar, na przykład MPL 20x10x2 N38 o sile 18,44 N, a klasę i powłokę dobiera się do środowiska.
 UMP 94x40 [3xM10] GW F550 Silver Black / N52 Uchwyt do poszukiwań z powłoką epoksydową (SST >300–500 h) — zamiennik „na mokro" dla skorodowanego uchwytu z powłoką NiCuNi, o udźwigu 650 kg przy masie 2,26 kg. 350,00 zł • Zobacz produkt → |
 UMP 135x40 [M10+M12] GW F 600 kg / N38 Duży uchwyt do poszukiwań z powłoką NiCuNi i udźwigiem 650 kg — punkt odniesienia przy wymianie po korozji w aplikacji, w której liczy się geometria i masa 4,3 kg. 599,99 zł • Zobacz produkt → |
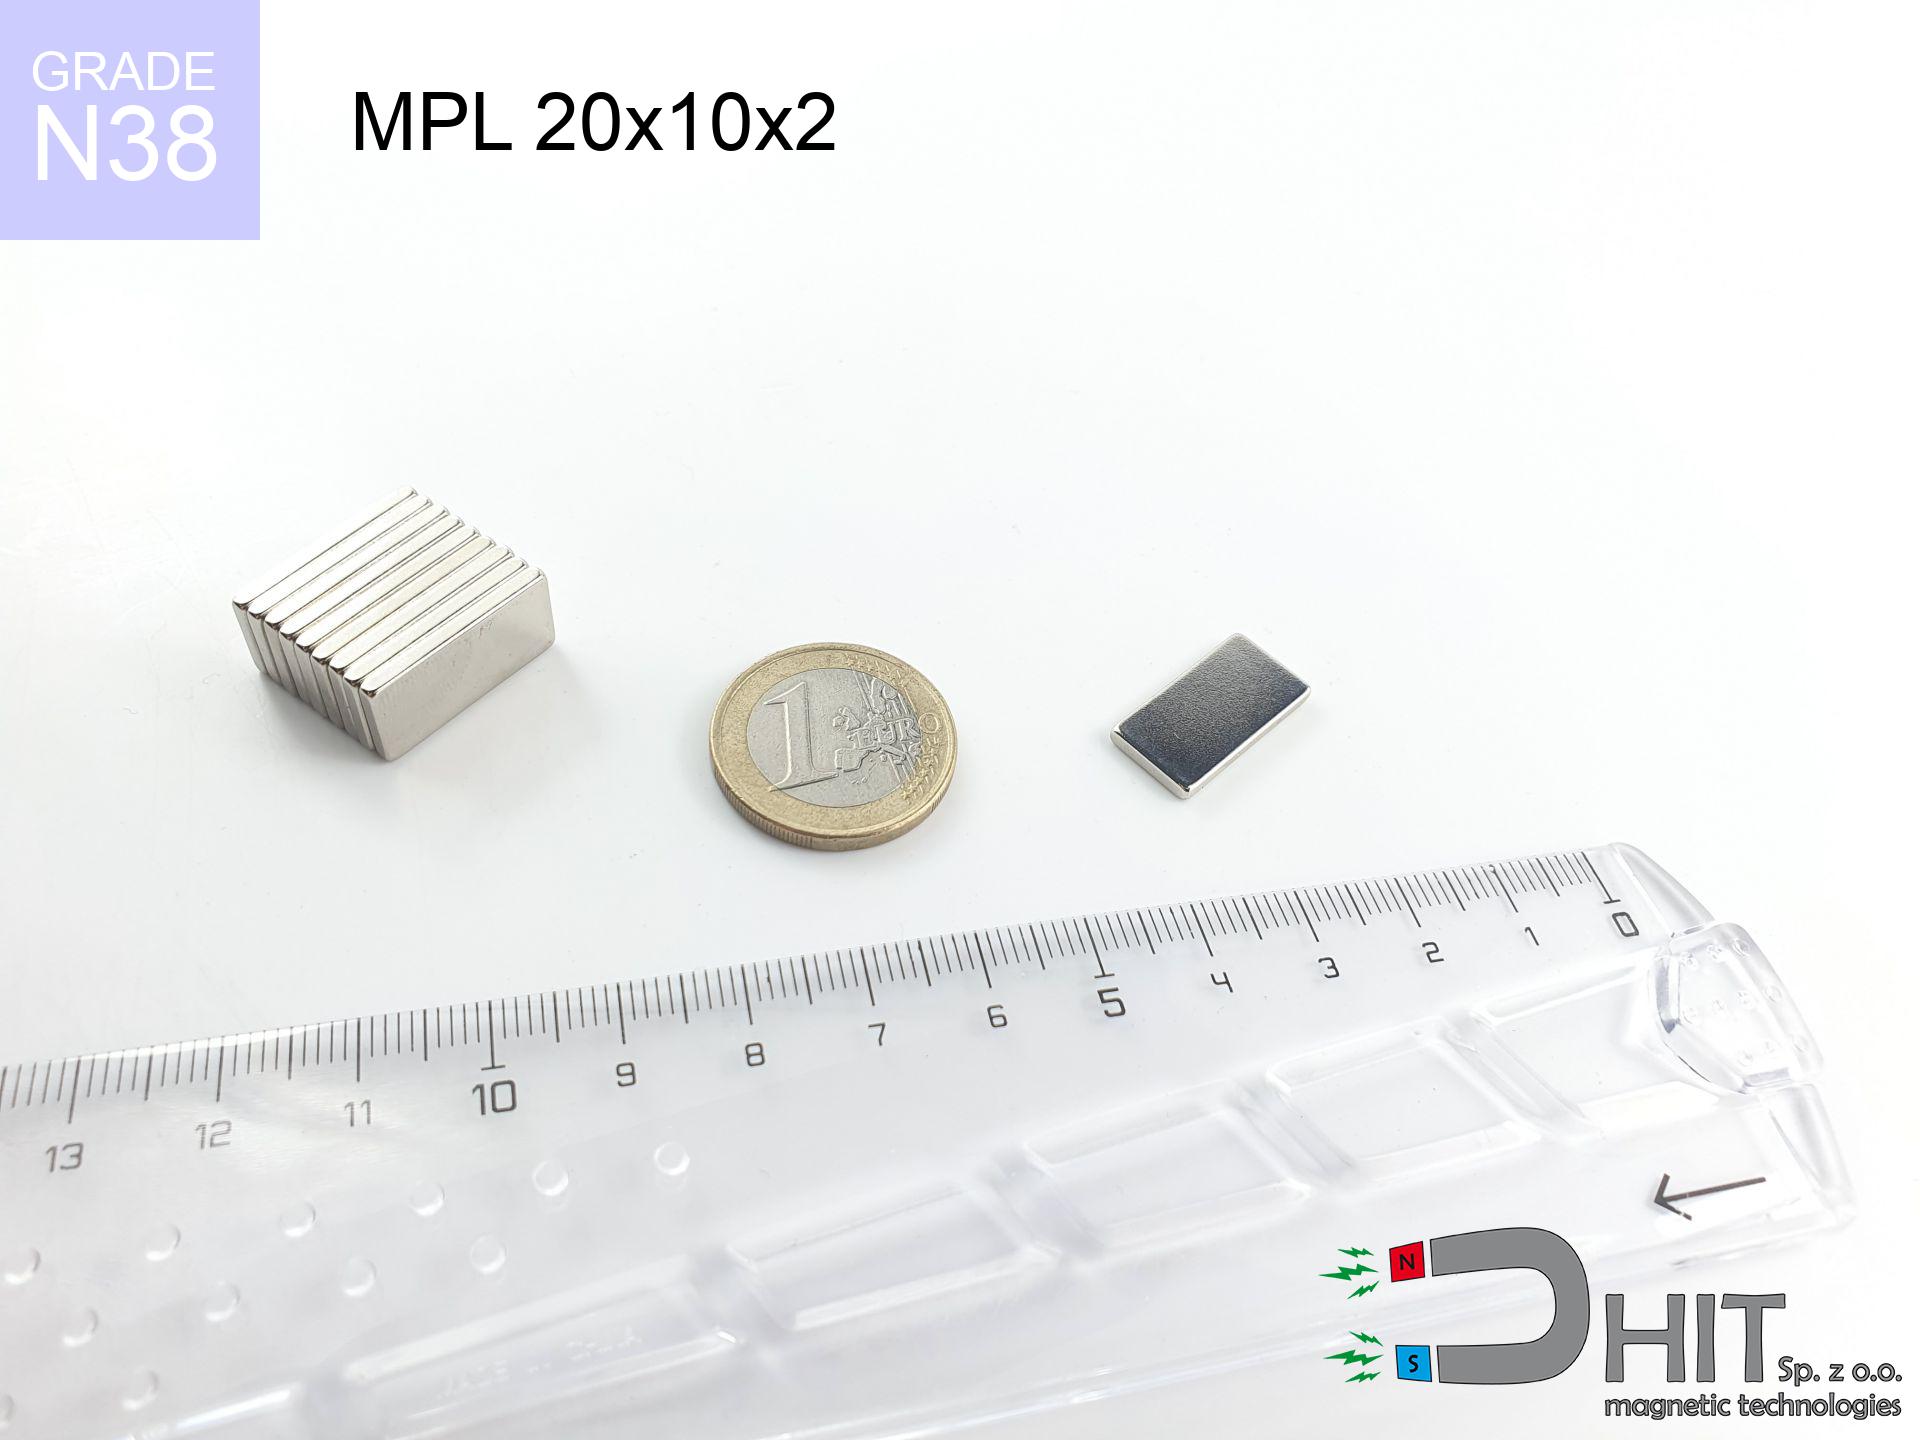 MPL 20x10x2 / N38 – magnes neodymowy płytkowy Magnes płytkowy z powłoką NiCuNi o sile 18,44 N i indukcji 1682 Gs — wymiar referencyjny do wymiany 1:1 w aplikacji płytkowej po pomiarze siły oderwania. 1,54 zł • Zobacz produkt → |
6. Czego nie robić z magnesem po korozji
- Nie szlifować, nie wiercić i nie ciąć. Pył NdFeB jest piroforyczny, obróbka iskrzy, a ciepło powoduje nieodwracalną demagnetyzację.
- Nie galwanizować po namagnesowaniu. Wodór z kąpieli wnika do matrycy i obniża koercję, a naprężenia mogą doprowadzić do pęknięć.
- Nie kleić na uszkodzoną powłokę. Klej wiąże się z powłoką, nie ze spiekiem, więc korozja postępuje pod warstwą kleju.
- Nie malować jako naprawy. Farba nie odtwarza bariery na krawędziach odprysku i nie zatrzymuje ogniwa galwanicznego.
- Nie wyrzucać do zmieszanych odpadów. Magnes przekazuje się do PSZOK.
- Nie wysyłać bez sprawdzenia przepisów. Uszkodzony magnes nadal jest namagnesowany, więc w transporcie lotniczym podlega UN 2807 i instrukcji PI 953, z progiem 0,418 A/m w odległości 4,6 m.
Odnawianie powłoki we własnym zakresie nie jest metodą serwisową. Powłoka NiCuNi czy epoksyd powstaje przed namagnesowaniem, w kontrolowanym procesie, a jej ciągłość decyduje o tym, czy elektrolit dotrze do fazy Nd-rich. Po uszkodzeniu właściwą czynnością jest zabezpieczenie na czas kontroli albo wymiana magnesu.
7. FAQ – najczęstsze pytania o korozję magnesów neodymowych
Czy magnes neodymowy rdzewieje pod wodą? Tak, jeśli powłoka nie jest ciągła. NiCuNi w teście mgły solnej wytrzymuje około 24–48 h, epoksyd powyżej 300–500 h, ale żadna powłoka nie gwarantuje trwałej odporności na ciągłe zanurzenie w wodzie morskiej.
Jak sprawdzić, czy magnes stracił moc? Zmierzyć siłę oderwania na płycie S235 o grubości co najmniej 10 mm, przy szczelinie zerowej, w 20 °C, z prędkością 10 mm/min i porównać medianę z trzech prób do pomiaru bazowego. Spadek powyżej 10% oznacza wymianę.
Ile magnes traci po roku w wodzie? Brak wiarygodnych danych o takiej relacji. Jedyny punkt odniesienia to test ISO 14993 na powłoce epoksydowej: po 408 h ubytek masy około 0,9% i strata momentu około 0,216%, co nie jest równoważne rokowi zanurzenia.
Czy rdza na magnesie jest groźna? Czerwona rdza na powierzchni roboczej oznacza utratę ciągłości powłoki i korozję spieku, która rozsadza strukturę. Taki magnes wymienia się, a nie czyści.
Czy korozję pokrywa gwarancja? Wady powłoki, takie jak złuszczenia i pory, są objęte zakresem. Korozja z zaniedbania oraz kontakt z wodą morską bez osłony są wyłączone, dlatego dokumentacja pomiarów i warunków pracy ma znaczenie przy zgłoszeniu.
Jaki zamiennik za N42? Ten sam wymiar i klasa, o ile temperatura pracy nie przekracza 80 °C. W środowisku mokrym lub w podwyższonej temperaturze właściwszy jest dobór według klasy temperaturowej i powłoki, na przykład epoksydu, a nie podnoszenie klasy do N52. Więcej odpowiedzi na podobne pytania znajdziesz w FAQ o magnesach neodymowych.