
Wybór kierunku magnesowania rozstrzyga o tym, czy magnes walcowy lub pierścieniowy będzie trzymał, przenosił moment, czy generował sygnał pomiarowy. Błędna decyzja jest nieodwracalna: kierunku nie da się zmienić po produkcji, a wariant niszowy wydłuża ścieżkę zakupową. Ten przewodnik porządkuje kryteria decyzyjne, podaje dane katalogowe DHIT dla wariantu osiowego, wskazuje granice stosowania geometrii i temperatury oraz pokazuje, jak przygotować zapytanie o wariant diametralny. Adresatami są konstruktorzy i technolodzy z MŚP, którzy mają już konkretny wymiar i muszą uzasadnić wybór na rysunku.
TL;DR Orientacja ustawiana w prasowaniu nie jest tym samym co magnesowanie: kierunku nie da się zmienić po produkcji. Magnesowanie osiowe umieszcza bieguny na powierzchniach czołowych i maksymalizuje siłę przy styku płaskich powierzchni. Magnesowanie diametralne daje dokładnie dwa bieguny po przeciwnych stronach walca, więc generuje moment obrotowy i sygnał kątowy, a nie udźwig. Kluczowe kryteria wyboru to rodzaj obciążenia (siła czy moment), geometria L/D i szczelina oraz temperatura pracy. W DHIT walce i pierścienie osiowe są dostępne od ręki z magazynu, a warianty diametralne i promieniowe realizujemy na zapytanie z rysunkiem. Nie przenoś udźwigu z karty wariantu osiowego na wariant diametralny, bo te wartości nie są wymienne.
Magnesowanie osiowe czy diametralne — najpierw orientacja, potem bieguny
Większość nieporozumień w doborze wynika z pomieszania dwóch etapów technologicznych. Orientacja to ustawienie osi łatwego magnesowania w trakcie prasowania proszku w polu magnetycznym. Nadaje materiałowi anizotropię i jest nieodwracalna. Magnesowanie następuje po spiekaniu i jedynie ustawia bieguny w gotowym wyprasku. Magnesowanie pod kątem do osi łatwej obniża indukcję i pogarsza jej powtarzalność, dlatego kierunek jest w praktyce "zapisany" w strukturze materiału, a nie w procesie końcowym.
Definicje są krótkie i jednoznaczne — pełne omówienie znajdziesz w artykule o kierunkach magnesowania:
- Magnesowanie osiowe — bieguny leżą na powierzchniach czołowych walca lub pierścienia, pole wypływa równolegle do osi geometrycznej.
- Magnesowanie diametralne — bieguny leżą po przeciwnych stronach walca, a pole przechodzi przez średnicę; wariant ma dokładnie jedną parę biegunów.
- Magnesowanie promieniowe i wielobiegunowe — wiele par biegunów rozmieszczonych na obwodzie; wymaga osobnej formy do prasowania i odrębnego procesu magnesowania.
Ramka: orientacja to nie magnesowanie Orientacja powstaje w prasowaniu w polu i decyduje o kierunku łatwym oraz trudnym. Magnesowanie po spiekaniu tylko przypisuje bieguny. Zmiana kierunku po produkcji nie jest realna technologicznie, dlatego wymóg musi trafić na rysunek przed zamówieniem.
Osiowe vs diametralne: rozkład pola, siła i moment
Wariant osiowy maksymalizuje siłę trzymającą przy styku płaskich powierzchni: czoło walca do stali, pierścień do płaskiej tarczy. Strumień przechodzi przez szczelinę prostopadle, a cała powierzchnia czołowa pracuje jako aktywny obwód. Wariant diametralny wytwarza pole poprzeczne, więc jego naturalnym zastosowaniem jest moment trzymający w sprzęgłach magnetycznych oraz sygnał kątowy w czujnikach i enkoderach.
Dane katalogowe DHIT dla wariantu osiowego pokazują skalę różnic wymiarowych:
- MW 5x5/N38 (walec Ø5 × 5 mm): udźwig 0,79 kg, czyli 7,76 N, indukcja 553,14 mT.
- MP 25x13x8/N38 (pierścień D25, otwór 13, wysokość 8 mm): udźwig 10,50 kg, czyli 102,97 N, indukcja 334,09 mT.
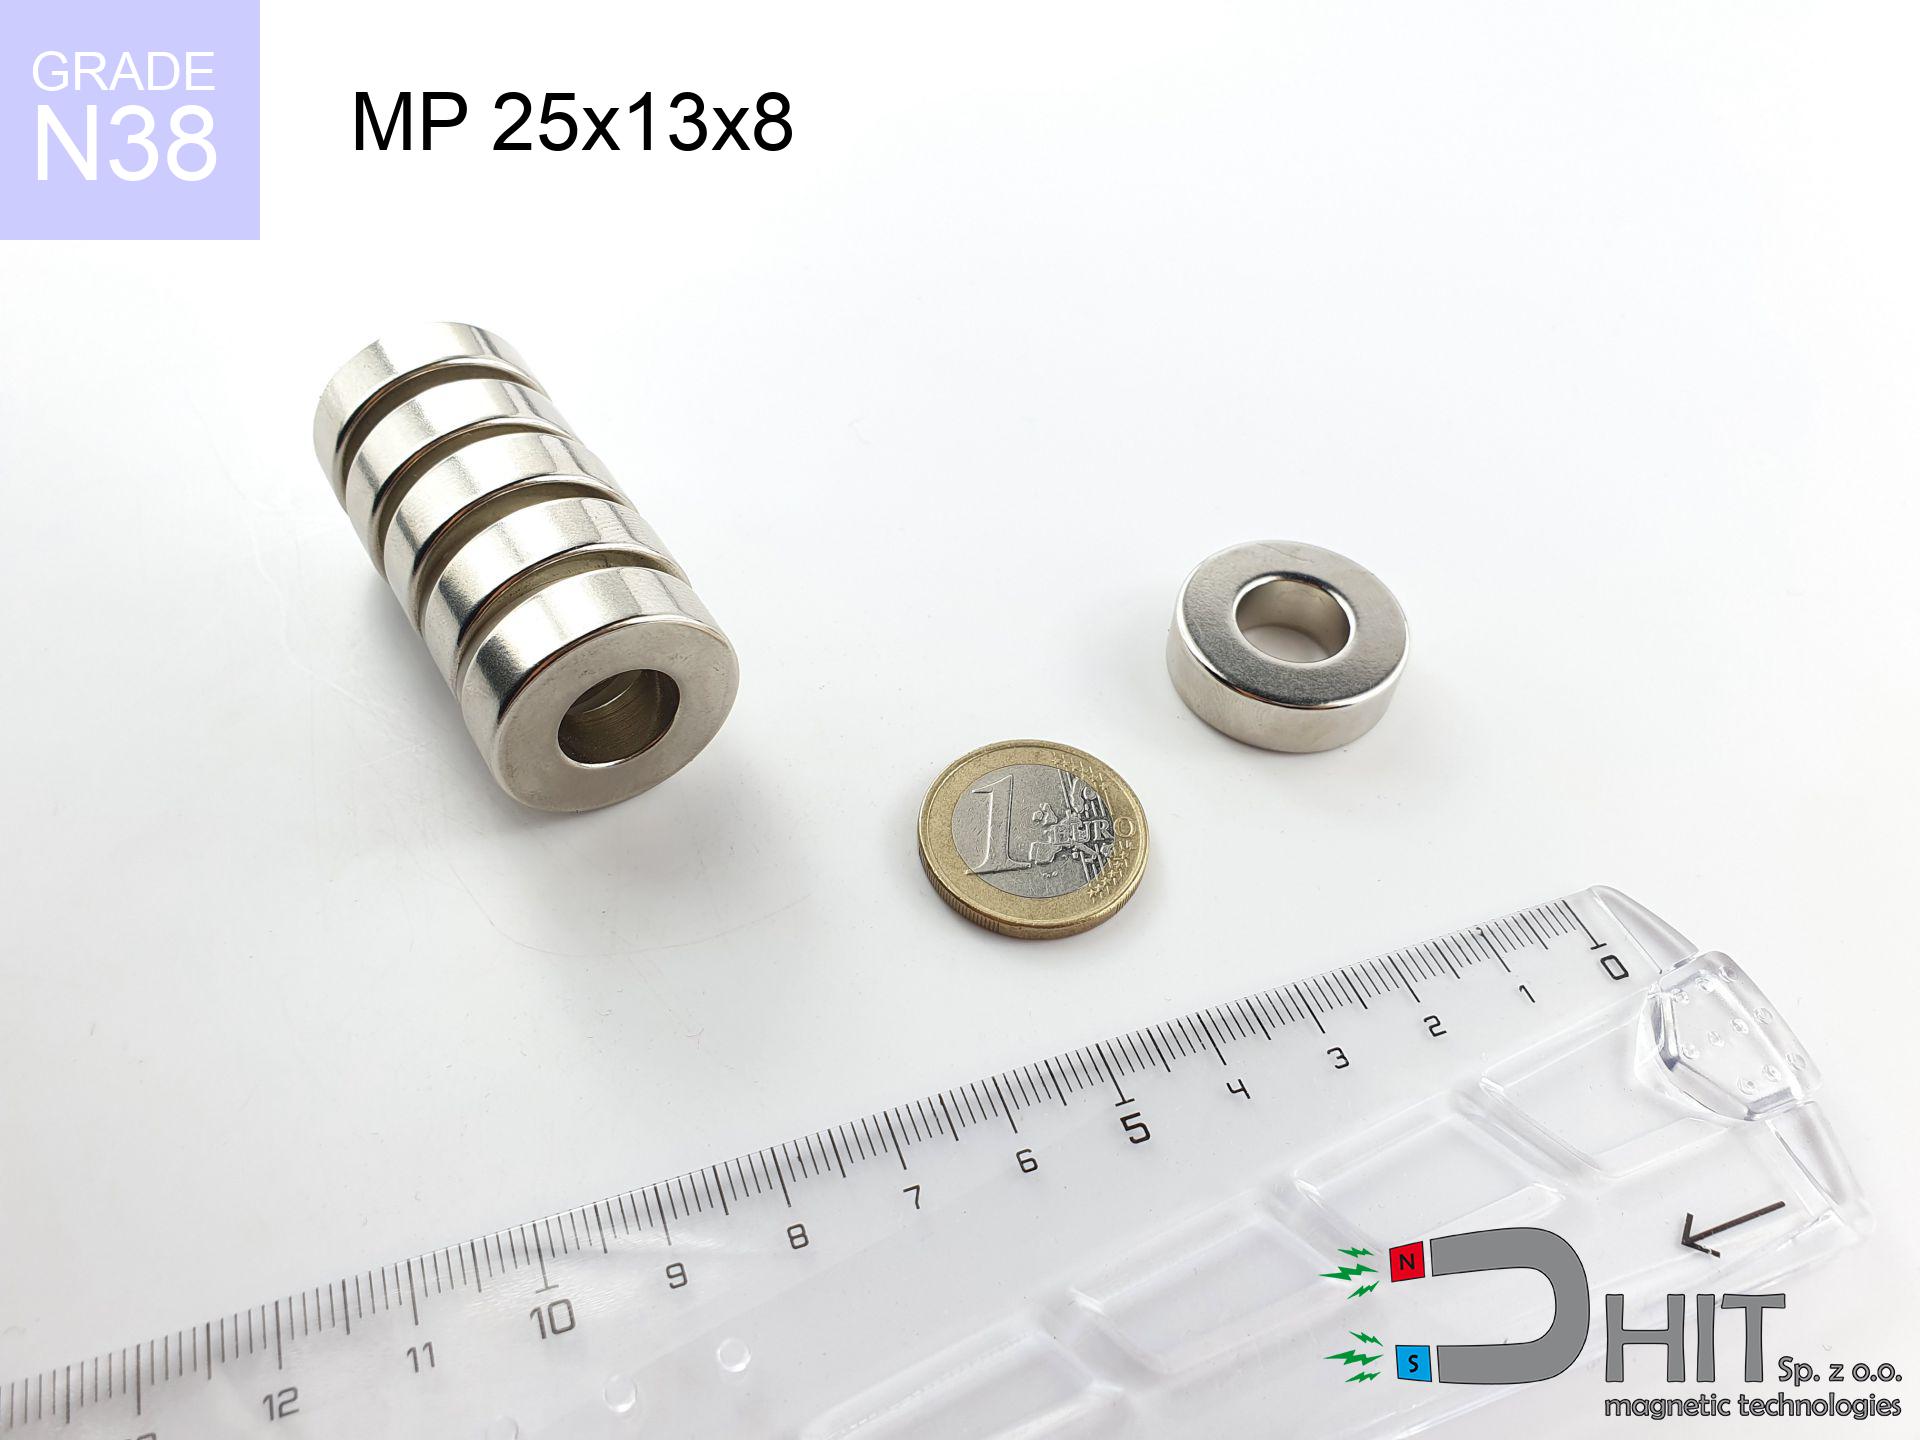 MP 25x13x8 / N38 - magnes neodymowy pierścieniowy Pierścień Ø25/13 × 8 mm w wariancie osiowym: bieguny na powierzchniach czołowych, udźwig katalogowy 10,49 kg (102,90 N), tolerancja ±0,1 mm. 13,53 zł • Zobacz produkt → |
| Kryterium | Osiowe | Diametralne |
|---|---|---|
| Położenie biegunów | powierzchnie czołowe | przeciwne strony walca, przez średnicę |
| Główny efekt | siła trzymająca (N) | moment trzymający (Nm), sygnał kątowy |
| Typowe zastosowanie | mocowanie do stali, separacja, uchwyty | sprzęgła, czujniki kąta, enkodery |
| Liczba biegunów | 1 para | dokładnie 1 para |
| Dane udźwigu w DHIT | publikowane per SKU | nie publikowane |
| Raport obliczeń pola PDF | dostępny | niedostępny, bieguny wypadają inaczej |
| Dostępność w DHIT | magazyn PL, wysyłka 24 h | zapytanie B2B z rysunkiem |
Zastrzeżenie metodologiczne jest istotne dla każdego porównania. Udźwig katalogowy DHIT wyznaczany jest metodą pull-force przy prędkości 10 mm/min, na blasze St37 o grubości minimum 10 mm, po szlifowaniu. Szczelina 1 mm obniża siłę o 50–70%, a obciążenie ścinające dla powłoki Ni-Cu-Ni wynosi około 15–20% siły pionowej. Porównywanie udźwigu wariantu osiowego z wariantem diametralnym 1:1 jest więc błędem metodycznym: to dwie różne wielkości fizyczne.
Tabela decyzyjna: jakie zastosowanie, jaki kierunek
Poniższa tabela rozstrzyga większość typowych przypadków. Pierwsza kolumna wskazuje wariant dostępny w DHIT od ręki.
| Zastosowanie | Rekomendowany kierunek | Uzasadnienie |
|---|---|---|
| Mocowanie do stali, płaska powierzchnia (DHIT: osiowe) | osiowe | maksymalna siła przy styku czoła, pełne wykorzystanie powierzchni |
| Uchwyt, przytrzymanie elementu, magnet fishing | osiowe | obciążenie pionowe, brak wymogu momentu |
| Czujnik kąta i obrotu, enkoder | diametralne | dwa bieguny dają jednoznaczny sygnał kątowy |
| Sprzęgło magnetyczne | diametralne | przenoszenie momentu przez ścianę separatora |
| Wałek lub separator: priorytet czystości odzysku | osiowe | efekt przetaczania uwalnia zanieczyszczenia niemagnetyczne |
| Wałek lub separator: priorytet maksymalnego odzysku | promieniowe | wyższy odzysk, wyższe ryzyko uwięzienia zanieczyszczeń |
| Silnik, wirnik wielobiegunowy | promieniowe lub segmenty | wymaga wielu par biegunów, poza zakresem katalogu DHIT |
Drzewko decyzyjne sprowadza się do trzech pytań. Po pierwsze: czy obciążenie jest siłą, czy momentem? Siła wskazuje na osiowe, moment na diametralne. Po drugie: ile par biegunów jest potrzebnych? Jedna para odpowiada wariantowi osiowemu lub diametralnemu, więcej par wymaga formy promieniowej albo segmentów. Po trzecie: jaka jest średnica i szczelina? Duża średnica przy cienkiej ściance obniża współczynnik permeancji i wymusza korektę punktu pracy.
Geometria, szczelina i temperatura: co zmienia wynik
Kierunek magnesowania wyznacza topologię pola, ale o rzeczywistym punkcie pracy decyduje obwód magnetyczny. Kluczowym parametrem jest stosunek długości magnesu w kierunku magnesowania do jego średnicy (L/D) oraz grubość ścianki pierścienia. Niski współczynnik permeancji, typowy dla cienkiej ścianki i dużego otworu, przesuwa punkt pracy w stronę wyższego rozmagnesowania i obniża indukcję użyteczną.
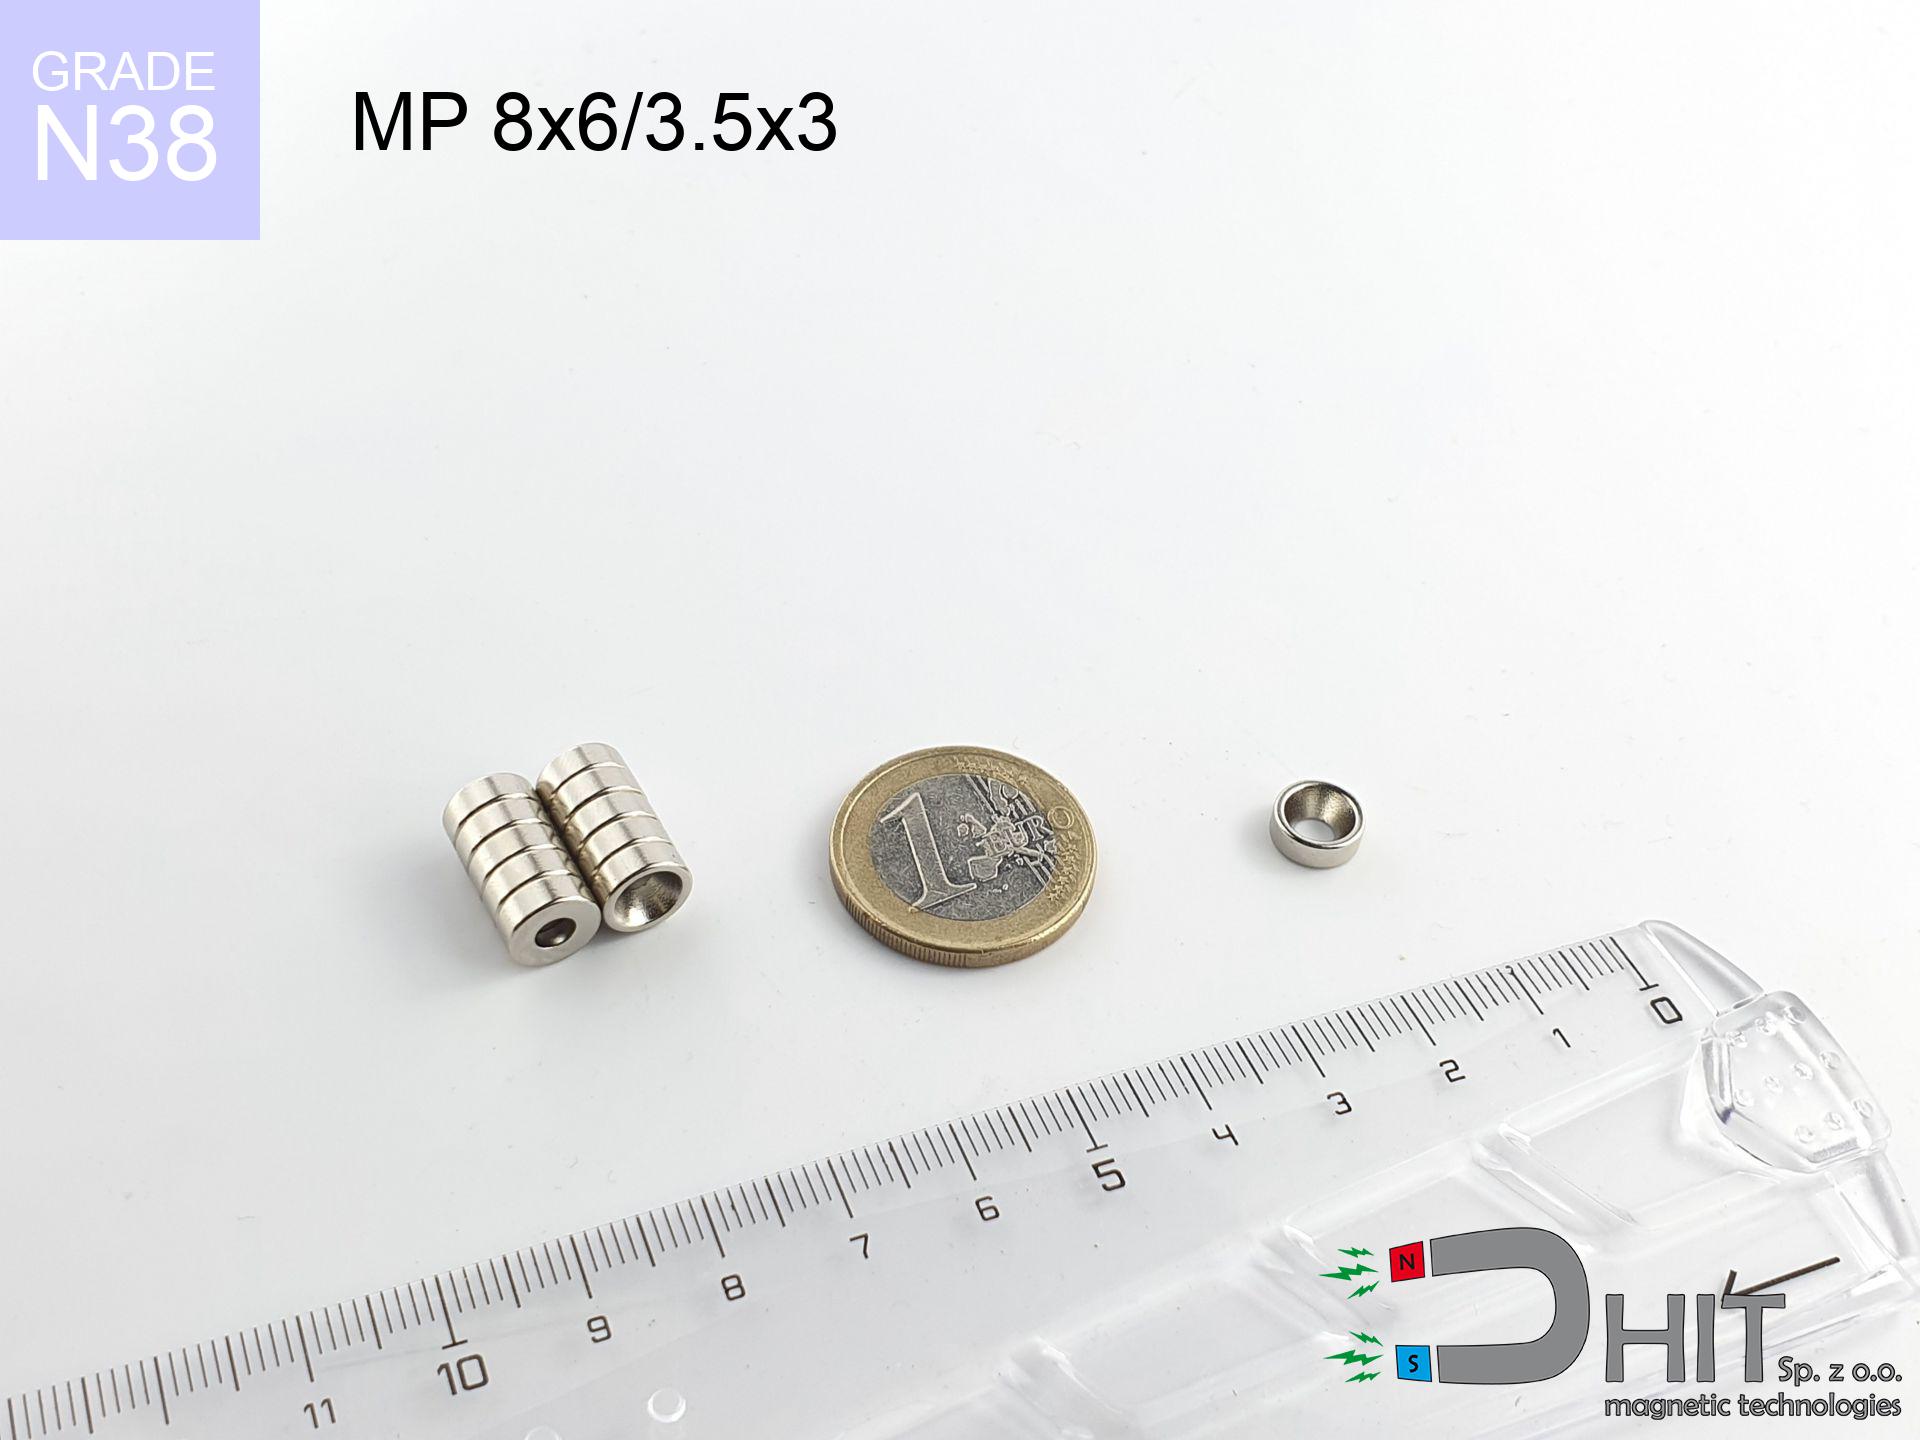 MP 8x6/3.5x3 / N38 - magnes neodymowy pierścieniowy Pierścień Ø8 z otworem 6/3,5 mm i wysokością 3 mm, kierunek osiowy, udźwig 1,37 kg (13,48 N) przy tolerancji ±0,1 mm. 0,70 zł • Zobacz produkt → |
Szczelina działa na wynik wprost proporcjonalnie do jej wpływu na reluktancję obwodu. Już 1 mm powietrza między magnesem a St37 obniża siłę o 50–70% względem pomiaru kontaktowego. W konstrukcjach z ruchomym elementem należy więc projektować zapas, a nie opierać się na wartości katalogowej mierzonej w kontakcie.
Temperatura nakłada drugi, niezależny limit:
- N30–N48: do 80 °C
- N50 i N52: do 60 °C
- M: 100 °C, H: 120 °C, SH: 150 °C, UH: 180 °C, EH: 200 °C, AH: 230 °C
Współczynniki temperaturowe wynoszą około −0,11%/°C dla indukcji remanencji Br i około −0,60%/°C dla koercji HcJ. Ten sam gatunek w powietrzu rozmagnesowuje się wcześniej niż osadzony na stali, ponieważ obwód otwarty ma niższą permeancję. Temperatura Curie nie jest temperaturą pracy i nie może służyć jako kryterium doboru klasy — różnicę wyjaśnia słownik pojęć magnetycznych. Wysoka klasa nie jest uniwersalnie lepsza: N52 ma wyższą indukcję, ale niższy limit temperaturowy niż N38, więc w aplikacji powyżej 60 °C wybór N38 z klasy H bywa rozwiązaniem trwalszym.
Typowe błędy projektowe i jak ich uniknąć
Najdroższe pomyłki wynikają z niepełnej specyfikacji, a nie z wad materiału. Checklista przed zatwierdzeniem projektu:
- Brak kierunku magnesowania na rysunku. Dostawca nie ma podstaw do interpretacji, a zamówienie trafia do produkcji z domyślnym wariantem osiowym.
- Cztery bieguny na pierścieniu diametralnym. Wariant diametralny ma dokładnie jedną parę biegunów; próba uzyskania czterech daje dwie słabe, zniekształcone pary.
- Przenoszenie udźwigu osiowego na diametralny. Wartości w kilogramach i niutonach dotyczą innej topologii pola i nie opisują momentu.
- Cienka ścianka przy dużym otworze. Niski współczynnik permeancji obniża indukcję i zwiększa ryzyko demagnetyzacji.
- Wcisk w stalową piastę. Spiek NdFeB jest kruchy; montaż na wcisk bez osłony generuje pęknięcia i odpryski.
- Magnesowanie przed piecem klejenia. Utwardzanie kleju w 150 °C może obniżyć strumień, jeśli klasa temperaturowa nie ma zapasu.
- Brak próby przed serią. Pojedynczy egzemplarz weryfikuje kierunek, tolerancję i punkt pracy przed uruchomieniem produkcji.
Ramka: na co uważać Rysunek musi zawierać kierunek magnesowania, liczbę par biegunów, klasę materiału, limit temperatury, wymaganą powłokę i tolerancję. Bez tych danych nie da się potwierdzić zgodności dostawy.
Jak zweryfikować kierunek i powtarzalność: pomiary
Kontrola dostawy opiera się na kilku komplementarnych metodach, z których każda mierzy inną wielkość:
- Teslomierz hallotronowy — mierzy indukcję na powierzchni; wynik zależy od odległości sondy, więc odległość pomiaru musi być zapisana w procedurze (np. 1 mm od powierzchni).
- Cewka Helmholtza lub miernik strumienia — wyznacza moment magnetyczny całego elementu, odporny na lokalne niejednorodności powłoki.
- Test udźwigu w niutonach — weryfikuje siłę w zdefiniowanym obwodzie, na określonej blasze i przy znanej szczelinie.
- Folia widokowa lub polarity checker — pokazuje rozkład biegunów bez dokumentacji.
- Test toczenia po stole — wariant osiowy toczy się wokół osi, diametralny przyciąga się do powierzchni i nie toczy w ten sam sposób.
Procedura kontroli w czterech krokach: potwierdź kierunek folią lub testem toczenia, zmierz indukcję w ustalonej odległości, sprawdź udźwig w powtarzalnym obwodzie, porównaj wynik z tolerancją. Dla biegunów przyjmuje się tolerancję ±2° kątowo i ±5% amplitudy jako wartości literaturowe, niezależne od danych katalogowych DHIT.
Jak zamówić magnesy osiowe i diametralne w DHIT
DHIT jest polskim importerem magnesów NdFeB i producentem separatorów z Ożarowa Mazowieckiego, z magazynem w Polsce i wysyłką w 24 h. Walce osiowe dostępne są w zakresie Ø1–250 mm przy długości do 80 mm, pierścienie osiowe w zakresie D 2,5–250 mm, z otworem 0,8–230 mm i długością do 80 mm. Standardem magazynowym jest klasa N38, klasy N42–N52 realizowane są na zamówienie, a tolerancja wymiarowa wynosi ±0,1 mm. Pełną ofertę znajdziesz w katalogu magnesów neodymowych, a aktualne ceny i dostępność wymiarów walcowych w cenniku magnesów walcowych. Do wariantu osiowego dostępne są raporty obliczeń pola w PDF; dla wariantu diametralnego raport nie jest generowany, ponieważ bieguny wypadają inaczej.
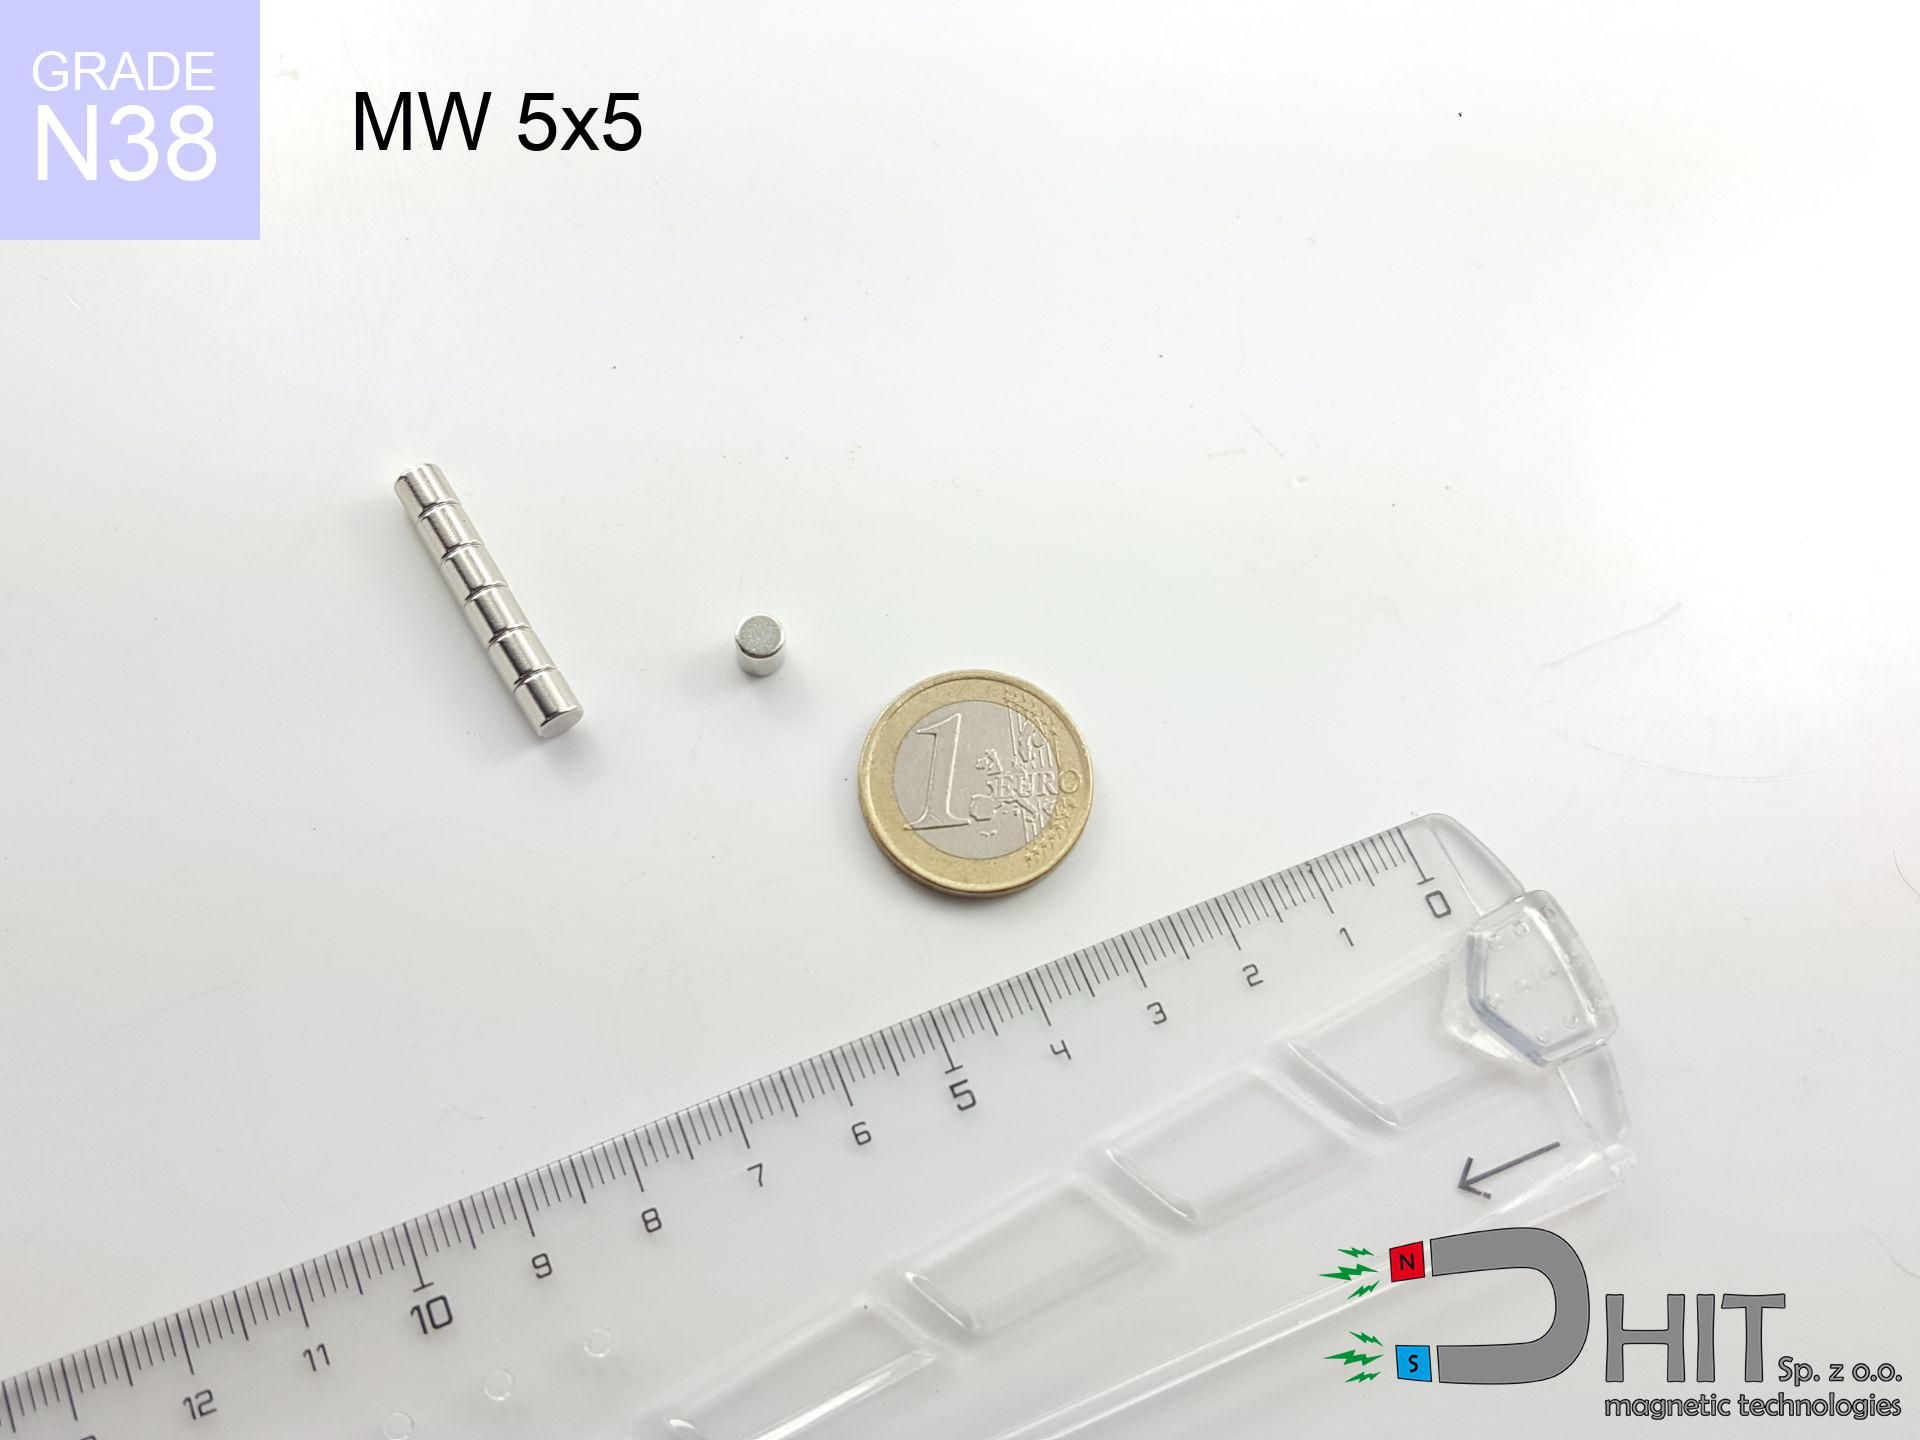 MW 5x5 / N38 - magnes neodymowy walcowy Walec Ø5 × 5 mm, magnesowanie osiowe, udźwig 0,79 kg (7,76 N) i indukcja 553,14 mT — przykład skali różnic wymiarowych w wariancie osiowym. 0,39 zł • Zobacz produkt → |
Warianty diametralne i promieniowe przyjmujemy jako zapytania B2B z rysunkiem. Termin i minimalna partia nie są potwierdzane bez analizy formy i procesu magnesowania, dlatego planując wdrożenie, należy uwzględnić czas na weryfikację techniczną. Przykładem praktycznego zastosowania pola osiowego w ofercie DHIT są separatory magnetyczne, w których indukcja na obudowie w odległości 1 mm wynosi około 8000–10000 Gs dla materiału N52.
Checklista przed zapytaniem ofertowym:
- wymiary: średnica zewnętrzna, otwór, wysokość, z tolerancją
- kierunek magnesowania i liczba par biegunów
- klasa materiału oraz wymagana indukcja lub udźwig z warunkami pomiaru
- temperatura pracy ciągłej i szczytowej
- szczelina robocza i materiał współpracujący
- powłoka i warunki środowiskowe
- przewidywana wielkość partii i termin
FAQ
Czy pierścień diametralny można namagnesować 4-biegunowo? Nie w ramach wariantu diametralnego. Diametralny oznacza dokładnie jedną parę biegunów; cztery bieguny wymagają formy promieniowej i odrębnego procesu magnesowania. Próba uzyskania czterech biegunów na diametralnym daje dwie słabe, zniekształcone pary.
Jak rozpoznać magnes diametralny? Najprościej testem toczenia po stole: wariant osiowy toczy się wokół osi, diametralny przyciąga się do powierzchni i zachowuje się inaczej. Pewniejsze jest mapowanie pola teslomierzem lub folia widokowa, która pokazuje dwa przeciwległe bieguny na obwodzie.
Czy można zmienić kierunek magnesowania? Nie w praktyce. Orientacja jest ustawiana w prasowaniu w polu i nieodwracalna, a magnesowanie po spiekaniu tylko przypisuje bieguny. Zmiana kierunku wymaga nowego procesu formowania, więc wymóg musi być określony przed produkcją.
Czy N52 jest zawsze lepszy od N38? Nie. N52 ma wyższą indukcję remanencji, ale limit temperatury pracy 60 °C, podczas gdy N38 pracuje do 80 °C. W aplikacji o podwyższonej temperaturze lub w obwodzie o niskiej permeancji wyższa klasa może dać gorszy wynik niż N38 w klasie H lub SH.
Czy udźwig z karty osiowej dotyczy wariantu diametralnego? Nie. Udźwig w kilogramach i niutonach opisuje siłę trzymającą wariantu osiowego w zdefiniowanym obwodzie pomiarowym. Wariant diametralny charakteryzuje moment trzymający i rozkład pola, a DHIT nie publikuje dla niego wartości udźwigu.