
Listwa maskująca, osłona kanału kablowego czy panel rewizyjny w obudowie maszyny rzadko odrywają się od podłoża. Znacznie częściej przesuwają się wzdłuż profilu, bo obciążenie działa stycznie, a nie prostopadle do powierzchni styku. Karta produktu podaje udźwig mierzony siłą osiową, więc nie odpowiada na pytanie, czy element się nie zsunie. Poniżej znajduje się procedura obliczeniowa, tabela deratingu i lista kontrolna montażu, które pozwalają zaprojektować mocowanie wzdłużne na podstawie siły przesuwnej, a nie katalogowego udźwigu.
TL;DR
- W kanale wzdłużnym obciążenie jest styczne, dlatego projektuj na siłę przesuwną Ft ≈ 0,15–0,3·Fn, a nie na udźwig katalogowy.
- Szczelina 0,5 mm obniża siłę o około 40–60%, a 1 mm o 65–80% względem pomiaru referencyjnego.
- Przyjmij zapas co najmniej 3× dla obciążeń statycznych i 4–5× przy drganiach lub uderzeniach.
- Aluminium oraz stale 304/316 nie przenoszą strumienia, więc wymagana jest stalowa podkładka o grubości 1–2 mm.
- Seria NCM (Ø10–Ø40 mm, 4–17 kg, N38, praca do 80 °C) tworzy gotowy moduł szeregu wzdłużnego, a dobór potwierdza się próbą na próbce.
Magnesy kanałowe do profili i listew — co decyduje o mocowaniu wzdłużnym
Magnes kanałowy to układ trójwarstwowy stal–magnes–stal: spiek neodymowy jest osadzony w stalowym korytku i zalany żywicą, a obudowa zamyka strumień z jednej strony i kieruje go do powierzchni styku. Taka koncentracja daje zwykle 2–4× więcej siły niż swobodny dysk o tej samej masie, bo strumień nie rozprasza się w powietrzu po stronie niepracującej. W ofercie DHIT funkcję tę pełni seria NCM o stałej wysokości 13,5 mm, z dwoma wkrętami stożkowymi chowanymi na płasko.
Trzy pojęcia porządkują całą dalszą analizę:
- Siła oderwania (Fn) — maksymalna siła normalna, jaką moduł przenosi przed utratą kontaktu. To wartość podawana w karcie produktu.
- Siła przesuwna (Ft) — siła styczna, przy której element zaczyna się ślizgać po powierzchni. W praktyce to ona decyduje o stabilności listwy.
- Szczelina powietrzna — każda warstwa między licem magnesu a ferromagnetykiem: farba, anoda, rdza, krzywe osadzenie.
W kanale wzdłużnym dominuje ścinanie, a przenoszona siła jest ograniczona tarciem pary materiałowej. Dla typowych kombinacji „niklowana obudowa – stal malowana proszkowo” współczynnik tarcia μ mieści się w przedziale 0,15–0,3, co przekłada się na Ft ≈ 0,15–0,3·Fn. Udźwig katalogowy pozostaje wartością laboratoryjną: DHIT mierzy go na płycie S235JR o grubości co najmniej 10 mm, przy czystej i suchej powierzchni, w temperaturze 20 °C i przy sile czysto osiowej. Każde odejście od tych warunków obniża wynik, a zmiana kierunku obciążenia zmienia mechanizm przenoszenia siły.
Procedura doboru: od obciążenia wzdłużnego do liczby magnesów NCM
Algorytm składa się z pięciu kroków i prowadzi od masy elementu do liczby oraz rozstawu modułów.
Krok 1. Masa i kierunek obciążenia. Zidentyfikuj masę listwy wraz z osprzętem oraz ustal, czy obciążenie działa wzdłuż profilu (ścinanie), prostopadle (oderwanie), czy w kombinacji. Mocowanie wzdłużne projektuje się na składową styczną.
Krok 2. Wymagana siła. Wymaganą łączną siłę oderwania modułów wyznacza wzór:
Ft_wym = m · g · k / Kv gdzie: m — masa [kg], g = 9,81 m/s², k — współczynnik bezpieczeństwa (3 dla statyki, 4–5 przy drganiach), Kv — współczynnik kierunku (0,15–0,3 dla ścinania).
Krok 3. Korekta na szczelinę i blachę. Pomnóż wynik przez współczynniki z tabeli deratingu. Jeżeli listwa jest malowana proszkowo (80–120 µm), a profil ma 2 mm grubości, realna siła modułu spada o kilkadziesiąt procent.
Krok 4. Liczba modułów. Podziel skorygowaną wartość przez udźwig pojedynczego modułu i zaokrąglij w górę: n = Ft_wym / Fn_modułu.
Krok 5. Rozstaw wzdłużny. Rozłóż moduły równomiernie na długości profilu, z minimalnym odstępem równym 1–1,5 grubości magnesu, aby sąsiednie spieki nie zwierły strumienia. Wartość orientacyjna, niepotwierdzona pomiarowo — potwierdź ją próbą na próbce.
Przykład liczbowy. Listwa o masie 6 kg na poziomym profilu stalowym, obciążenie wzdłużne, Kv = 0,2, k = 3: Ft_wym = 6 · 9,81 · 3 / 0,2 ≈ 883 N. Bez korekty na szczelinę odpowiada to 6 modułom NCM 40 (5,3 → 6) lub 12 modułom NCM 20 (11,3 → 12). Po uwzględnieniu 0,5 mm szczeliny i blachy 2 mm liczba modułów rośnie proporcjonalnie do strat.
| Moduł NCM (N38, wys. 13,5 mm) | Udźwig Fn | Szacowana Ft (0,2·Fn) | Cena brutto (10.11.2026) | Zalecana blacha |
|---|---|---|---|---|
| NCM 40×13,5×5 | 17 kg / 166,71 N | ≈ 33 N | 14,19 zł | ≥ 3 mm |
| NCM 30×13,5×5 | 16 kg / 156,91 N | ≈ 31 N | 9,40 zł | ≥ 3 mm |
| NCM 20×13,5×5 | 8 kg / 78,45 N | ≈ 16 N | 7,29 zł | ≥ 2 mm |
| NCM 15×13,5×5 | 7 kg / 68,65 N | ≈ 14 N | 5,10 zł | ≥ 2 mm |
| NCM 10×13,5×5 | 4 kg / 39,23 N | ≈ 8 N | 3,39 zł | ≥ 1,5 mm |
Ceny brutto według cennika DHIT, stan na 10.11.2026. Kolumna Ft to szacunek oparty na współczynniku 0,2 i wymaga potwierdzenia próbą.
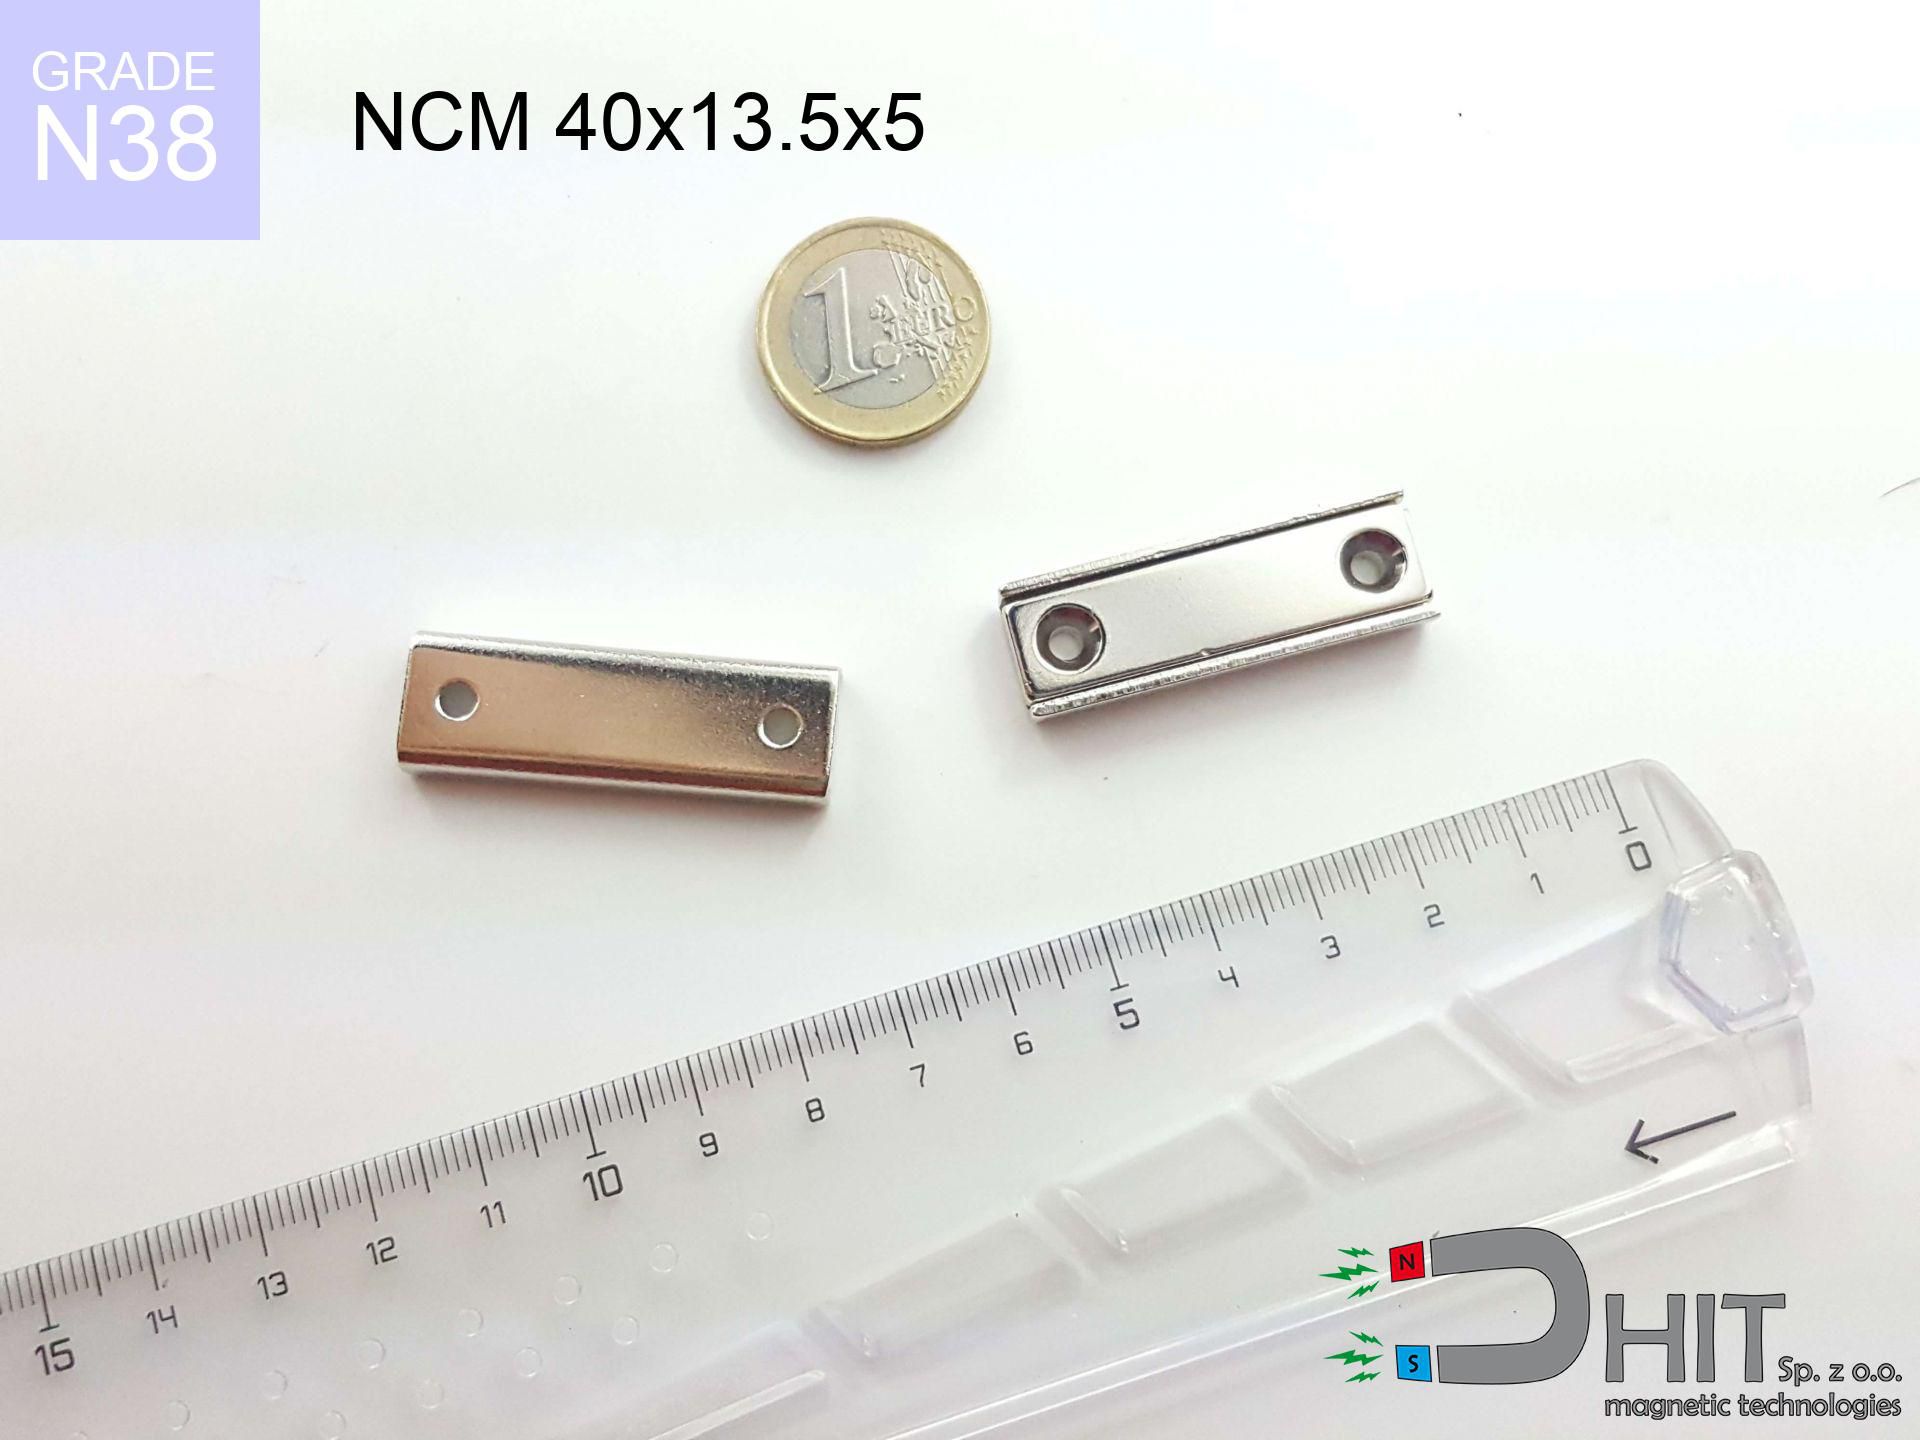 NCM 40x13.5x5 / N38 – uchwyt magnetyczny kanałowy Najmocniejszy moduł szeregu wzdłużnego: Ø40 × 13,5 mm, udźwig 17 kg (166,71 N), obudowa kanapkowa stal–magnes–stal i dwa wkręty stożkowe chowane na płasko. 14,19 zł • Zobacz produkt → |
Derating: szczelina, powłoka i grubość blachy
Straty na szczelinie mają charakter lawinowy, ponieważ strumień w szczelinie rozprasza się poza obwód magnesu. Poniższe wartości są szacunkami zakresowymi dla modułów kanałowych na stali S235 i wymagają potwierdzenia na konkretnym zestawieniu.
| Szczelina | Pozostała Fn | Pozostała Ft | Typowa przyczyna |
|---|---|---|---|
| 0 mm | 100% | 100% | powierzchnia czysta, bez powłoki |
| 0,1 mm | 70–85% | 70–85% | farba proszkowa 80–120 µm, anoda 20–25 µm |
| 0,3 mm | 55–70% | 55–70% | gruba powłoka, drobne zanieczyszczenia |
| 0,5 mm | 40–60% | 40–60% | rdza, krzywe osadzenie, podkładka |
| 1 mm | 20–35% | 20–35% | odgięty kanał, dystans pod łbem wkrętu |
| 2 mm | 10–20% | 10–20% | montaż na nierównym profilu |
Grubość blachy działa podobnie: przy 1 mm pozostaje około 50% siły, przy 0,5 mm około 25%, a pełny udźwig uzyskuje się od około 10 mm stali. Reguła projektowa: grubość podłoża nie mniejsza niż promień magnesu. Gatunek również ma znaczenie — S235 przenosi 100% strumienia, stal niskostopowa około 75%, żeliwo około 50%.
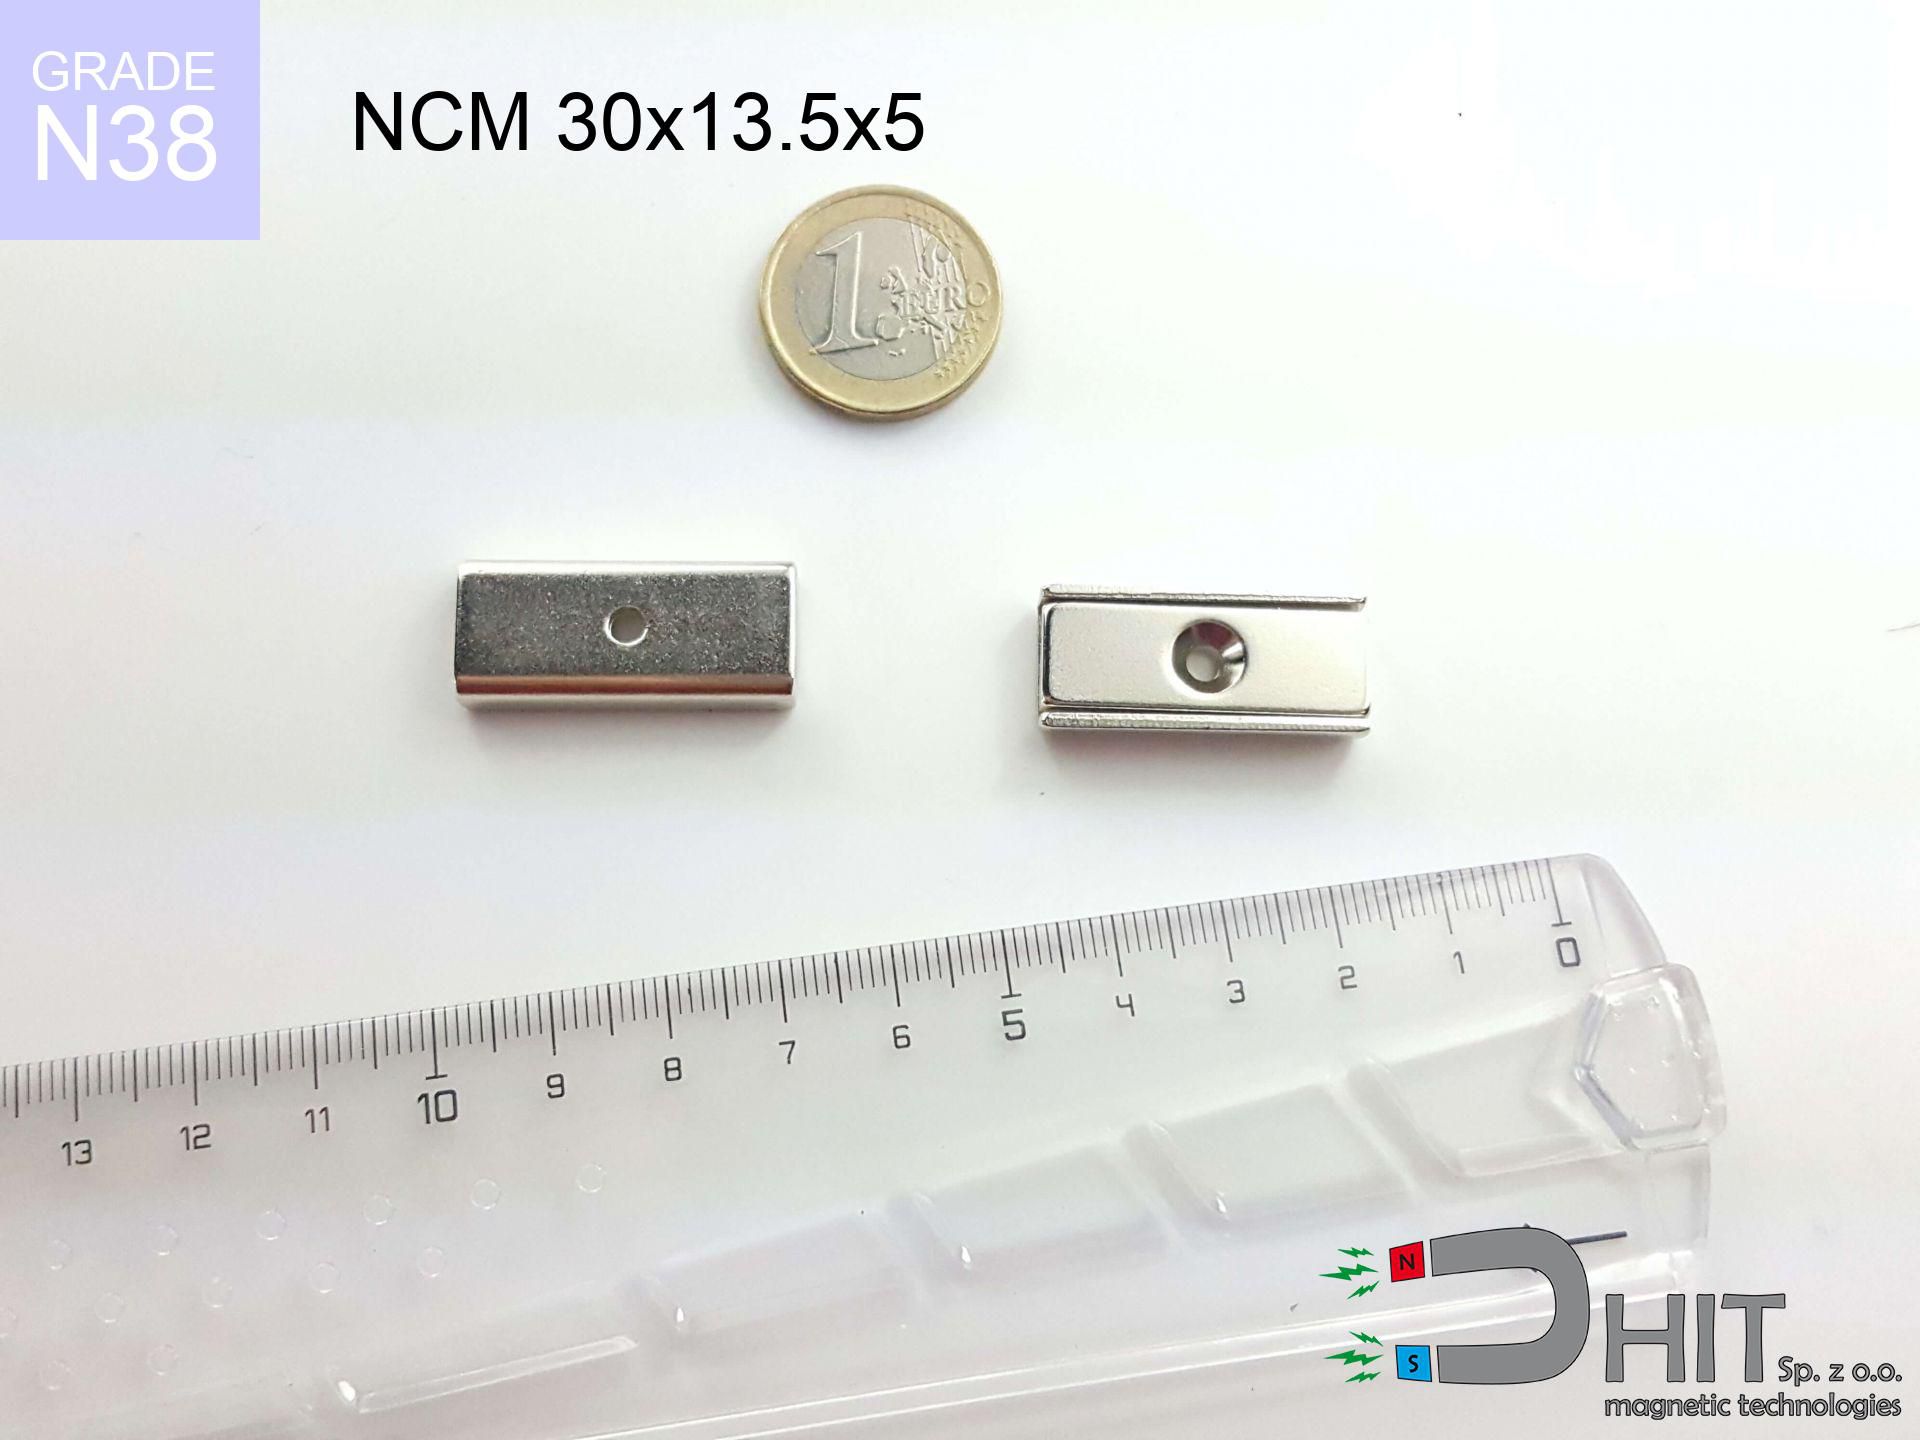 NCM 30x13.5x5 / N38 – uchwyt magnetyczny kanałowy Kompromis między siłą a ceną w szeregu wzdłużnym: Ø30 × 13,5 mm, udźwig 16 kg (156,91 N), praca do 80 °C i niski profil zabudowy. 9,40 zł • Zobacz produkt → |
Podłoże: stal, aluminium, stale nierdzewne
Najczęstszy błąd projektowy polega na przykręceniu modułu do profilu, który nie jest ferromagnetykiem. Aluminium jest paramagnetykiem o przenikalności względnej bliskiej 1, a stale austenityczne 1.4301/304 i 1.4401/316 są praktycznie niemagnetyczne. W obu przypadkach siła oderwania spada do zera, a element trzyma się wyłącznie dzięki tarciu wynikającemu z docisku mechanicznego, co nie jest mocowaniem magnetycznym.
Rozwiązaniem jest stalowa podkładka o grubości 1–2 mm, przykręcona lub wklejona do profilu, na której osadza się moduł NCM. Podkładka pełni dwie funkcje: dostarcza obwód magnetyczny i usztywnia strefę mocowania. Alternatywą jest kontrmagnes po drugiej stronie cienkiej ścianki, ale wymaga ona dostępu z obu stron. Stal ferrytyczna 430 zachowuje się magnetycznie i nie wymaga podkładki. W przypadku kompozytów i tworzyw jedynym sensownym wariantem pozostaje podkładka stalowa z mechanicznym połączeniem z konstrukcją nośną.
Montaż w kanale: błędy, które zerują siłę
Obliczenia tracą wartość, jeśli montaż wprowadza szczelinę lub odwraca bieguny. Najczęstsze błędy:
- Odwrócony biegun w parze — dwa moduły przyciągające się stronami roboczymi wzajemnie się odpychają, a siła pary spada do zera.
- Krzywe osadzenie — już 0,5 mm przechyłu obniża siłę o około połowę.
- Brak podkładki pod łbem wkrętu — wkręt stożkowy odgina cienki kanał, tworząc szczelinę na obwodzie.
- Montaż na lakierze bez korekty — powłoka proszkowa 80–120 µm to strata rzędu 40–55%.
- Korozja podnosząca moduł — ocynkowana obudowa korodująca w miejscu styku działa jak dystans.
- Demontaż przez podważanie — dźwignia mechaniczna uszkadza spiek; element zdejmuje się przez zsunięcie w kierunku stycznym, gdzie siła jest wielokrotnie mniejsza.
Lista kontrolna montażu:
- Sprawdź ferromagnetyczność podłoża magnesem kontrolnym.
- Oczyść i odtłuść powierzchnię, usuń zadziory i łuszczy się powłokę.
- Przykręć stalową podkładkę 1–2 mm, jeśli profil nie jest stalą węglową.
- Ułóż moduły zgodnie z rozstawem z kroku 5 procedury, zachowując jednakową orientację biegunów.
- Dokręć oba wkręty stożkowe naprzemiennie, bez nadmiernego docisku odginającego kanał.
- Zmierz siłę przesuwną na gotowym elemencie i porównaj z wartością obliczoną.
Dwa wkręty stożkowe w module NCM eliminują obrót wokół osi i pozwalają zachować niski profil 13,5 mm, co ma znaczenie przy listwach licujących się z powierzchnią.
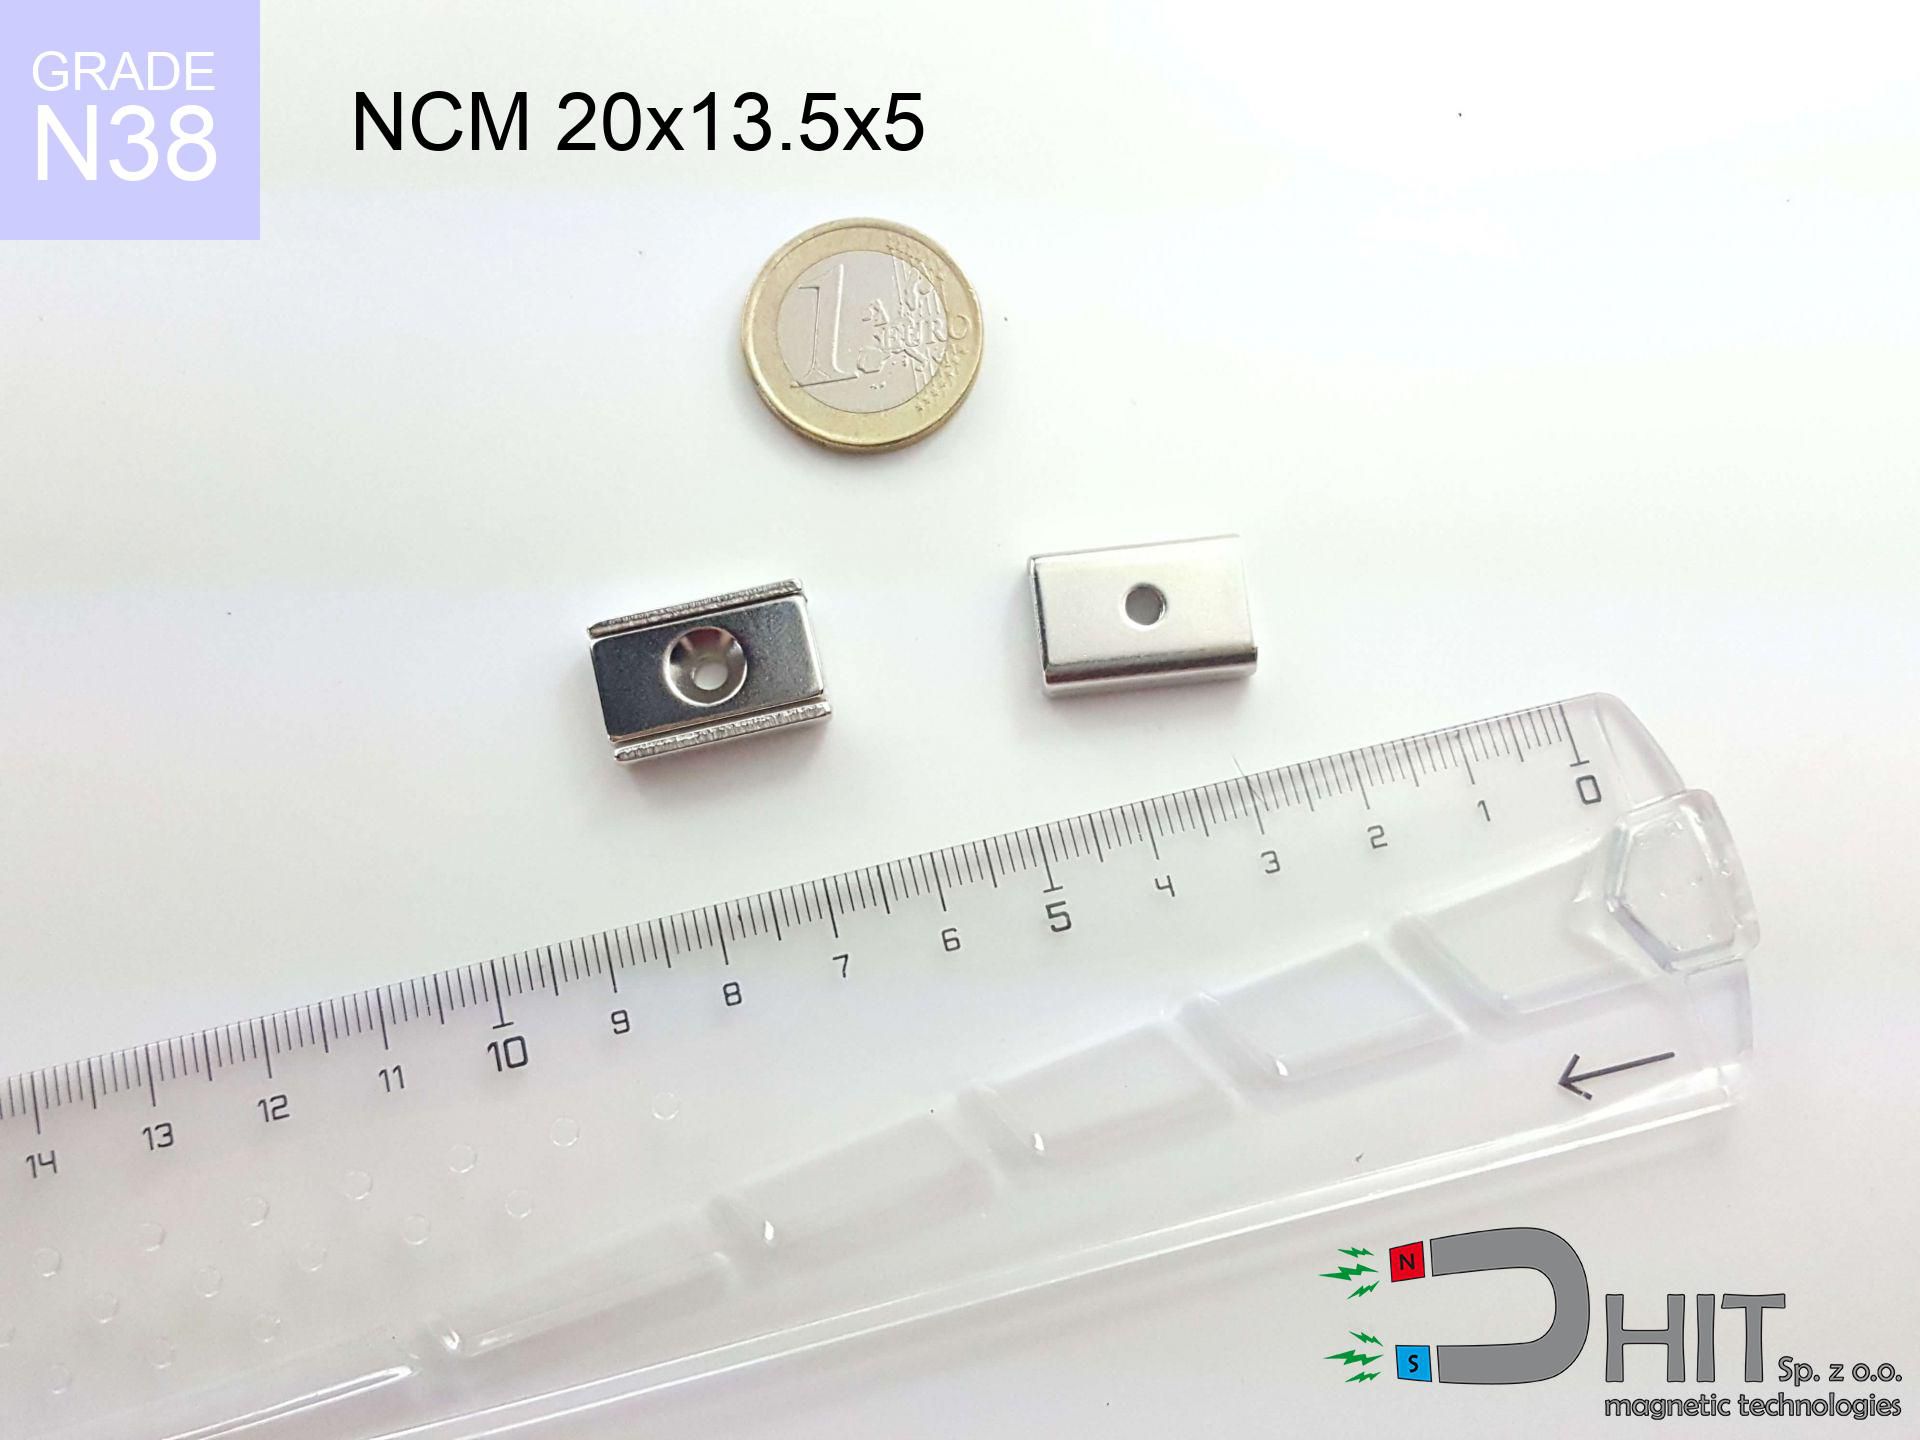 NCM 20x13.5x5 / N38 – uchwyt magnetyczny kanałowy Moduł do lżejszych listew i gęstszego rozstawu: Ø20 × 13,5 mm, udźwig 8 kg (78,45 N), dwa punkty mocowania eliminujące obrót wokół osi. 7,29 zł • Zobacz produkt → |
Zabezpieczenie przed przesunięciem i pełzanie
Tarcie nie jest zabezpieczeniem mechanicznym. Po rozpoczęciu poślizgu współczynnik tarcia spada, a element przesuwa się dalej przy mniejszym obciążeniu. Dlatego mocowanie wzdłużne wymaga dodatkowego ogranicznika: kołka oporowego, zderzaka na końcu profilu lub wkrętu dociskowego przechodzącego przez listwę. Rozwiązanie to jest szczególnie istotne przy obciążeniach długotrwałych, gdzie występuje pełzanie materiału i mikroruchy postępujące w czasie.
Temperatura determinuje trwałość siły. Spieki N38 pracują do 80 °C, natomiast klasy N50 i N52 do około 60 °C. Spadek indukcji wynosi około 0,11–0,13% na stopień Celsjusza, a przekroczenie granicy klasy powoduje nieodwracalną utratę części siły, której magnes nie odzyskuje po ostygnięciu. W strefach nagrzewanych, na przykład w pobliżu silników lub przewodów wydechowych, należy stosować moduły o odpowiedniej klasie i weryfikować temperaturę pracy w stanie ustalonym.
Podsumowanie: 5 kroków wdrożenia
- Określ masę listwy i dominujący kierunek obciążenia; dla kanału wzdłużnego przyjmij ścinanie.
- Oblicz Ft_wym = m · g · k / Kv, przyjmując k = 3 dla statyki i 4–5 przy drganiach.
- Skoryguj wynik o szczelinę, powłokę i grubość blachy zgodnie z tabelą deratingu.
- Dobierz liczbę modułów NCM i rozstaw wzdłużny, a przy profilu aluminiowym lub ze stali 304/316 dodaj stalową podkładkę 1–2 mm.
- Zabezpiecz element mechanicznie przed przesunięciem i potwierdź dobór pomiarem siły stycznej na gotowym mocowaniu.
Seria NCM stanowi gotowy moduł szeregu wzdłużnego: stała wysokość 13,5 mm, dwa punkty mocowania i praca do 80 °C pozwalają budować powtarzalne mocowania bez projektowania układu magnetycznego od podstaw. Ostateczną weryfikację zawsze przeprowadza się na próbce odwzorowującej rzeczywiste podłoże i powłokę.
Najczęściej zadawane pytania
Czy magnes utrzyma listwę na profilu aluminiowym? Nie. Aluminium jest paramagnetykiem i nie zamyka obwodu magnetycznego, więc siła oderwania spada praktycznie do zera. Mocowanie wymaga stalowej podkładki 1–2 mm przykręconej do profilu, na której osadza się moduł NCM.
Jaka szczelina jest dopuszczalna? Do 0,1 mm strata mieści się w przedziale 15–30%, przy 0,5 mm sięga 40–60%, a przy 1 mm pozostaje 20–35% siły. Powłoka proszkowa 80–120 µm sama w sobie wyczerpuje pierwszy przedział, dlatego lakierowaną listwę należy uwzględnić w obliczeniach.
Ile magnesów przypada na metr profilu? Liczba wynika z obliczeń, nie z długości. Dla listwy 6 kg przy Kv = 0,2 i k = 3 potrzeba 6 modułów NCM 40 lub 12 modułów NCM 15, rozłożonych równomiernie z odstępem co najmniej 1–1,5 grubości magnesu.
Czy moduł o udźwigu 20 kg utrzyma element 20 kg? Nie. Udźwig katalogowy dotyczy siły osiowej mierzonej na blasze S235JR ≥10 mm, bez szczeliny. Przy obciążeniu stycznym realna siła wynosi 15–30% tej wartości, a dodatkowo wymagany jest zapas co najmniej 3×.