
Projekt jest gotowy, rysunek zamknięty, a w gnieździe brakuje dwóch dziesiątych milimetra. W takiej sytuacji pojawia się pytanie, czy magnes neodymowy można po prostu „poprawić” wierceniem, szlifowaniem albo cięciem. Odpowiedź techniczna brzmi: spiek NdFeB poddaje się obróbce ubytkowej, ale wyłącznie w warunkach produkcji, narzędziami diamentowymi, przed namagnesowaniem i z pełnym chłodzeniem. W warsztacie remontowym lub w prototypowni ta sama operacja generuje trzy niezależne ryzyka: pęknięcie materiału, przekroczenie limitu temperatury klasy oraz pył palny. Poniżej rozkładamy ten problem na dane: proces producenta, limity cieplne, budżet tolerancji i geometrię, która często waży więcej niż jakakolwiek modyfikacja.
TL;DR Obróbka mechaniczna magnesów neodymowych jest technicznie wykonalna, ale w warunkach warsztatowych niepraktyczna i obarczona wysokim ryzykiem. Trzy niezależne zagrożenia to kruchość spieku i odpryski, ciepło przekraczające limit temperatury klasy oraz palny pył powstający przy szlifowaniu na sucho. Przerwana powłoka odsłania stop NdFeB, który koroduje szybciej niż elementy konstrukcyjne wokół niego. Producenci obrabiają magnesy przed namagnesowaniem, narzędziami diamentowymi, na mokro, a powłokę nakładają dopiero po obróbce. Wniosek projektowy: dobierz gotowy wymiar z tolerancją katalogową ±0,1 mm albo zamów wykonanie niestandardowe, zamiast modyfikować gotowy magnes.
Obróbka mechaniczna magnesów neodymowych: co jest możliwe, a co opłacalne
Kluczowe rozróżnienie dotyczy kolejności operacji. W procesie przemysłowym magnes powstaje według sekwencji: formowanie proszku, spiekanie, cięcie i szlifowanie na wymiar, nakładanie powłoki, namagnesowanie. Obróbka ubytkowa odbywa się więc na materiale jeszcze nienamagnesowanym, co upraszcza mocowanie detalu i eliminuje ryzyko przyciągania opiłków do narzędzia. DHIT, jako importer spieków NdFeB, potwierdza tę zasadę wprost: obróbka ubytkowa jest możliwa jedynie narzędziami diamentowymi przed namagnesowaniem.
Metody stosowane w produkcji:
- Piła lub drut diamentowy — metoda referencyjna dla cięcia na wymiar: wąski kerf, niskie siły skrawania, ciągłe chłodzenie wodne, brak strefy wpływu ciepła.
- Ściernica diamentowa na mokro — szlifowanie płaszczyzn i średnic z obfitym chłodzeniem, utrzymujące detal poniżej limitu temperatury klasy.
- EDM i cięcie strumieniem wody — rozwiązania stosowane w produkcji do kształtów skomplikowanych, poza zakresem oferty DHIT; wymagają dedykowanych maszyn i kontroli procesu.
- Laser — niezalecany do kształtowania NdFeB ze względu na wysoką energię liniową i strefę wpływu ciepła; dopuszczalny do znakowania powłoki.
Obróbka magnesu już namagnesowanego to nie jedna operacja, a cztery: rozmagnesowanie, obróbka, ponowne powlekanie i ponowne namagnesowanie w polu impulsowym. Trzy dodatkowe kroki poza samym skrawaniem oznaczają dodatkowe mocowanie, kontrolę wymiaru i ryzyko braku na każdym etapie. Wniosek wdrożeniowy: obróbka jest domeną producenta, a nie użytkownika, i to nie z powodu braku umiejętności, lecz z powodu ekonomiki procesu.
Dlaczego wiercenie w magnesie zwykle kończy się odpryskiem
Spiekany Nd₂Fe₁₄B jest materiałem metalurgii proszków: twardym i kruchym, zachowującym się jak ceramika. Pod obciążeniem punktowym nie odkształca się plastycznie, tylko pęka i kruszy się. Najsłabsze mechanicznie są krawędzie, naroża i cienkie przekroje, czyli dokładnie te strefy, w których pracuje wiertło. W produkcji otwory wykonuje się w stanie rozmagnesowanym, wiertłami diamentowymi lub rdzeniowymi, z chłodzeniem. Z tego samego powodu obowiązuje zakaz montażu na wcisk: wciśnięcie magnesu w gniazdo generuje naprężenia obwodowe, które potrafią rozłupać detal po kilku godzinach.
Trzy niezależne ryzyka wiercenia w gotowym magnesie:
- Mechaniczne — pęknięcie detalu, odprysk krawędzi, wyrwanie okruchów wraz z fragmentem powłoki, złamanie wiertła w materiale.
- Termiczne — tarcie w strefie kontaktu podnosi temperaturę lokalnie o dziesiątki stopni w ułamku sekundy, co przy niskim współczynniku permeancji cienkich elementów prowadzi do nieodwracalnej straty strumienia.
- Pożarowe — pył i wiór NdFeB są skrajnie łatwopalne i samozapłonowe; drobna frakcja ze szlifowania na sucho stwarza zagrożenie wybuchem.
Czwarty skutek jest mniej spektakularny, ale kosztowny w eksploatacji: przerwana powłoka Ni-Cu-Ni odsłania stop, który koroduje i kruszy się przypowierzchniowo. Zabezpieczenie ubytku lakierem lub żywicą jest rozwiązaniem doraźnym, nie odtworzeniem bariery galwanicznej.
Na co uważać Pyłu NdFeB nie zbieraj odkurzaczem domowym — ryzyko zapłonu w zbiorniku. Zbieraj na mokro, przy lokalnym odciągu, w okularach ochronnych i maskach na drogi oddechowe. Klejenie na gorąco i obróbka na sucho to dwie operacje, które najczęściej przekraczają limit temperatury klasy, zanim ktokolwiek zdąży to zauważyć.
Cięcie i szlifowanie: limit temperatury klasy, nie „chwilowe przygrzanie”
Temperatura Curie spiekanego NdFeB wynosi 310–350 °C, ale nie jest limitem projektowym. To temperatura, w której materiał traci uporządkowanie magnetyczne, a nie granica bezpiecznej pracy. Limity pracy zależą od klasy materiału i różnią się nawet trzykrotnie.
| Klasa | Maksymalna temperatura pracy |
|---|---|
| N30–N48 | 80 °C |
| N50 / N52 / N54 | 60 °C |
| M | 100 °C |
| H | 120 °C |
| SH | 150 °C |
| UH | 180 °C |
| EH | 200 °C |
| AH | 230 °C |
Uwaga na najczęściej powtarzany błąd w interpretacji katalogów: N50, N52 i N54 mają obniżony limit do 60 °C, a nie 80 °C jak pozostałe klasy N. Wyższa indukcja remanencji okupiona jest niższą stabilnością termiczną. Nie przenoś limitu 80 °C na całą rodzinę N.
Skala skutków jest mierzalna. Współczynnik temperaturowy remanencji wynosi około −0,12 %/°C, a koercji −0,6 %/°C. Karta modelu MW 25x5/N38AH podaje spadek siły o 12,8 % przy 80 °C i o 26,6 % przy 150 °C. Spadek koercji jest proporcjonalnie szybszy, dlatego nagrzany magnes odmagnesowuje się znacznie łatwiej, niż sugerowałby sam ubytek indukcji. Powłoka Ni-Cu-Ni traci integralność powyżej około 150 °C, czyli może zawieść wcześniej niż sam materiał magnetyczny.
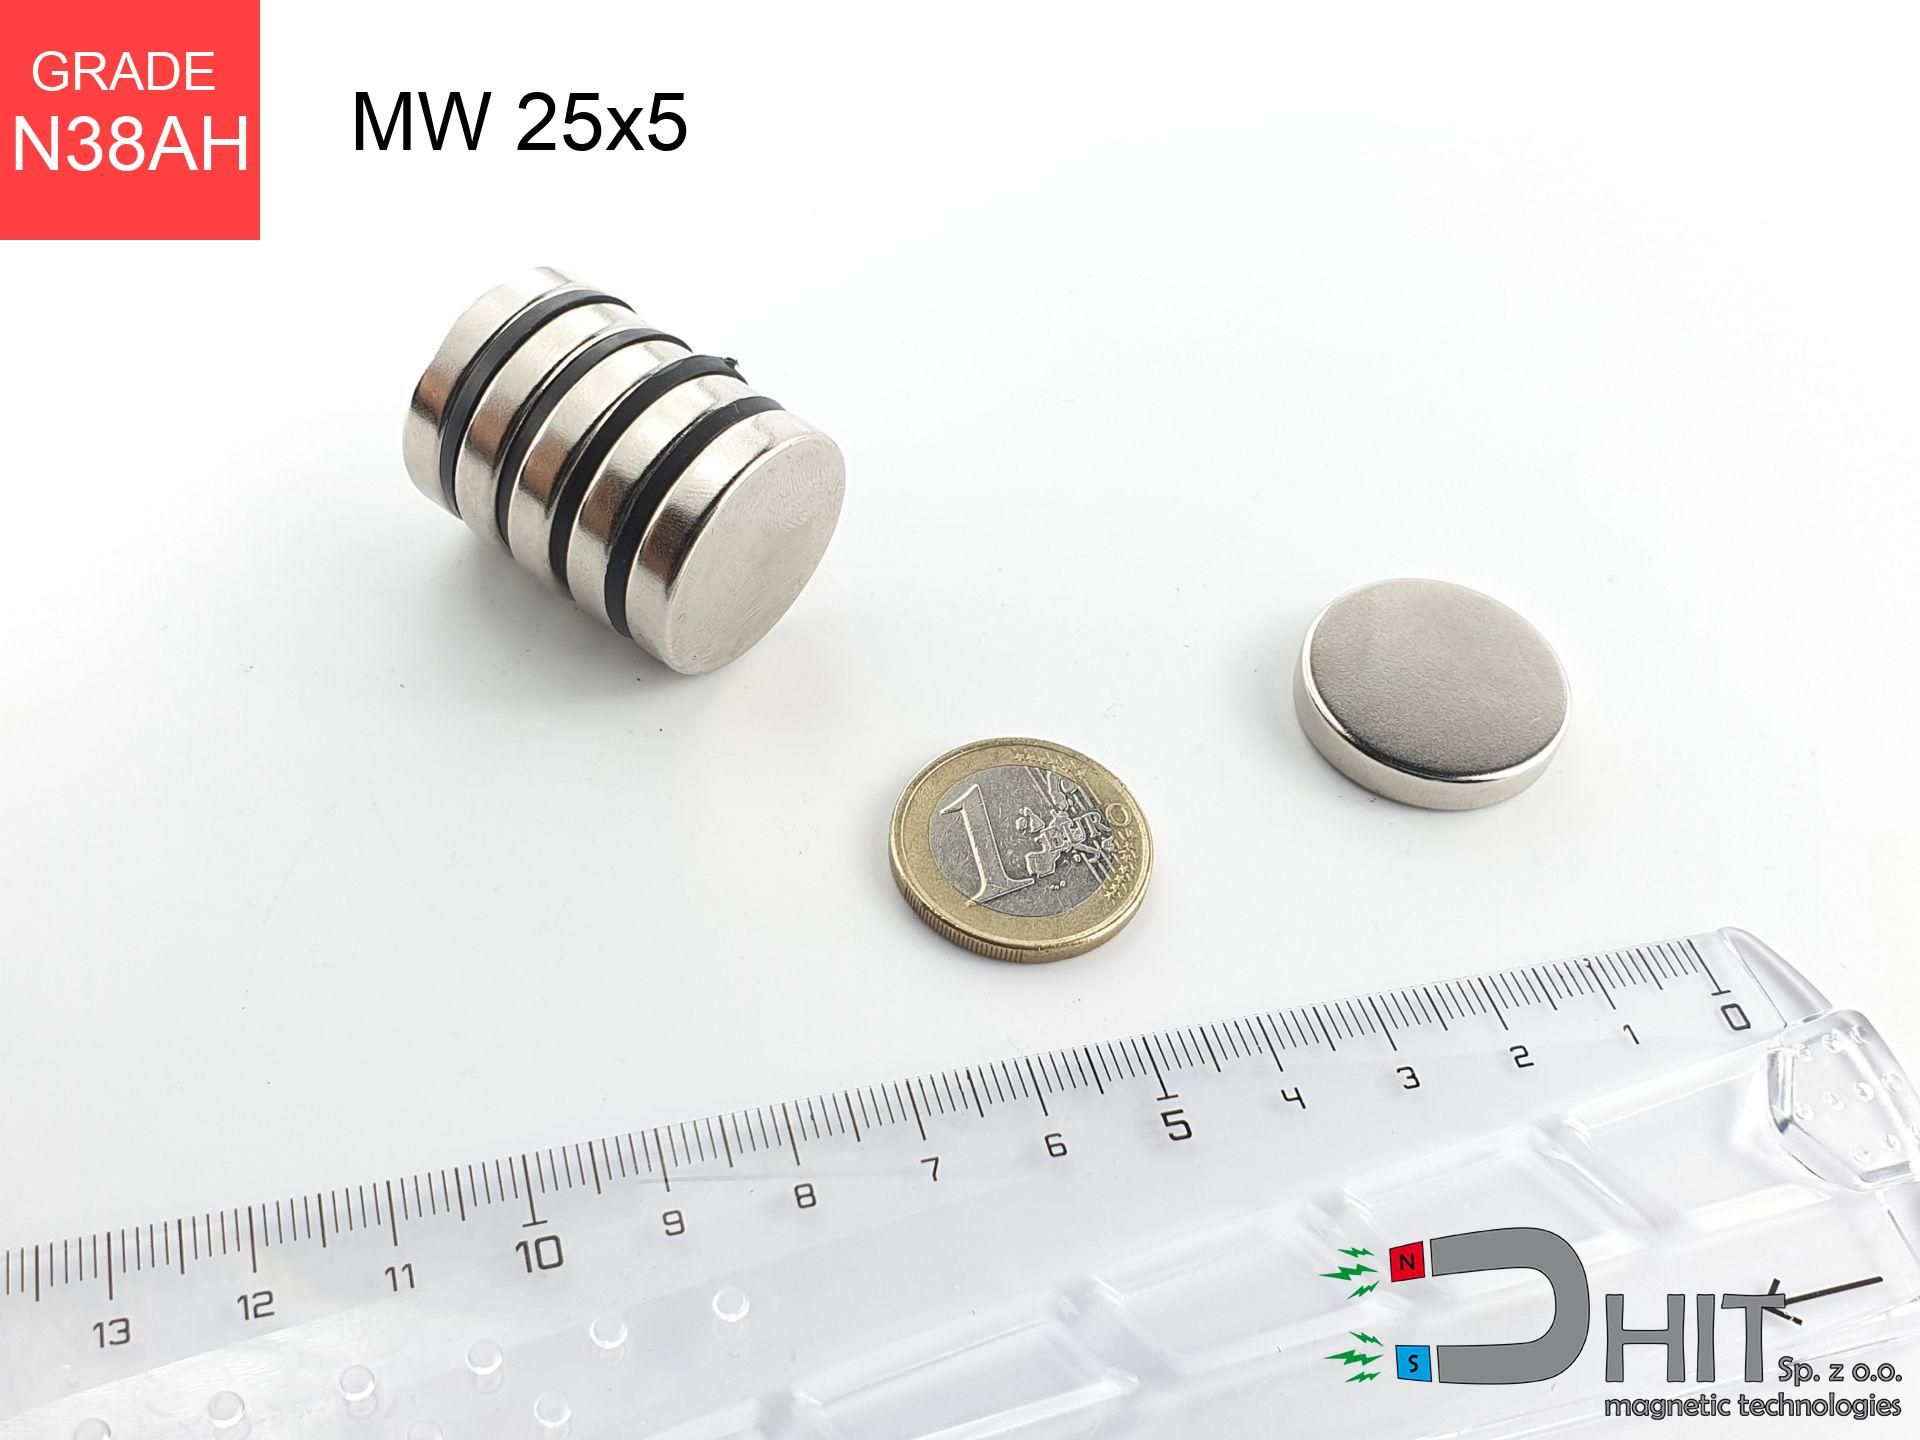 MW 25x5 / N38AH - magnes neodymowy walcowy Walec Ø25×5 mm w klasie N38AH do 230 °C — udźwig 7,29 kg, indukcja 229 mT, tolerancja ±0,1 mm, powłoka Ni-Cu-Ni. 16,68 zł • Zobacz produkt → |
Czy magnes odzyska siłę po ostygnięciu? Część strat jest odwracalna, ale po przekroczeniu limitu klasy ubytek staje się trwały i wymaga przemagnesowania w namagnesowywarce impulsowej. Dla pojedynczej sztuki to operacja nieopłacalna. Wniosek wdrożeniowy: jeżeli aplikacja pracuje blisko 80 °C, wybierz klasę H lub SH, zamiast liczyć na to, że „magnes się nie zagrzeje”.
Tolerancja ±0,1 mm vs ±0,05 mm: budżet wymiarowy z powłoką
Katalogowa tolerancja wymiarów magnesów w DHIT wynosi ±0,1 mm. To wartość wystarczająca do większości gniazd, klejenia i mocowań w obudowie. Dla wymagań ciaśniejszych dostępna jest tabela ISO: ±0,05 mm dla wykonania standardowego i ±0,02 mm dla precyzyjnego, z płaskością i równoległością poniżej 0,05 mm oraz prostopadłością poniżej 1°.
| Wymiar nominalny | Tolerancja katalogowa |
|---|---|
| poniżej 5 mm | ±0,08 mm |
| poniżej 50 mm | ±0,1 mm |
| poniżej 100 mm | ±0,15 mm |
| powyżej 100 mm | ±0,2 mm |
Budżet tolerancji trzeba liczyć razem z powłoką. Ni-Cu-Ni o grubości 10–20 µm na stronę dodaje 0,02–0,04 mm na średnicy, epoksyd 15–30 µm odpowiednio więcej. Tolerancja dotyczy wymiaru po powłoce, co musi być jednoznacznie zapisane na rysunku. W przeciwnym razie gniazdo projektowane pod wymiar nominalny może okazać się za ciasne o kilka setnych milimetra, a montaż na wcisk jest w NdFeB zabroniony.
Kiedy płacić za ciaśniejszą klasę? Wtedy, gdy luz jest funkcjonalny: w enkoderach, sprzęgłach, czujnikach kąta i precyzyjnych zespołach łożyskowania. W aplikacjach mocujących, gdzie magnes pracuje w klejonym gnieździe, standard ±0,1 mm jest zwykle wystarczający i tańszy, bo nie wymaga dodatkowej operacji szlifowania.
Zamiast obróbki: gotowe warianty, które zastępują wiercenie i cięcie
Większość potrzeb, dla których rozważa się wiercenie, ma gotowy odpowiednik katalogowy. DHIT nie świadczy usług cięcia ani szlifowania — oferuje dobór komponentu, który od razu spełnia wymagania montażowe.
| Potrzeba konstrukcyjna | Gotowy wariant | Zakres wymiarowy |
|---|---|---|
| Otwór na śrubę lub wał | Magnes pierścieniowy | Ø zewnętrzna 2,5–250 mm, otwór 0,8–230 mm |
| Łeb wkrętu schowany w magnesie | Pierścień z fazą C/S/Z | wg katalogu, fazowanie pod łeb stożkowy |
| Mocowanie śrubą od czoła | Magnes pod łeb śruby, typ-B | walce i płytki z katalogu |
| Połączenie gwintowane | Magnes z gwintem, typ-C/D | gwint zewnętrzny lub wewnętrzny |
| Zawieszenie lub chwyt | Magnes z hakiem, typ-E | wg katalogu |
| Mocowanie do konstrukcji stalowej | Uchwyt w stalowej obudowie | gwint M8 / M10 / M12 |
Zakres katalogu obejmuje walce Ø1–250 mm o wysokości 1–80 mm oraz płytki do 200×100×80 mm, co pokrywa większość typowych gniazd i docisków. Drugi parametr, często pomijany przy planowaniu obróbki, to kierunek magnesowania: osiowy, diametralny lub promieniowy. Jest on ustalany w produkcji i niezmienny po jej zakończeniu, więc „docięcie” magnesu nie zmieni rozkładu pola, a jedynie pogorszy jego wykorzystanie. Wniosek wdrożeniowy: potrzebę otworu rozwiąż magnesem pierścieniowym, a potrzebę gwintu — wariantem typ-C/D, zamiast modyfikować walec.
 MP 25x5x5 / N38 - magnes neodymowy pierścieniowy Gotowy pierścień z otworem Ø5 mm zastępuje wiercenie w spieku — Ø25 mm, wys. 5 mm, tolerancja ±0,1 mm, powłoka Ni-Cu-Ni. 6,00 zł • Zobacz produkt → |
Geometria zamiast „docięcia”: Pc, szczelina i grubość stali
Współczynnik permeancji Pc opisuje, jak dobrze dany kształt wykorzystuje potencjał energetyczny materiału. Magnes ⌀38×3,5 mm ma Pc = 0,145 i wykorzystuje około 43 % energii, pracując blisko kolana krzywej odmagnesowania. Ten sam materiał w proporcji ⌀10×10 mm osiąga Pc = 0,99. Różnica nie wynika z klasy ani z ceny, lecz z geometrii.
| Parametr | Wpływ na udźwig |
|---|---|
| Szczelina 0 mm (karta MW 25x5/N38AH) | 7,29 kg |
| Szczelina 5 mm | 3,39 kg |
| Szczelina 10 mm | 1,09 kg |
| Stal 0,5 mm | ok. 10 % mocy |
| Stal 1 mm | ok. 25 % mocy |
| Stal 2 mm | ok. 50 % mocy |
| Stal 3 mm | ok. 75 % mocy |
| Stal ≥5 mm | 100 % mocy |
| Ścinanie, powłoka Ni-Cu-Ni | 15–20 % siły pionowej |
| Rozrzut remanencji Br ±5 % | ±10 % siły |
Dane pokazują, że odsunięcie magnesu o 10 mm od zwory obniża udźwig ponad sześciokrotnie, a cienka blacha 1 mm redukuje go do jednej czwartej. Przecięcie magnesu na pół nie daje połowy udźwigu, bo zmienia się nie tylko objętość, ale i punkt pracy: cieńszy element ma niższe Pc, więc traci więcej niż proporcjonalnie. W pytaniu „grubszy magnes czy większa średnica” odpowiedź zależy od aplikacji: średnica zwiększa powierzchnię kontaktu i Pc, grubość poprawia odporność na odmagnesowanie i szczelinę. Wynik kalkulatora nie zastępuje próby na docelowym detalu, bo rzeczywista chropowatość, rdza i geometria zwory zmieniają warunki brzegowe.
Kup czy obrabiaj: decyzja w pięciu kryteriach
| Kryterium | Gotowy wymiar (DHIT) | Obróbka własna | Zamówienie niestandardowe |
|---|---|---|---|
| Ilość | 1–50 szt., dostępna od ręki | pojedyncze sztuki, wysokie ryzyko braku | od ok. 500 szt. |
| Czas | wysyłka 24 h | czas warsztatowy + ryzyko powtórki | 6–10 tygodni |
| Tolerancja | ±0,1 mm katalogowo, ±0,05/±0,02 mm ISO | brak powtarzalności i kontroli | wg rysunku |
| Powłoka i środowisko | Ni-Cu-Ni, epoksyd, Zn-Ni, gumowanie | powłoka przerwana, korozja odsłoniętego stopu | pełna powłoka po obróbce |
| Ryzyko | niskie, parametry potwierdzone pomiarem partii | pęknięcie, utrata siły, brak dokumentacji | niskie po zatwierdzeniu próbki |
Koszt jakościowo rośnie wraz z każdym krokiem ciaśniejszym niż standard szlifowany: dodatkowa operacja, dodatkowe mocowanie, dodatkowa kontrola. Dla serii 1–50 sztuk gotowy wymiar jest rozwiązaniem szybszym i pewniejszym. Zamówienie niestandardowe uzasadnia się przy produkcji powtarzalnej, gdzie wymiar, klasa i powłoka są zdefiniowane rysunkiem, a wolumen pozwala rozłożyć przygotowanie produkcji.
Najczęstsze pytania o obróbkę magnesów neodymowych
Czy można przeciąć magnes szlifierką? Nie zalecamy. Cięcie ściernicą na sucho generuje ciepło przekraczające limit klasy w strefie kontaktu oraz pył palny, a powłoka ulega zniszczeniu na całej długości cięcia. W produkcji stosuje się piły i druty diamentowe z chłodzeniem, przed namagnesowaniem.
Czy po cięciu magnes straci siłę? Zwykle tak, i to z dwóch powodów: ubytek materiału obniża Pc, a ciepło może wywołać nieodwracalną stratę strumienia. Nowa geometria ma inną charakterystykę pola niż wymiar katalogowy, więc obliczenia dla oryginału przestają obowiązywać.
Czy da się wywiercić otwór w gotowym magnesie? W produkcji tak, w stanie rozmagnesowanym i wiertłami diamentowymi z chłodzeniem. W warunkach warsztatowych ryzyko odprysku i pęknięcia jest wysokie, a odsłonięty stop wymaga ponownego zabezpieczenia. Rozwiązaniem jest magnes pierścieniowy z otworem 0,8–230 mm.
Czy DHIT tnie magnesy na zamówienie? Nie. DHIT jest importerem spieków NdFeB i producentem separatorów, nie warsztatem obróbki. Oferuje dobór z katalogu oraz wykonanie wymiaru niestandardowego u producenta, z pełną powłoką i namagnesowaniem.
Jaka tolerancja wystarczy do gniazda? Standard ±0,1 mm pokrywa większość gniazd klejonych i dociskowych. Ciaśniejsze klasy ±0,05 i ±0,02 mm wybieraj tam, gdzie luz jest funkcjonalny, pamiętając, że tolerancja dotyczy wymiaru po powłoce.
Co zrobić dalej
Sekwencja decyzyjna jest krótka. Najpierw sprawdź katalog magnesów DHIT: walce Ø1–250 mm, płytki do 200×100×80 mm i pierścienie z otworem 0,8–230 mm pokrywają większość potrzeb montażowych bez jednej operacji skrawania. Następnie zweryfikuj udźwig w kalkulatorze magnesów, uwzględniając szczelinę, grubość stali i temperaturę pracy. Jeżeli wymiar, klasa lub powłoka wykraczają poza katalog, wyślij zapytanie przez formularz B2B z rysunkiem, tolerancją po powłoce, kierunkiem magnesowania i warunkami środowiskowymi. Dobór zamiast przeróbki to nie kompromis, lecz skrócenie ścieżki do powtarzalnego, udokumentowanego komponentu.