
Ruszt magnetyczny do mąki jest najczęściej wskazywanym rozwiązaniem przy zabudowie leja zasypowego, a jednocześnie najczęstszą przyczyną zatrzymania przepływu po modernizacji. Powód jest prozaiczny: krata zabudowuje cały przekrój, więc kontakt materiału z polem jest najlepszy z możliwych, ale każdy pręt jest jednocześnie przeszkodą w przepływie. W instalacji z mąką pszenną, skrobią, kakao, mlekiem w proszku czy mączką rybną decyzja o zabudowie rusztu jest więc decyzją o kompromisie między skutecznością separacji a przepustowością i czasem obsługi.
Poniższa analiza porządkuje trzy parametry, które w praktyce decydują o tym, czy ruszt pracuje, czy staje się wąskim gardłem: przesłonę przekroju wynikającą z geometrii kraty, mechanizm narostu na prętach oraz dostęp do czyszczenia i walidacji. Wnioski opierają się na danych katalogowych DHIT dla rusztów FM Ø200 (N52, AISI 304/316L, ścianka 1,0 mm, Ra < 0,8 µm, 2250 g i 3500 g) oraz na publicznej literaturze inżynierskiej dotyczącej przepływu proszków.
Najważniejsze informacje
- O mostkowaniu decyduje przesłona przekroju, nie indukcja: dla Ø25 przy rozstawie 40 mm jedna warstwa prętów zajmuje 62,5% przekroju, a dwie warstwy 85,9%.
- Pole magnetyczne nie przyciąga mąki. Narost na prętach jest adhezyjny (woda, tłuszcz, siły Van der Waalsa) i elektrostatyczny, a indukcja wpływa wyłącznie na retencję cząstek żelaza.
- Rozstaw 40 mm i 50 mm to jedyny publiczny parametr przepływowy rusztów FM w ofercie DHIT; przepustowości w t/h producent nie publikuje.
- Realne przyczyny spadku skuteczności to blinding (warstwa opiłków ekranująca pole) i wash-off, a nie rozmagnesowanie rdzenia.
- Czyszczenie ręczne rusztu zajmuje 15–30 min przy cyklu co 1–8 h; w spożywce minimum raz na zmianę, w wersji dwupoziomowej zawsze oba rzędy.
- Przy mące wilgotnej i lepkiej ruszt przestaje być właściwym wyborem, a rolę przejmuje wkład prętowy w zsypie.
1. Ruszt magnetyczny do mąki: gdzie w instalacji pracuje i czego nie rozwiąże
Ruszt magnetyczny to krata prętów namagnesowanych, zabudowana w przekroju leja, zsypu lub komory przesypowej. Materiał przepływa między prętami, a cząstki ferromagnetyczne osiadają na ich powierzchni. Według danych branżowych około 80% materiałów przemysłowych występuje w formie proszku, co czyni ten wariant separacji jednym z najczęściej rozważanych. W ofercie DHIT ruszt FM Ø200 występuje w dwóch wersjach: jednopoziomowej (2250 g, 1600 zł netto) i dwupoziomowej (3500 g, 3625 zł netto), obie na magnesach N52, w obudowie AISI 304 lub 316L, ze ścianką 1,0 mm i chropowatością Ra < 0,8 µm.
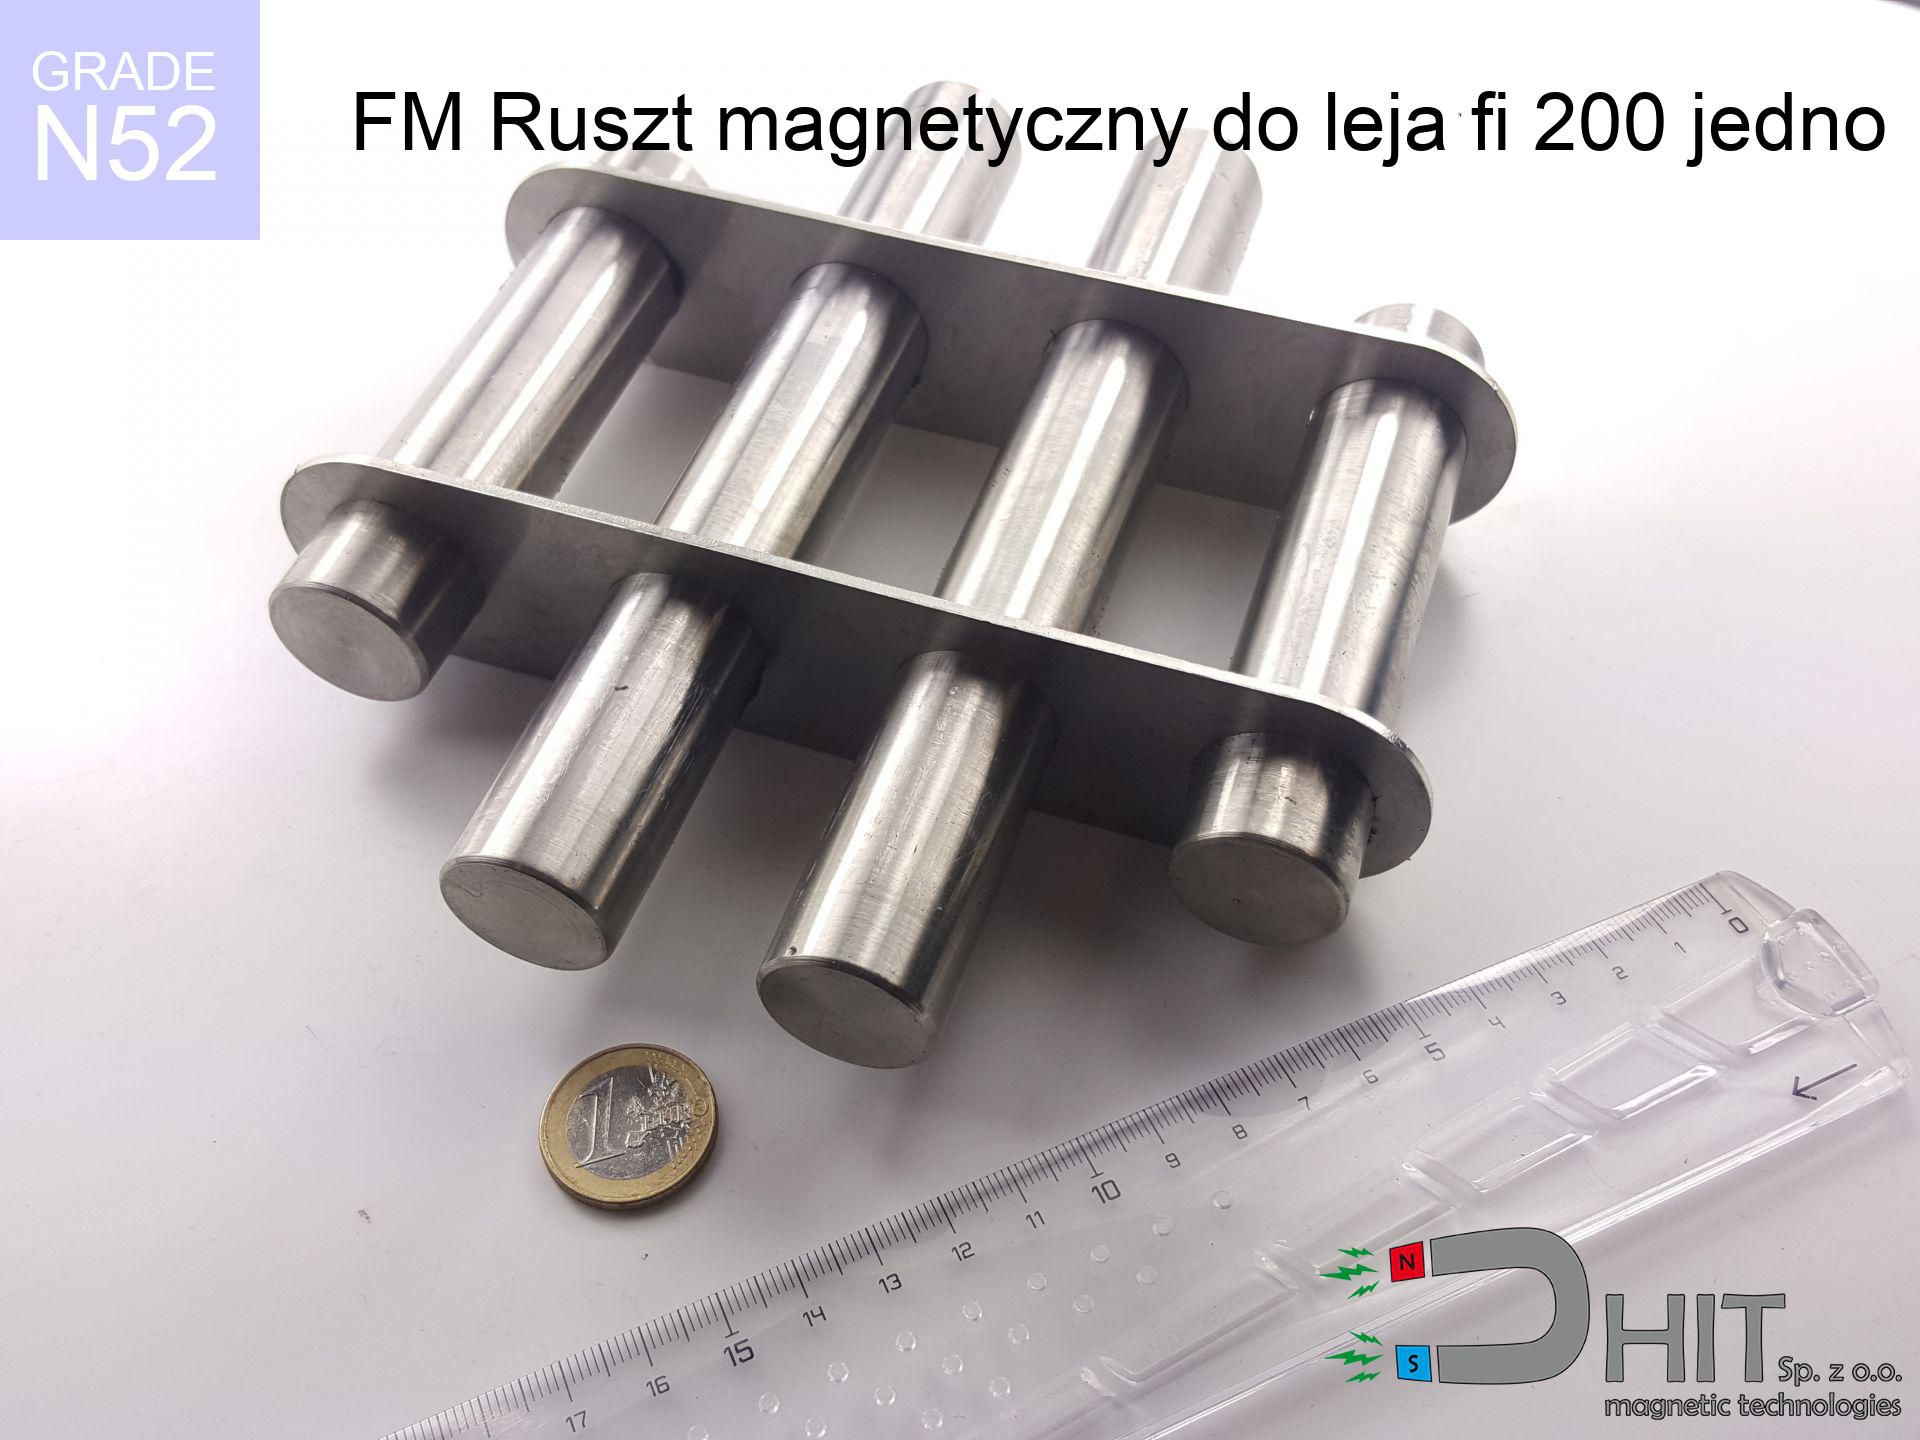 FM Ruszt magnetyczny do leja fi 200 jednopoziomowy / N52 Jednopoziomowy ruszt Ø200 na magnesach N52 (2250 g) — wariant o mniejszej przesłonie przekroju, zalecany przy mące skłonnej do zbrylania. 1 968,00 zł • Zobacz produkt → |
Warunki brzegowe zastosowania są trzy:
- Pozycja w instalacji. Ruszt montuje się w leju zasypowym, zsypie lub komorze przesypowej, czyli w miejscu, gdzie strumień jest grawitacyjny i jednorodny. Zabudowa całego przekroju oznacza, że żadna cząstka nie ominie pola, co jest przewagą nad rozwiązaniami obejmującymi tylko część strumienia.
- Medium dobrze płynące. Ruszt jest rozwiązaniem dla materiałów sypkich o niskiej kohezji, które nie zbrylają się pod własnym ciężarem. Mąka sucha, skrobia oraz kakao o niskiej zawartości tłuszczu mieszczą się w tej grupie.
- Kontrola narostu. Pręty leżą w warstwie materiału, więc ich powierzchnia jest stale eksponowana na kontakt z produktem. To determinuje częstotliwość czyszczenia, niezależnie od indukcji.
Kiedy ruszt nie jest właściwym wyborem: przy mące wilgotnej, tłustej lub lepkiej, gdzie ryzyko sklepienia i zatrzymania przepływu jest realne. W takim układzie właściwym rozwiązaniem jest wkład prętowy w zsypie, np. separator SM Ø28 lub Ø32, który pracuje w węższym przekroju i nie tworzy pełnej przegrody. Ruszt nie zastępuje też detektora metali: nie wychwyci aluminium, miedzi, mosiądzu ani stali austenitycznej w stanie niemagnetycznym, a jego rola w systemie HACCP to element programu PRP, nie automatyczny CCP. Zakres wychwytu poszczególnych typów separatorów magnetycznych warto sprawdzić przed projektem linii.
 SM 28x150 [2xM8] / N52 - separator magnetyczny Wałek magnetyczny Ø28×150 mm, ~8500 Gs, AISI 304 — wkład prętowy do zsypu przy mące wilgotnej i lepkiej. 528,90 zł • Zobacz produkt → |
2. Przepływ: przesłona przekroju, rozstaw 40/50 mm i ryzyko sklepienia
Kryterium przepływowym jest przesłona przekroju, czyli udział powierzchni zajętej przez pręty. Liczy się ją z geometrii kraty:
P = n · d / s
gdzie: n to liczba prętów na średnicy leja (n = D/s + 1), d to średnica pręta, s to rozstaw osiowy prętów. Wyrażenie n·d/s podaje sumę średnic prętów odniesioną do rozstawu, a procent przesłony przekroju dla jednej warstwy prętów równoległych wynosi d/s, dla dwóch warstw prostopadłych 1 − (1 − d/s)².
Poniższa tabela zawiera obliczenia własne dla leja Ø200 mm, przy założeniu prętów rozmieszczonych na średnicy:
| Średnica pręta | Rozstaw | Liczba prętów n | n·d/s | Przesłona, 1 warstwa | Przesłona, 2 warstwy |
|---|---|---|---|---|---|
| Ø25 mm | 40 mm | 6 | 3,75 | 62,5% | 85,9% |
| Ø25 mm | 50 mm | 5 | 2,50 | 50,0% | 75,0% |
| Ø32 mm | 40 mm | 6 | 4,80 | 80,0% | 96,0% |
| Ø32 mm | 50 mm | 5 | 3,20 | 64,0% | 87,0% |
Wnioski z tabeli są jednoznaczne. Rozstaw 40 mm daje gęstsze pokrycie przekroju i wyższą retencję, ale przy pręcie Ø32 pozostawia jedynie 4% wolnej powierzchni w układzie dwupoziomowym, co w praktyce oznacza wysokie ryzyko mostkowania. Rozstaw 50 mm zmniejsza opór przepływu kosztem pokrycia. Wersja dwupoziomowa domyka luki pierwszego rzędu, ale podnosi opór i ryzyko sklepienia, dlatego przy mące skłonnej do zbrylania właściwym wyborem pozostaje układ jednopoziomowy. Zasady wyboru średnicy pręta i klasy magnesu opisuje tabela doboru separatora.
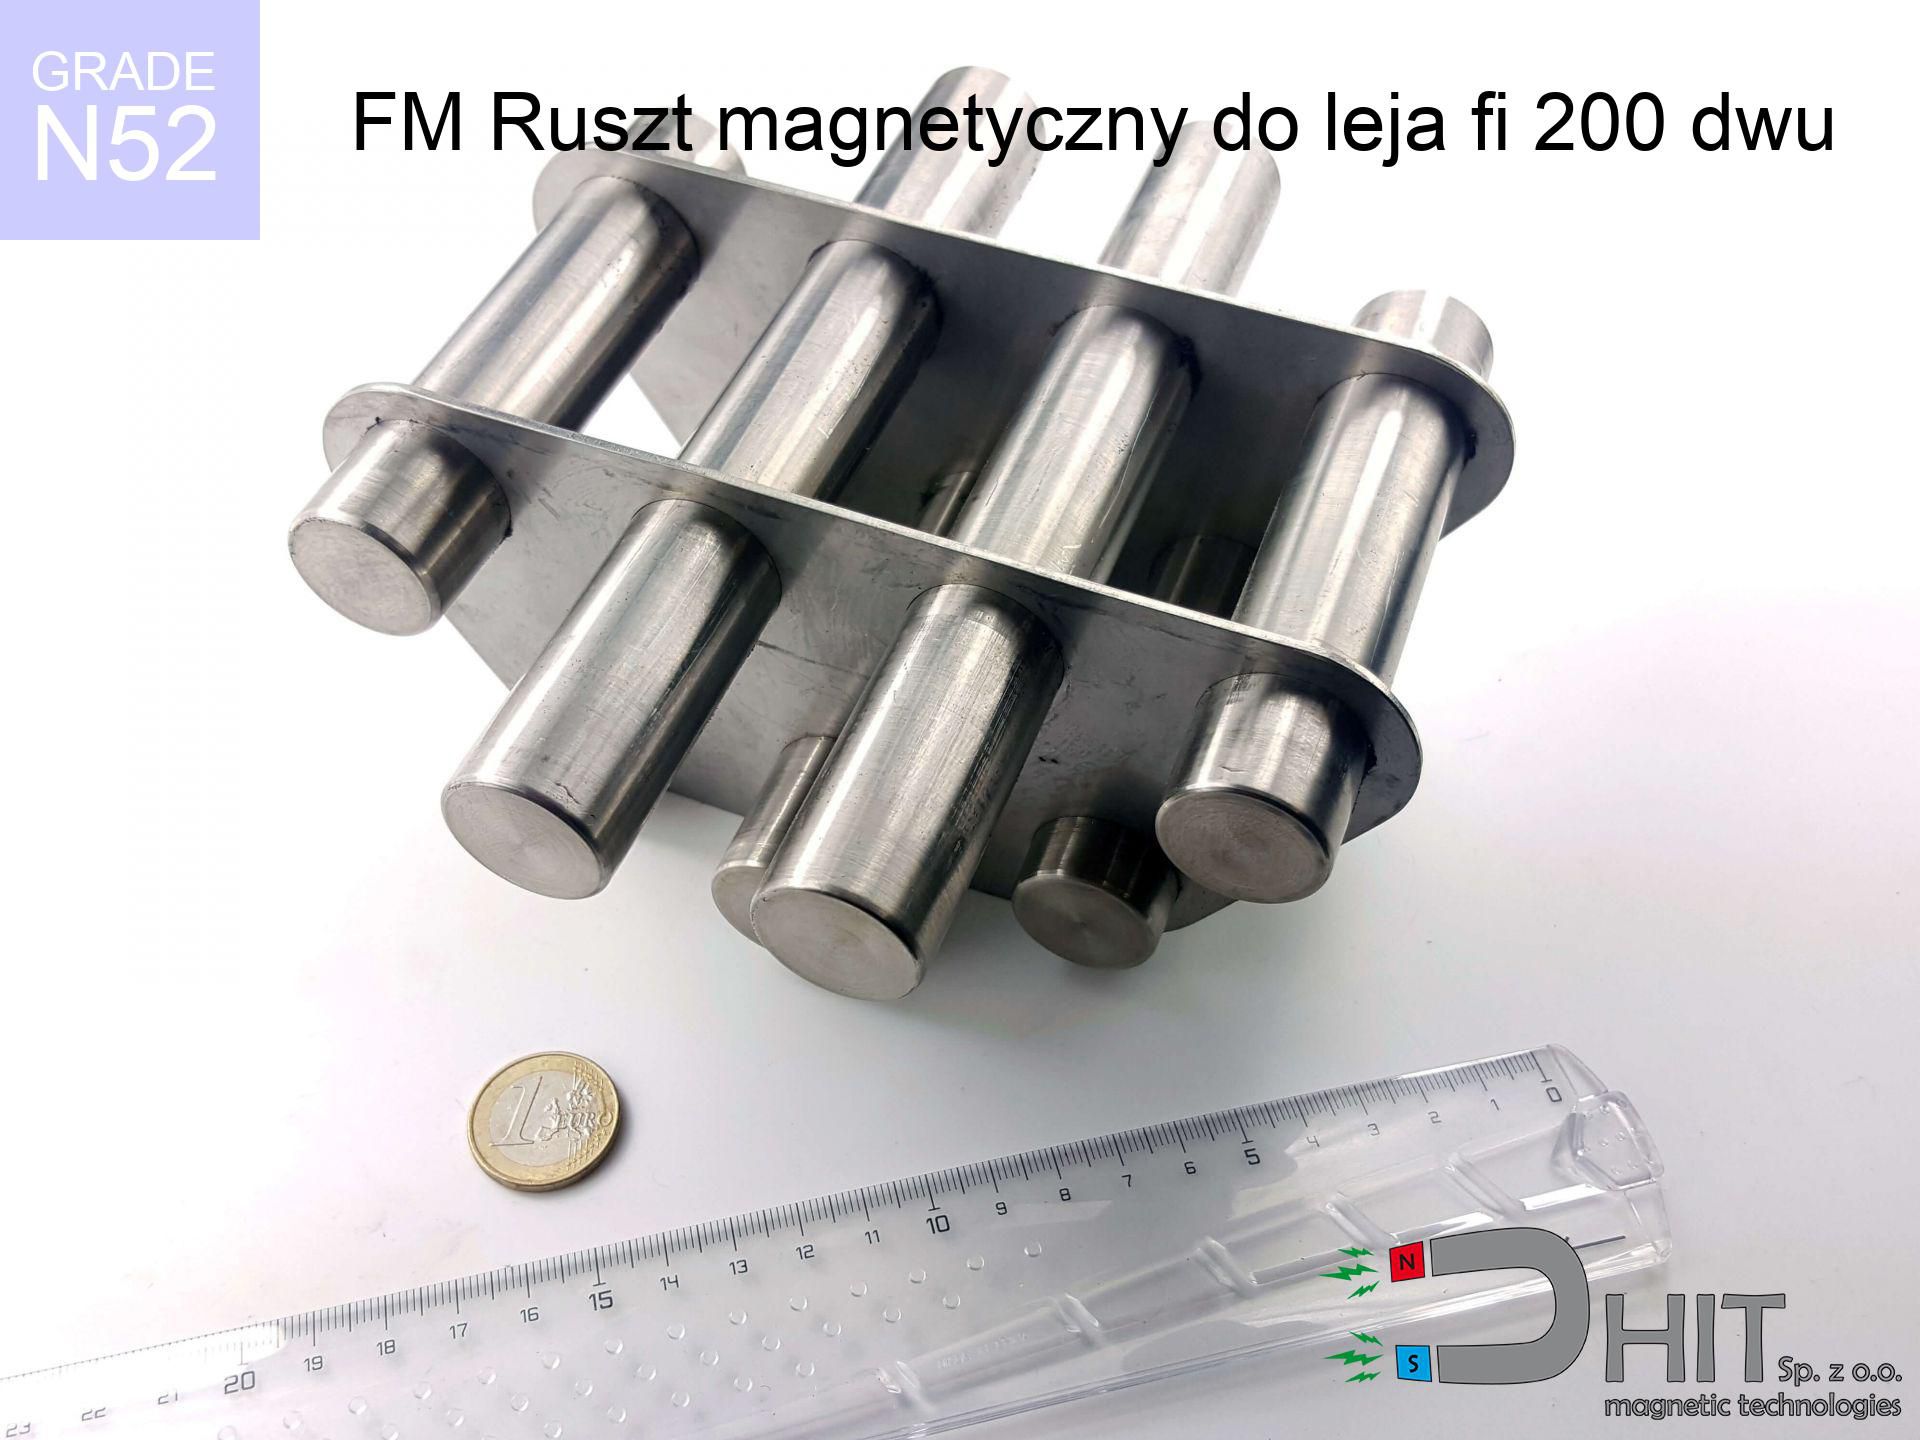 FM Ruszt magnetyczny do leja fi 200 dwupoziomowy / N52 Dwupoziomowy ruszt Ø200 na N52 (3500 g) domykający luki pierwszego rzędu — wymaga czyszczenia obu rzędów prętów. 4 458,75 zł • Zobacz produkt → |
Dodatkowe czynniki, które należy uwzględnić w projekcie:
- Polaryzacja naprzemienna prętów. Sąsiednie pręty muszą mieć przeciwne bieguny, aby pole zamykało się między nimi. Brak naprzemienności tworzy martwe strefy, w których separacja nie zachodzi, mimo prawidłowej geometrii.
- Kąt spustu. Dla skutecznego wychwytu w układach grawitacyjnych przyjmuje się kąt spustu nie większy niż 60° od poziomu. Stromszy zsyp skraca czas kontaktu materiału z polem.
- Deflektory. Elementy kierujące strumień nad szczeliny zwiększają kontakt produktu z prętami, ale podnoszą opór i sprzyjają narostowi. To świadomy kompromis, nie darmowe ulepszenie.
Przepustowości w tonach na godzinę dla rusztu FM DHIT nie publikuje, podobnie jak spadku ciśnienia. To nie luka marketingowa, a realna granica: przepustowość zależy od gęstości nasypowej medium, wilgotności, rozkładu granulacji i geometrii leja. Drogą do własnej liczby jest pomiar właściwości proszku metodą Jenike'a (test shear cell) i przeliczenie wyniku przez wolną powierzchnię przekroju. Bez takiego pomiaru deklaracja "do X t/h" jest wartością niepotwierdzoną.
Na co uważać: przy lejach o średnicy innej niż 200 mm liczba prętów i przesłona zmieniają się proporcjonalnie. DHIT wykonuje ruszty na wymiar dla lejów o dowolnym kształcie, więc geometrię należy przeliczyć dla konkretnego przekroju, a nie przenosić wartości z tabeli.
3. Oblebianie prętów: dlaczego mąka przywiera i co to znaczy dla indukcji
Najczęstsza błędna diagnoza narostu brzmi: "magnes jest za słaby". Fizyka jest inna. Mąka, skrobia i mleko w proszku są materiałami praktycznie niemagnetycznymi, więc pole magnetyczne nie wywiera na nie siły przyciągającej. Narost powstaje w wyniku adhezji: mostków ciekłych przy podwyższonej wilgotności i aktywności wody, filmu tłuszczowego oraz sił Van der Waalsa działających na cząstki poniżej kilkudziesięciu mikrometrów. Drugim mechanizmem jest elektrostatyka: pylące medium ładuje się podczas transportu i osiada na dowolnej powierzchni, także na prętach nierdzewnych.
Indukcja ma znaczenie w innym miejscu: decyduje o retencji wychwyconych cząstek żelaza. Dwa zjawiska odpowiadają za spadek skuteczności w czasie pracy:
- Blinding. Warstwa opiłków i produktu na pręcie zwiększa odstęp między rdzeniem a strumieniem. Pole na powierzchni obudowy 1 mm wynosi orientacyjnie 8000–10000 Gs dla N52, ale każda dodatkowa warstwa osadu obniża tę wartość w strefie kontaktu. Pręt oblepiony działa jak pręt o mniejszej indukcji powierzchniowej.
- Wash-off. Zmiana prędkości lub pulsacja przepływu odrywa słabo przytrzymane cząstki i przenosi je dalej w instalację. Zjawisko nasila się przy krótkim czasie kontaktu i przy pełnym obciążeniu kraty.
Wpływ medium na narost jest silniejszy niż wpływ indukcji. Mleko w proszku i mączka rybna łączą higroskopijność z zawartością tłuszczu, co daje narost szybki i trudny do usunięcia na sucho. Kakao i mąki o wysokiej wilgotności zbrylają się w kontakcie z prętami. Mąka pszenna o niskiej wilgotności pozostaje medium stosunkowo przewidywalnym.
| Cecha | Pręty gładkie (cylindryczne) | Pręty owalne / teardrop |
|---|---|---|
| Retencja cząstek Fe | Wyższa: pełna powierzchnia kontaktu z polem | Niższa: mniejsza powierzchnia czołowa |
| Narost produktu | Wyższy: płaska powierzchnia sprzyja osadzaniu | Niższy: opływowy profil ogranicza osad |
| Czyszczenie ręczne | Łatwiejsze: prosta geometria, dostęp ściereczką | Trudniejsze: rowki i krawędzie wymagają precyzji |
| Ryzyko wash-off | Niższe przy prawidłowym czyszczeniu | Wyższe przy dużym obciążeniu strumienia |
| Zastosowanie | Mąka sucha, skrobia, medium o niskiej adhezji | Medium pylące o skłonności do narostu |
Powłoki typu PTFE zwiększają odstęp między rdzeniem a powierzchnią kontaktu, co obniża indukcję powierzchniową. Redukują adhezję, ale nie eliminują jej przy medium tłustym, a jednocześnie wprowadzają dodatkową warstwę, której trwałość w kontakcie ze ścierną mąką wymaga okresowej kontroli. Decyzja o powłoce jest więc wymianą retencji na łatwiejsze czyszczenie, nie ulepszeniem bez kosztu.
4. Dostęp do czyszczenia: procedura, czasy i walidacja
Czyszczenie separatora jest parametrem procesowym, bo wpływa na OEE i na skuteczność separacji w kolejnych godzinach pracy. Ruszt FM wyjmuje się w całości, bez rozbierania instalacji, co skraca przezbrojenie względem konstrukcji wymagających demontażu kanału. Rozwiązania tego typu, wraz z sitami magnetycznymi do zsypów, zestawiono w katalogu rusztów magnetycznych.
Procedura w siedmiu krokach:
- Zatrzymanie linii i odcięcie dopływu medium, zgodnie z procedurą LOTO.
- Wyjęcie rusztu za ramę z leja lub komory.
- Usunięcie narostu ściereczką lub rękawicą, bez szczotki drucianej.
- Przedmuch sprężonym powietrzem wyłącznie w strefie z wentylacją.
- Zebranie opiłków taśmą pakową, aby nie wróciły do strumienia.
- Kontrola obu rzędów w wersji dwupoziomowej. Pominięcie dolnego rzędu to najczęstszy błąd obsługi.
- Ponowny montaż i zapis w rejestrze z datą, godziną i podpisem.
Zakazane są dwie praktyki: szczotka druciana, która rysuje powłokę i podnosi Ra, oraz uderzanie w pręty twardym rdzeniem, które kruszy magnes neodymowy. Uszkodzenie rdzenia oznacza trwałą utratę indukcji w miejscu uderzenia.
| Parametr | Wartość | Uwaga |
|---|---|---|
| Czyszczenie ręczne rusztu | 15–30 min | Zależnie od medium i liczby warstw |
| Czyszczenie Easy Clean | 2–3 min | Dotyczy wałków, nie rusztu FM |
| Częstotliwość czyszczenia rusztu | co 1–8 h | W spożywce minimum raz na zmianę |
| Kontrola indukcji | min. raz na 12 mies. | Pull test i gaussomierz |
| Próg wymiany prętów | spadek 10–15% | Względem wartości pierwotnej |
Walidacja opiera się na dwóch pomiarach. Pull test z kulką 6 mm daje wartości odniesienia: ferryt 1,25 kg, NdFeB 2 kg, high-strength 3,75 kg. Pomiar gaussomierzem na powierzchni obudowy pozwala wykryć spadek indukcji i zaplanować wymianę, zanim separacja przestanie spełniać założenia. IFS Food v8 w punktach 4.12.4–4.12.5 wymaga serwisu co najmniej raz na 12 miesięcy oraz testów funkcjonalnych wynikających z analizy ryzyka, więc harmonogram pomiarów powinien być wpisany w plan utrzymania ruchu, a nie realizowany doraźnie.
Ramka dokumentacyjna: DHIT nie wystawia atestu HACCP ani certyfikatu ATEX. Wydaje natomiast certyfikat zmierzonych parametrów dla konkretnego egzemplarza wraz z protokołem pomiarowym, który można dołączyć do dokumentacji audytu. Wartość dokumentu polega na tym, że dotyczy egzemplarza, a nie typu produktu.
5. Dobór i decyzja: ruszt, wałek czy rozwiązanie poza strumieniem
Decyzja sprowadza się do trzech kryteriów: płynności medium, dopuszczalnego oporu przepływu i akceptowalnego czasu obsługi. Poniższa tabela porządkuje wybór.
| Medium | Rekomendacja DHIT | Przesłona i opór | Czas czyszczenia | Ryzyko sklepienia |
|---|---|---|---|---|
| Ruszt FM jednopoziomowy (DHIT) | Mąka sucha, skrobia, kakao o niskiej tłuszczowości | 50–62,5% przy Ø25, rozstaw 40–50 mm | 15–30 min | Niskie do umiarkowanego |
| Ruszt FM dwupoziomowy (DHIT) | Medium o wysokiej wymaganej retencji, dobrze płynące | 75–85,9% przy Ø25 | 15–30 min, oba rzędy | Umiarkowane |
| Wkład prętowy SM Ø28/Ø32 w zsypie (DHIT) | Mąka wilgotna, lepka, mączka rybna, mleko w proszku | Brak pełnej przegrody przekroju | Krótszy, pojedyncze pręty | Niskie |
| Rozwiązanie poza strumieniem | Medium o skrajnie wysokiej adhezji lub wymagające separacji bez kontaktu z kratą | Brak wpływu na przepływ | Zależny od konstrukcji | Brak |
Drzewko decyzji w praktyce wygląda następująco:
- Czy medium jest dobrze płynące i nie zbryla się w kontakcie z prętami? Jeśli tak, przejdź do punktu 2. Jeśli nie, wybierz wkład prętowy w zsypie.
- Czy wymagana retencja obejmuje frakcję poniżej 0,5 mm? Jeśli tak, rozważ układ dwupoziomowy. Jeśli nie, wystarczy jednopoziomowy.
- Czy dopuszczalny opór przepływu pozwala na przesłonę powyżej 80%? Jeśli nie, zwiększ rozstaw do 50 mm lub zmniejsz średnicę pręta.
- Czy czas czyszczenia 15–30 min co 1–8 h mieści się w oknie przezbrojenia? Jeśli nie, zmień pozycję separatora na zsyp lub rozwiązanie poza strumieniem.
Ceny publiczne rusztów FM Ø200 to 1600 zł netto (jednopoziomowy) i 3625 zł netto (dwupoziomowy). Dla lejów o średnicy innej niż 200 mm DHIT wykonuje ruszty na wymiar w kilka dni roboczych. Granice oferty są jawne: brak separatorów bębnowych, elektromagnesów i rozwiązań z automatycznym czyszczeniem, a Easy Clean dotyczy wałków, nie rusztu FM. Porównanie wariantów konstrukcyjnych — od belki i pręta po ruszt i bęben — zawiera poradnik doboru separatorów.
Jedna kwestia wymaga potwierdzenia przed zamówieniem: temperatura pracy. Karta produktu FM podaje ≤ 60 °C, natomiast materiały poradnikowe DHIT wskazują standardowo 80 °C, z wersjami H/SH/UH do 120 °C na zamówienie. Rozbieżność należy wyjaśnić dla konkretnego zastosowania, ponieważ dla N52 przekroczenie limitu oznacza nieodwracalną utratę indukcji, a spadek wynosi około 0,11% na 1 °C.
6. FAQ
Dlaczego mąka zatyka lej po zabudowie rusztu? Przyczyną jest przesłona przekroju, nie siła magnesu. Przy pręcie Ø32 i rozstawie 40 mm dwie warstwy zajmują 96% przekroju, co przy medium o podwyższonej wilgotności prowadzi do mostkowania. Rozwiązaniem jest zwiększenie rozstawu do 50 mm, redukcja do jednej warstwy lub przeniesienie separacji do zsypu.
Jak często testować magnes w ruszcie? Minimum raz na 12 miesięcy, zgodnie z IFS Food v8 pkt 4.12.4–4.12.5. Przy medium ściernym lub wysokiej częstotliwości czyszczenia zalecany jest pomiar co 6 miesięcy. Próg wymiany to spadek indukcji o 10–15% względem wartości pierwotnej z certyfikatu egzemplarza.
Gauss czy pull test? Oba pomiary mają różne zadania. Gaussomierz mierzy indukcję na powierzchni i wykrywa trend spadku, pull test z kulką 6 mm weryfikuje realną siłę trzymania (ferryt 1,25 kg, NdFeB 2 kg, high-strength 3,75 kg). Do audytu potrzebny jest zapis obu, bo żaden z nich osobno nie opisuje pełnej charakterystyki.
Czy ruszt jest dopuszczony do strefy ATEX 20 w leju? Strefa 20 wewnątrz leja wymaga kategorii 1D i oceny ryzyka zapłonu pyłu. DHIT nie wydaje certyfikatu ATEX, więc dopuszczanie trzeba potwierdzić w dokumentacji instalacji, uwzględniając uziemienie i unikanie uderzeń metal-metal podczas czyszczenia.
Czy separator zastępuje detektor metali? Nie. Separator wychwytuje ferromagnetyki, ale nie aluminium, miedź, mosiądz ani stal austenityczną niemagnetyczną. Detektor metali pozostaje niezależnym elementem systemu, a separator działa jako ochrona wielopoziomowa przed detekcją. Szczegółowy opis separatorów magnetycznych pozwala zweryfikować, które frakcje metali są rzeczywiście wychwytywane.
Czy powłoka PTFE zmniejsza narost? Zmniejsza adhezję, ale nie eliminuje jej przy medium tłustym. Każda powłoka zwiększa odstęp między rdzeniem a powierzchnią, co obniża indukcję powierzchniową, dlatego decyzję należy podjąć na podstawie bilansu retencji i czasu czyszczenia, a nie samej łatwości usuwania osadu.