
TL;DR
- Reguła praktyki inżynierskiej: średnica wałka powinna mieścić się w przedziale 1/6–1/8 średnicy zsypu, co dla instalacji Ø100–Ø300 mm daje zakres Ø19–Ø32 mm (szacunek inżynierski).
- Strumień masy licz jako t/h = m³/h × gęstość nasypowa; dla pszenicy przyjmuje się orientacyjnie 0,75–0,80 t/m³, wartość do potwierdzenia źródłem branżowym.
- Grubość warstwy surowca nad powierzchnią wałka musi być mniejsza niż zasięg pola: około 30–40 mm dla Ø19–Ø25 i 60–80 mm dla Ø32 (wartość katalogowa i szacunek inżynierski).
- Wnętrze zamkniętego zsypu z pyłem zbożowym traktuje się typowo jako strefę 20 wg EN 60079-10-2, co wymusza uziemienie i czyszczenie bez iskrzenia.
- Walidacja pola teslametrem co 6–12 miesięcy oraz certyfikat zmierzonych parametrów dla dostarczonego egzemplarza domykają dobór pod audyt GMP+ i HACCP.
Dobór separatora do zsypu zbożowego lub paszowego rzadko kończy się na wyborze „najmocniejszego magnesu”. W instalacji o średnicy Ø100–Ø300 mm o skuteczności decyduje geometria przekroju, strumień masy w t/h, grubość warstwy surowca nad powierzchnią roboczą oraz frakcja zanieczyszczeń. Wałek magnetyczny w zsypie jest elementem, który musi jednocześnie wychwycić cząstki ferromagnetyczne i nie zdławić przepływu. Poniższa procedura prowadzi od danych wejściowych, przez tabelę doboru średnicy, do walidacji pomiarowej i dokumentacji audytowej.
Wałek magnetyczny w zsypie: co decyduje o doborze
Kolejność analizy jest stała i wynika z fizyki instalacji, nie z katalogu magnesów: średnica zsypu, strumień masy w t/h, gęstość nasypowa surowca, dopuszczalna grubość warstwy, frakcja i podatność magnetyczna zanieczyszczeń, temperatura medium, klasyfikacja strefy ATEX, sposób czyszczenia. Dopiero na końcu dobiera się klasę magnesu i indukcję powierzchniową. Praktyczne wskazówki dla instalacji przesypowych zebrano w opracowaniu o separatorze magnetycznym do przesypu.
Osiem danych wejściowych do zebrania przed wyborem modelu:
- Średnica wewnętrzna zsypu lub kanału (mm) wraz z tolerancją wykonania (±1 mm).
- Wydajność nominalna i maksymalna (t/h) oraz odpowiadający jej strumień objętościowy (m³/h).
- Gęstość nasypowa surowca w stanie roboczym (t/m³).
- Kąt nachylenia zsypu i wysokość swobodnego spadu.
- Oczekiwana frakcja zanieczyszczeń: opiłki, drut, klipsy, zgorzelina, elementy stali austenitycznej.
- Temperatura surowca i otoczenia w miejscu zabudowy (°C).
- Klasyfikacja strefy zagrożenia wybuchem pyłu oraz wymóg uziemienia.
- Dostęp serwisowy do czyszczenia i sposób weryfikacji pola (teslametr, częstotliwość).
Teza porządkująca: dobór prowadzi instalacja, nie Gaussy. Siła działająca na cząstkę opisana jest zależnością F = m · B · (dB/dx), gdzie m to masa cząstki, B indukcja, a dB/dx gradient pola. Sama wysoka indukcja bez gradientu nie generuje wychwytu: cząstka 0,5 mm wymaga stromego gradientu przy powierzchni roboczej, a nie wysokiej wartości średniej w całej objętości kanału.
Przykład liczbowy: dla zsypu Ø150 mm i strumienia 25 t/h przy gęstości 0,78 t/m³ strumień objętościowy wynosi około 32 m³/h (25 / 0,78), co odpowiada prędkości średniej w przekroju rzędu 0,5 m/s (szacunek inżynierski dla przekroju 0,0177 m²). Taka prędkość jest akceptowalna dla separatora statycznego, ale wymaga warstwy nie grubszej niż 40–50 mm nad wałkiem.
Dobór średnicy wałka do średnicy zsypu (Ø100–Ø300 mm)
Praktyka inżynierska wskazuje relację: średnica wałka ≈ 1/6–1/8 średnicy zsypu. Reguła nie jest normą, lecz punktem startowym do weryfikacji zasięgiem pola i grubością warstwy. Dla zsypów do Ø250 mm rekomendowany jest wałek Ø25 mm, a powyżej Ø250 mm wałek Ø32 mm. Poniższa tabela porządkuje warianty; kolumny strumienia i obrotów oznaczono jako szacunki inżynierskie do walidacji w konkretnej instalacji.
| Ø zsypu | Ø wałka | Klasa / indukcja powierzchniowa | Max strumień (szac.) | Obroty wałka | Warstwa nad wałkiem | Uwagi |
|---|---|---|---|---|---|---|
| 100 mm | Ø19–Ø25 | N50 ~9 000 Gs / N52 ~8 500 Gs | ~8–15 t/h | 0 (statyczny) lub 10–20 obr/min | ≤ 30–40 mm | Zsypy dozujące, linie dodatków |
| 150 mm | Ø25 | N52 ~8 500 Gs | ~20–35 t/h | 0 lub 10–20 obr/min | ≤ 40–50 mm | Typowy zsyp pod silosem, wariant bazowy |
| 200 mm | Ø25–Ø28 | N52 ~8 500–9 000 Gs | ~35–60 t/h | 0 lub 15–25 obr/min | ≤ 50–60 mm | Rozważyć dwa rzędy wałków |
| 250 mm | Ø25 (granica) / Ø32 | N52 ~8 500 / ~10 000 Gs | ~60–100 t/h | 0 lub 15–25 obr/min | ≤ 60–70 mm | Granica rekomendacji Ø25 |
| 300 mm | Ø32 | N52 ~10 000 Gs | ~100–150 t/h | 0 lub 20–30 obr/min | ≤ 70–80 mm | Wymagany ruszt lub 2–3 rzędy |
 SM 25x300 [2xM8] / N52 – separator magnetyczny Wałek Ø25 × 300 mm o indukcji ~8 500 Gs, w obudowie AISI 304 (ścianka 1 mm, Ra < 0,8 µm) – wariant bazowy dla zsypów do Ø250 mm i warstwy surowca do 40–50 mm. 910,20 zł • Zobacz produkt → |
Rozstaw osi wałków w ruszcie wynosi 40 mm (wariant wąski) lub 50 mm (wariant szeroki). Mniejszy rozstaw zwiększa pokrycie przekroju „cieniem” pola i poprawia wychwyt cząstek drobnych, ale podnosi opór przepływu oraz ryzyko zawieszania surowca. Większy rozstaw ogranicza ΔP i ułatwia czyszczenie, kosztem gęstości pokrycia. Dla zsypu Ø300 mm pojedynczy wałek Ø32 nie pokrywa całego przekroju: konieczny jest ruszt lub układ wielorzędowy. Szczegółowe zestawienie wariantów znajdziesz w tabeli doboru separatora magnetycznego.
Na co uważać: wałek Ø19 w zsypie Ø300 mm nie ma uzasadnienia geometrycznego. Zasięg pola jest zbyt mały względem grubości warstwy, a strumień omija strefę roboczą. Podobnie Ø25 w zsypie Ø300 mm działa tylko przy bardzo niskim strumieniu i cienkiej warstwie.
Przepływ surowca: przeliczenie m³/h na t/h i grubość warstwy
Karty katalogowe separatorów operują zwykle strumieniem objętościowym, a technolodzy i utrzymanie ruchu myślą w tonach na godzinę. Przeliczenie jest jednoznaczne: t/h = m³/h × gęstość nasypowa (t/m³). Poniższe wartości są orientacyjne i wymagają potwierdzenia źródłem branżowym lub pomiarem własnym surowca.
| Surowiec | Gęstość nasypowa (t/m³) | Status wartości |
|---|---|---|
| Pszenica | ~0,75–0,80 | orientacyjna, do potwierdzenia źródłem branżowym |
| Kukurydza | ~0,70–0,78 | orientacyjna, do potwierdzenia źródłem branżowym |
| Śruta sojowa | ~0,55–0,65 | orientacyjna, do potwierdzenia źródłem branżowym |
Przykład: zsyp Ø200 mm, strumień 45 t/h, śruta sojowa o gęstości 0,60 t/m³. Strumień objętościowy wynosi 75 m³/h (45 / 0,60), czyli około 0,021 m³/s. Przy przekroju 0,0314 m² prędkość średnia to około 0,66 m/s (szacunek inżynierski). Dla wałka Ø25 o zasięgu pola 30–40 mm warstwa 50–60 mm jest na granicy skutecznego oddziaływania, dlatego w takim układzie uzasadniony jest wałek Ø28 lub dwa rzędy Ø25.
Lista kontrolna dla warstwy i geometrii:
- Warstwa nad powierzchnią wałka mniejsza niż zasięg pola: 30–40 mm dla Ø19–Ø25, 60–80 mm dla Ø32.
- Kąt nachylenia zsypu dla zbóż i pasz zwykle ≥45–50°, aby ograniczyć mostkowanie i zaleganie surowca.
- Minimalna wysokość swobodnego spadu; nadmierny spad rozpyla strumień i podnosi prędkość liniową cząstek.
- Deflektor lub zwężka spowalniająca strumień przed strefą roboczą, jeśli prędkość przekracza wartość projektową.
- Kontrola wilgotności: przy podwyższonej wilgotności tworzą się grudki i mostki, które omijają pole magnetyczne.
Wałek statyczny czy obrotowy – i dlaczego obroty z kart bębnów nie przenoszą się 1:1
W zsypie grawitacyjnym wałek magnetyczny pracuje zwykle jako element statyczny. Surowiec opływa nieruchomą powierzchnię roboczą, a wychwycony materiał gromadzi się na powłoce do momentu czyszczenia. Wartości 25–40 obr/min, pojawiające się w kartach separatorów bębnowych, dotyczą bębnów obrotowych z napędem 250–1 500 W i nie przenoszą się na wałki w zsypie. Przeniesienie tej liczby do warunków grawitacyjnych jest najczęstszym nieporozumieniem rynkowym. Różnice między typami separatorów omawia poradnik doboru separatorów magnetycznych.
Wersja obrotowa ma uzasadnienie w dwóch przypadkach: gdy surowiec jest silnie pylący i istnieje ryzyko narastania warstwy na powłoce oraz gdy wymagane jest ograniczenie ręcznej obsługi przy wysokim strumieniu. W pozostałych układach obrót nie poprawia wychwytu, ponieważ siła magnetyczna działająca na cząstkę nie zależy od ruchu wałka, a jedynie od pola i gradientu.
Czyszczenie ręczne w wersji Easy Clean zajmuje typowo 2–3 minuty na element. Przy trzech wałkach w rzędzie i dwóch zmianach oznacza to kilka minut przestoju dziennie, które należy uwzględnić w planie produkcji. Częstotliwość czyszczenia wynika z ilości wychwyconego materiału i jest ustalana doświadczalnie w pierwszych tygodniach eksploatacji.
Temperatura, ATEX i higiena: warunki brzegowe doboru
Karty produktów wałków SM podają limit pracy do 60 °C dla klas N50, N52 i N54. Materiały poradnikowe operują wartością 80 °C dla klasy N, dlatego w dokumentacji doboru należy zawsze odwoływać się do karty konkretnego modelu. Temperatura pracy zależy od gatunku magnesu, nie od samego „neodymu”: gatunki wysokokoercytywne przenoszą wyższe temperatury, standardowe N42/N52 pracują w niższym zakresie.
Wnętrze zamkniętego zsypu z pyłem zbożowym traktuje się typowo jako strefę 20 w rozumieniu EN 60079-10-2, analogicznie do młyna i przenośnika pneumatycznego, gdzie chmura pyłu występuje w sposób ciągły lub długotrwały. Konsekwencje projektowe: uziemienie elementów przewodzących, czyszczenie bez narzędzi iskrzących, unikanie sprężonego powietrza w strefie osłony. Klasyfikację strefy ustala użytkownik instalacji na podstawie oceny ryzyka wybuchu pyłu.
Higiena powierzchni: AISI 304 lub 316L, ścianka rury osłonowej 1 mm, chropowatość Ra < 0,8 µm, spawy polerowane. Ścianka 1 mm jest świadomym kompromisem między odpornością na abrazję a przenoszeniem pola; cieńsze ścianki poprawiają indukcję na powierzchni, ale skracają żywotność w strumieniu ściernego surowca.
Walidacja i dokumentacja: teslametr, GMP+ TS1.5, zapis w rejestrze
Dobór kończy się procedurą, nie zamówieniem. Pomiar indukcji teslametrem wykonuje się minimum raz w roku, a w warunkach trudnych (abrazja, wysoka temperatura, duże zanieczyszczenie) co 6–12 miesięcy. Kryterium odrzucenia ustala się przed pierwszym pomiarem, na podstawie karty produktu, i zapisuje w rejestrze HACCP/OPRP wraz z datą, punktem pomiarowym i wartością zmierzoną.
W systemie GMP+ dokument TS1.5 definiuje dwa progi dla zanieczyszczeń fizycznych: action limit (działanie i dochodzenie źródła) oraz rejection limit (produkt niezdatny). Dla wskaźnika „Iron particles used as tracer” rejection limit wynosi 50 mg/kg. Dokument TS1.10 w §1.7 wymaga walidacji i weryfikacji procesów czyszczenia, w tym separatorów, oraz oceny ryzyka przed zawróceniem odseparowanego materiału do paszy.
Checklista walidacji (7 punktów):
- Zapisana konfiguracja: Ø zsypu, Ø wałka, klasa magnesu, liczba rzędów, rozstaw.
- Protokół pomiaru indukcji z teslametrem wzorcowanym i punktami pomiarowymi na obwodzie.
- Wartość odniesienia z karty produktu z tolerancją ±5%.
- Kryterium odrzucenia i procedura działania po jego przekroczeniu.
- Częstotliwość pomiaru wpisana do planu monitoringu (12 miesięcy lub 6–12 miesięcy).
- Procedura czyszczenia z czasem trwania i osobą odpowiedzialną.
- Ocena ryzyka dla materiału odseparowanego przed decyzją o zawróceniu do procesu.
Czego nie robić: nie stosować wałka Ø19 w zsypie Ø300 mm; nie pomijać uziemienia w strefie 20; nie czyścić osłony sprężonym powietrzem w strefie pyłowej; nie opierać doboru wyłącznie na deklaracji indukcji bez gradientu i bez pomiaru.
Rekomendacja DHIT i co zrobić dalej
Mapowanie tabeli doboru na ofertę DHIT jest bezpośrednie. Wałki SM Ø25 w klasie N52 o indukcji około 8 500 Gs pokrywają zsypy do Ø250 mm, a wałki magnetyczne SM Ø32 N52 o indukcji około 10 000 Gs są przeznaczone do instalacji powyżej Ø250 mm. Dla dużych przekrojów, gdzie pojedynczy wałek nie pokrywa pola, dostępne są ruszty magnetyczne FM w zakresie DN 100–400 mm, a także wykonania na wymiar w kilku dniach roboczych. Obudowy AISI 304 lub 316L, ścianka 1 mm i Ra < 0,8 µm odpowiadają wymaganiom higienicznym typowym dla młynów i wytwórni pasz.
 SM 32x500 [2xM8] / N52 – separator magnetyczny Wałek Ø32 × 500 mm o indukcji ~10 000 Gs, 19 nabiegunników, AISI 304 – przewidziany do instalacji powyżej Ø250 mm i grubszej warstwy surowca. 1 562,10 zł • Zobacz produkt → |
DHIT dostarcza certyfikat zmierzonych parametrów dla konkretnego egzemplarza, co jest podstawą zapisu w rejestrze audytowym. Należy przy tym jasno rozgraniczyć zakres: separator magnetyczny nie wychwytuje aluminium, miedzi, mosiądzu ani stali austenitycznej niemagnetycznej i nie zastępuje detektora metali. Elementy te wymagają odrębnego zabezpieczenia w linii.
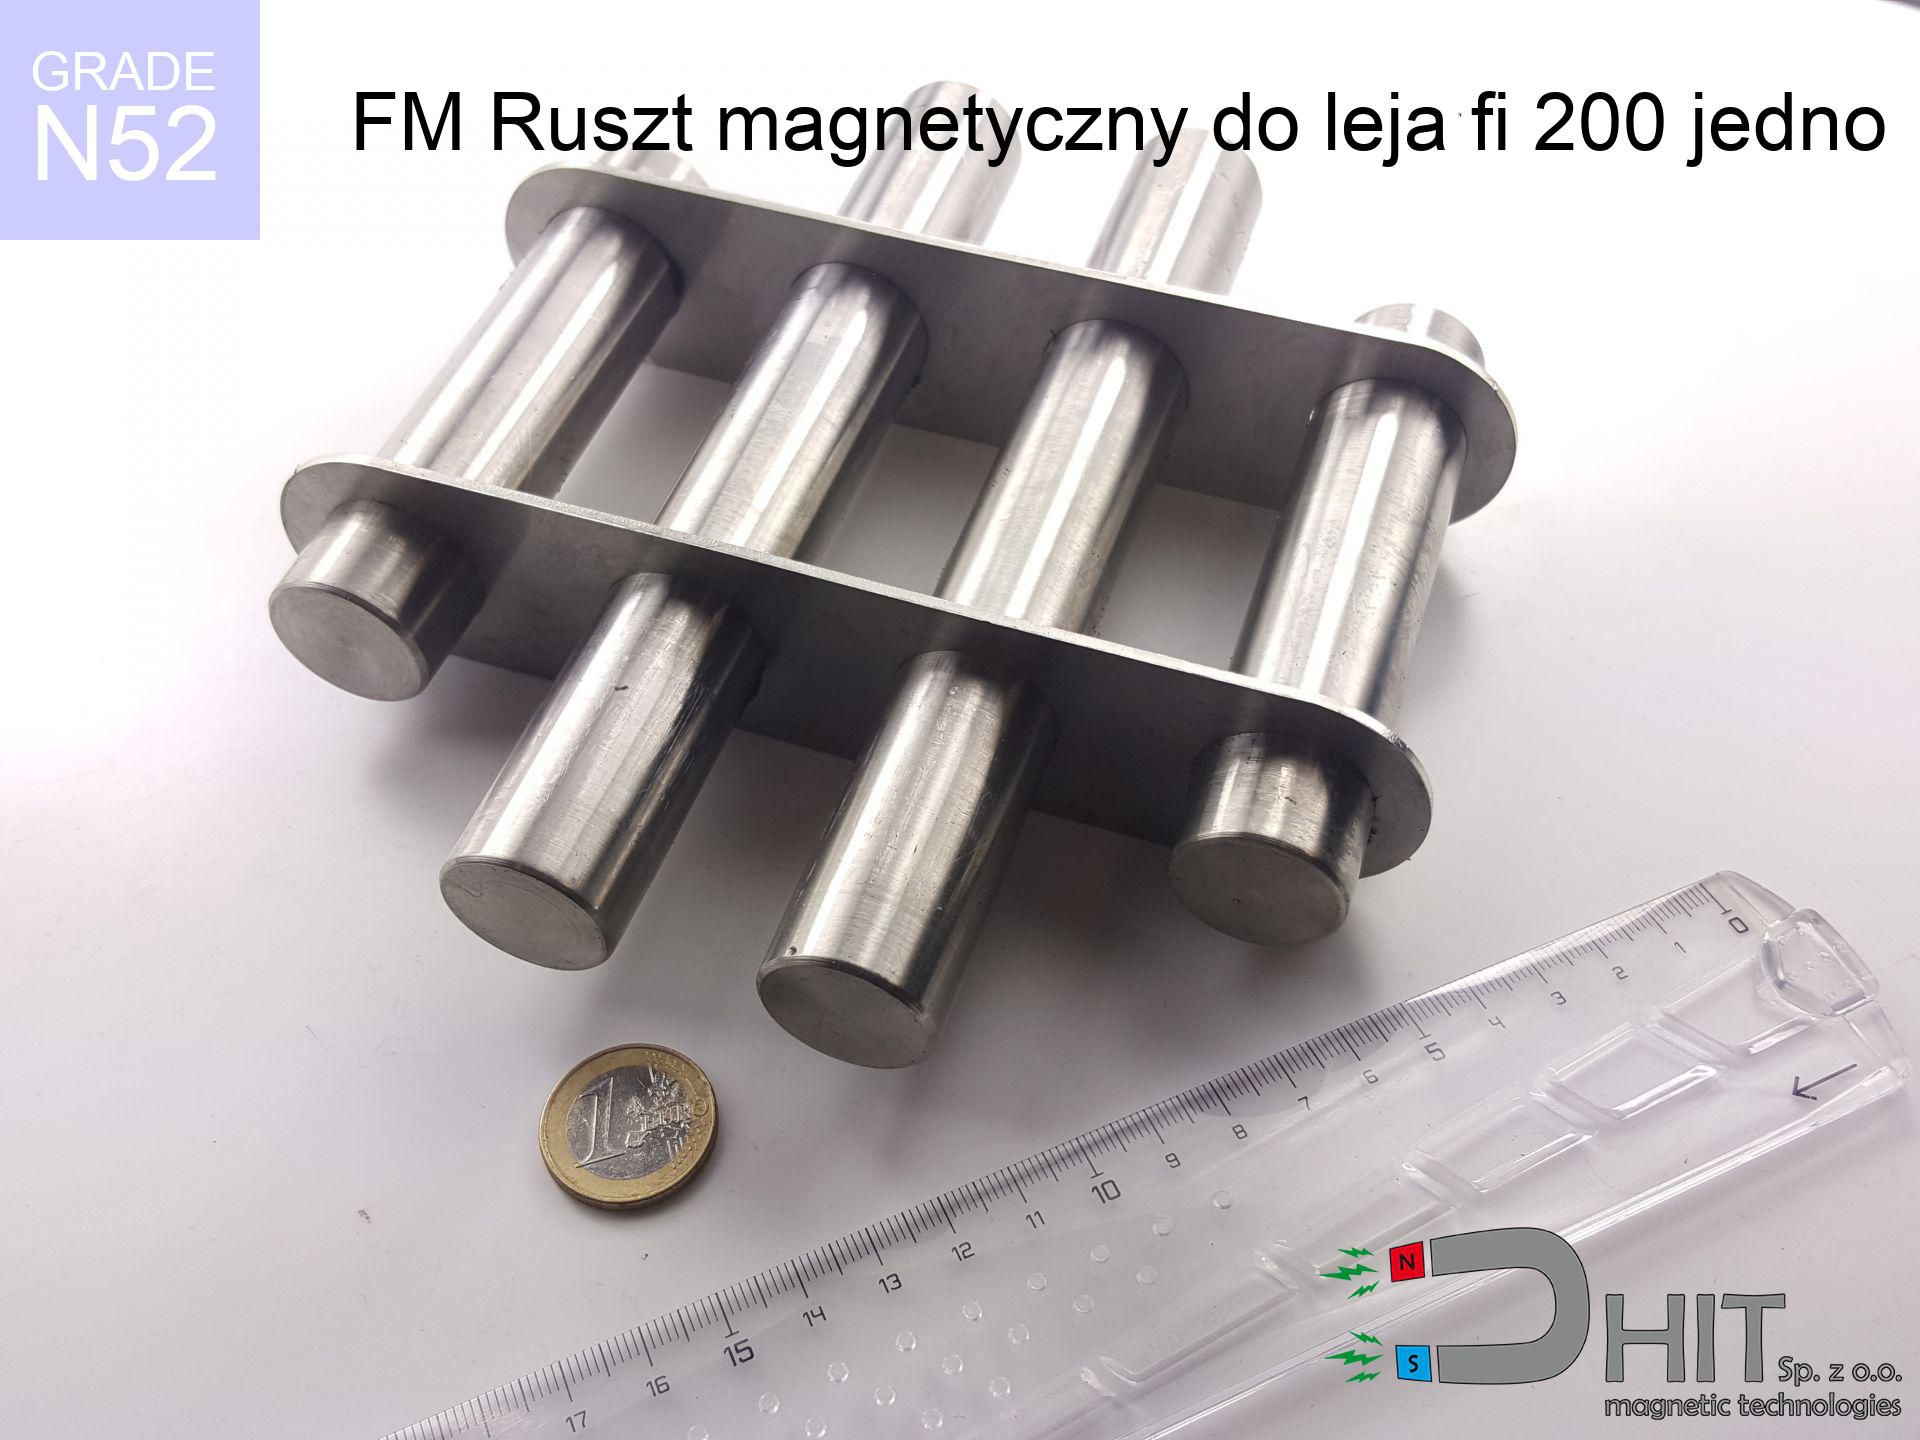 FM Ruszt magnetyczny do leja fi 200 jednopoziomowy / N52 Ruszt magnetyczny do leja Ø200 mm w klasie N52 – rozwiązanie dla większych przekrojów, gdzie pojedynczy wałek nie pokrywa całego pola przepływu. 1 968 zł • Zobacz produkt → |
Kolejny krok: przekazanie średnicy zsypu, strumienia w t/h, gęstości nasypowej, temperatury i klasyfikacji strefy do bezpłatnego doboru oraz test na próbce surowca. Test na próbce pozwala zweryfikować wychwyt dla rzeczywistej frakcji zanieczyszczeń przed decyzją o konfiguracji.
FAQ
Czy wałek magnetyczny w zsypie musi się obracać? Nie. W zsypie grawitacyjnym wałek pracuje zwykle statycznie, a obroty 25–40 obr/min z kart separatorów bębnowych nie dotyczą wałków. Wersja obrotowa ma sens przy silnym pyleniu i narastaniu warstwy na powłoce.
Ile Gaussów potrzeba do wychwytu opiłków 0,5 mm? Decyduje gradient, nie sama indukcja. Dla drobnych opiłków stosuje się klasy N52 o indukcji powierzchniowej 8 500–10 000 Gs, ale skuteczność potwierdza się pomiarem i testem na próbce, nie deklaracją katalogową.
Czy separator magnetyczny wymaga certyfikatu ATEX? Klasyfikację strefy ustala użytkownik instalacji. Wnętrze zsypu z pyłem zbożowym traktuje się typowo jako strefę 20, co narzuca uziemienie i czyszczenie bez iskrzenia. DHIT nie wystawia certyfikatów ATEX, lecz dostarcza certyfikat zmierzonych parametrów magnetycznych.
Jak często sprawdzać magnes teslametrem? Minimum raz w roku, a w warunkach abrazji, wysokiej temperatury lub dużego zanieczyszczenia co 6–12 miesięcy. Pomiar zapisuje się w rejestrze HACCP/OPRP.
Czy separator magnetyczny zwalnia przepływ zboża? Wałek stanowi zwężenie przekroju, dlatego w sekcji zabudowy zaleca się lokalne powiększenie średnicy. Przy prawidłowym doborze warstwa surowca pozostaje w zasięgu pola, a spadek ciśnienia jest ograniczony.
Jaki limit GMP+ dotyczy opiłków żelaza? W dokumencie TS1.5 wskaźnik „Iron particles used as tracer” ma rejection limit 50 mg/kg. Progi action limit i rejection limit są rozdzielone i wymagają odrębnych procedur reakcji.
Czy Ø25 wystarczy do zsypu Ø150 mm? Tak, Ø25 N52 o indukcji około 8 500 Gs jest wariantem bazowym dla zsypu Ø150 mm przy warstwie do 40–50 mm i strumieniu szacunkowo 20–35 t/h. Parametry przykładowego wałka magnetycznego Ø25 warto porównać z wymaganiami instalacji.
Co zrobić, gdy surowiec jest wilgotny? Wilgotność podwyższona sprzyja grudkowaniu i mostkowaniu, przez co część strumienia omija strefę roboczą. W takim przypadku weryfikuje się kąt zsypu, stosuje deflektor i rozważa ruszt zamiast pojedynczego wałka.