
Kątownik magnetyczny do spawania kupuje się zwykle na podstawie jednej liczby z karty produktu: „22,5 kg". W warsztacie ta liczba zderza się z rzeczywistością: detal zjeżdża po powierzchni, kąt ucieka po pierwszym hefcie, a magnes po kilku tygodniach pracy przy spoinie trzyma wyraźnie słabiej. Przyczyna rzadko leży w jakości narzędzia. Leży w warunkach pomiaru, których karta nie podaje, oraz w braku procedury ustawienia. Poniżej rozkładamy temat na trzy decyzje: jaki kąt, jaka siła i jaka technologia magnesu, a następnie łączymy je w powtarzalną procedurę ustawiania detali.
TL;DR Udźwig katalogowy to wartość z pomiaru laboratoryjnego, nie robocza: do doboru przyjmuj około 1/3 nominału, ze współczynnikiem bezpieczeństwa co najmniej 3. Szczelina 0,5 mm obniża siłę trzymania o około 50%, a lakier o grubości 60–120 µm działa dokładnie jak taka szczelina. Obciążenie styczne (przesuw) to zaledwie 15–30% siły odrywania, dlatego detale w zwisie wymagają większego zapasu niż detale podparte. Ferryt pracuje do 250 °C i nadaje się blisko spoiny; standardowy neodym ma granicę 80 °C, a klasy N50–N54 tylko 60 °C, a przekroczenie progu oznacza trwałą utratę siły. Kątownik pozycjonuje detal i utrzymuje go do heftu, ale nie przenosi obciążenia konstrukcji i nie zastępuje zacisku. Dobór sprowadza się do trzech modeli KM HF: 11,3 kg (110,82 N) do lekkich profili, 22 kg (215,75 N) jako uniwersalny i 34,5 kg (338,33 N) do dużych elementów.
Kątownik magnetyczny do spawania: co realnie trzyma i od czego to zależy
Kątownik magnetyczny do spawania to narzędzie pozycjonujące: utrzymuje dwa elementy pod zadanym kątem na czas sczepiania, zwalnia obie ręce spawacza i pozwala ustawić detal bez pomocy drugiej osoby. Nie jest elementem konstrukcyjnym, nie jest urządzeniem dźwigowym i nie przenosi obciążeń eksploatacyjnych gotowej konstrukcji.
Wartość podana w karcie to siła odrywania mierzona prostopadle do powierzchni, na czystej i suchej płycie ze stali S235JR o grubości co najmniej 10 mm, w temperaturze około 20 °C, przy zerowej szczelinie. Każde odstępstwo od tych warunków obniża wynik. Przeliczenie jest proste: 1 kg ≈ 9,807 N, więc katalogowe 22 kg to 215,75 N, a 34,5 kg to 338,33 N. Te niutony są jednak punktem odniesienia, nie prognozą.
Praktyczna reguła doboru: przyjmuj około jednej trzeciej wartości nominalnej jako siłę roboczą i utrzymuj współczynnik bezpieczeństwa co najmniej 3 dla obciążeń statycznych. Przy drganiach, obciążeniu zmiennym, uderzeniach lub pracy z wysięgiem zapas musi być większy.
Pięć czynników, które w warsztacie obniżają siłę trzymania magnesu:
- Szczelina powietrzna – zgorzelina, farba, ocynk, rysy i chropowatość. 0,5 mm to około −50% siły, a już 0,1 mm daje odczuwalny spadek.
- Grubość detalu – cienka blacha wchodzi w nasycenie magnetyczne i nie domyka strumienia; dla blach 1–2 mm nie stosuj wartości katalogowych bez zapasu.
- Gatunek stali – stale ferrytyczne i martenzytyczne trzymają słabiej niż S235JR, a austenityczne 304/316 są praktycznie niemagnetyczne.
- Temperatura – powyżej granicy klasy magnesu strata jest trwała, nie chwilowa.
- Kierunek obciążenia – przesuw jest znacznie słabszy niż odrywanie.
Na co uważać: karta produktu podaje jedną liczbę bez informacji o szczelinie i kierunku obciążenia. Jeśli sprzedawca nie podaje warunków pomiaru, nie masz podstawy do porównania dwóch modeli.
Odpowiadając wprost na najczęstsze pytania: kątownik o nominale 22 kg utrzyma w praktyce detal wymagający około 70 N siły odrywania, czyli rząd 7 kg przy czystej, grubej stali. Model 34,5 kg nie oznacza detalu o masie 34 kg, bo masa detalu działa inaczej niż siła prostopadła. Kątownik nie zadziała wcale na aluminium, na stali austenitycznej 304/316, na powierzchni mocno zanieczyszczonej lub gdy detal jest poza zasięgiem pola, np. przy grubej warstwie gumy dystansowej.
Dobór kątów: 45°, 90° i 135° w praktyce warsztatowej
Standardowy kątownik ma trzy pary powierzchni roboczych i to one definiują zastosowania:
- 45° – narożniki ram, skrzynki, ogrodzenia, balustrady i lekkie konstrukcje stalowe; najczęściej używany kąt przy budowie bram i stelaży.
- 90° – złącza typu T i L, narożniki prostokątne, ramy o prostych kątach; jednocześnie najtrudniejszy do utrzymania, bo skurcz spoiny działa dokładnie w kierunku otwierania kąta.
- 135° – przedłużenia profili, złącza po skosie, elementy łukowe i wzmocnienia ukośne.
Tolerancja kątowa to dana niepotwierdzona: producenci kątowników magnetycznych praktycznie nie publikują dokładności kąta. Z obserwacji warsztatowych wynika, że sztywne korpusy mieszczą się w przybliżeniu ±0,5–1°, a tanie konstrukcje z blachy ±1–2°. Wartości te traktuj jako orientacyjne, nie jako parametr gwarantowany.
| Kąt | Typ złącza | Główne ryzyko |
|---|---|---|
| 45° | narożniki ram, bramy, balustrady | przesunięcie detalu wzdłuż ramienia przy hefcie |
| 90° | T i L, ramy prostokątne | otwarcie kąta przez skurcz spoiny, utrata przekątnych |
| 135° | przedłużenia, skosy, ukośne wzmocnienia | niestabilne podparcie, konieczność dwóch kątowników |
Kontrola kąta nie wymaga drogiego sprzętu, ale wymaga metody. Najprostsza weryfikacja 90° to pomiar obu przekątnych ramy: różnica większa niż 1–2 mm oznacza, że kąt już „uciekł". Kątomierz cyfrowy daje odczyt bezpośredni i jest szybszy przy pojedynczych złączach. Trzecia metoda to sczepianie symetryczne od środka złącza na zewnątrz, naprzemiennie po obu stronach, co równoważy naprężenia i ogranicza ściąganie kąta.
Kąt „ucieka" po spawaniu, bo spoina krzepnie i kurczy się, a siła skurczu jest większa niż tarcie magnesu o powierzchnię. Dlatego kątownik ustawia geometrię, ale ostateczną kontrolę wykonuje się po hefcie, nie przed nim.
Siła trzymania: jak dobrać model do grubości, masy i pozycji detalu
Dobór zaczyna się od trzech pytań: jak gruby jest materiał, jaką masę musi utrzymać kątownik i w jakiej pozycji detal pracuje.
Szczelina to najczęstszy powód rozczarowania. 0,5 mm przerwy między magnesem a stalą obniża siłę o około 50%, a 0,1 mm jest już odczuwalne. Lakier proszkowy o grubości 60–120 µm działa jak szczelina tej samej wartości, podobnie ocynk i zgorzelina. Dlatego na materiale malowanym lub cynkowanym licz się ze spadkiem siły, którego nie zrekompensuje większy model.
Grubość blachy działa nieliniowo. Stal o grubości powyżej pewnego progu domyka strumień magnetyczny i pozwala wykorzystać większość nominału; blacha cienka wchodzi w nasycenie i wynik spada. Dla blach 1–2 mm nie stosuj wartości katalogowych bez zapasu.
Kierunek obciążenia zmienia wszystko. Siła odrywania działa prostopadle do powierzchni. Gdy detal jest w zwisie i obciążenie działa stycznie, realna siła to 15–30% nominału. Detal podparty, ustawiany na stole, pracuje w warunkach znacznie bliższych katalogowym niż detal trzymany w pionie na ścianie.
| Model | Udźwig katalogowy | Siła w niutonach | Masa | Cena brutto | Kiedy wybrać |
|---|---|---|---|---|---|
| KM HF 11,3 kg | 11,3 kg | 110,82 N | 304 g | 24,60 zł | lekkie profile, drobne elementy, prace modelarskie, cienkie ramki |
| KM HF 22 kg | 22 kg | 215,75 N | 593 g | 29,52 zł | uniwersalny model warsztatowy: średnie i cięższe prace, ramy, balustrady |
| KM HF 34,5 kg | 34,5 kg | 338,33 N | 1040 g | 34,44 zł | duże elementy, grube profile i rury, materiał z nierównościami i powłoką |
Modele KM HF dostępne w ofercie Dhit mają kąty 45°, 90° i 135°, stalową obudowę oraz magnes ferrytowy (wersje czerwone) lub neodymowy, a część wariantów wyposażona jest w wyłącznik ON/OFF. Ceny brutto podano dla sztuki; przy zamówieniach warsztatowych obowiązują progi ilościowe.
Praktyczne odpowiedzi: do blachy 2 mm wybierz model 22 kg i licz się z zapasem, bo cienka blacha nie wykorzysta nominału; na materiale malowanym lub ocynkowanym przyjmij, że realna siła spadnie o połowę; w zwisie zakładaj 15–30% nominału, więc detal o masie 5 kg wymaga modelu KM HF 34,5 kg, a nie 11,3 kg.
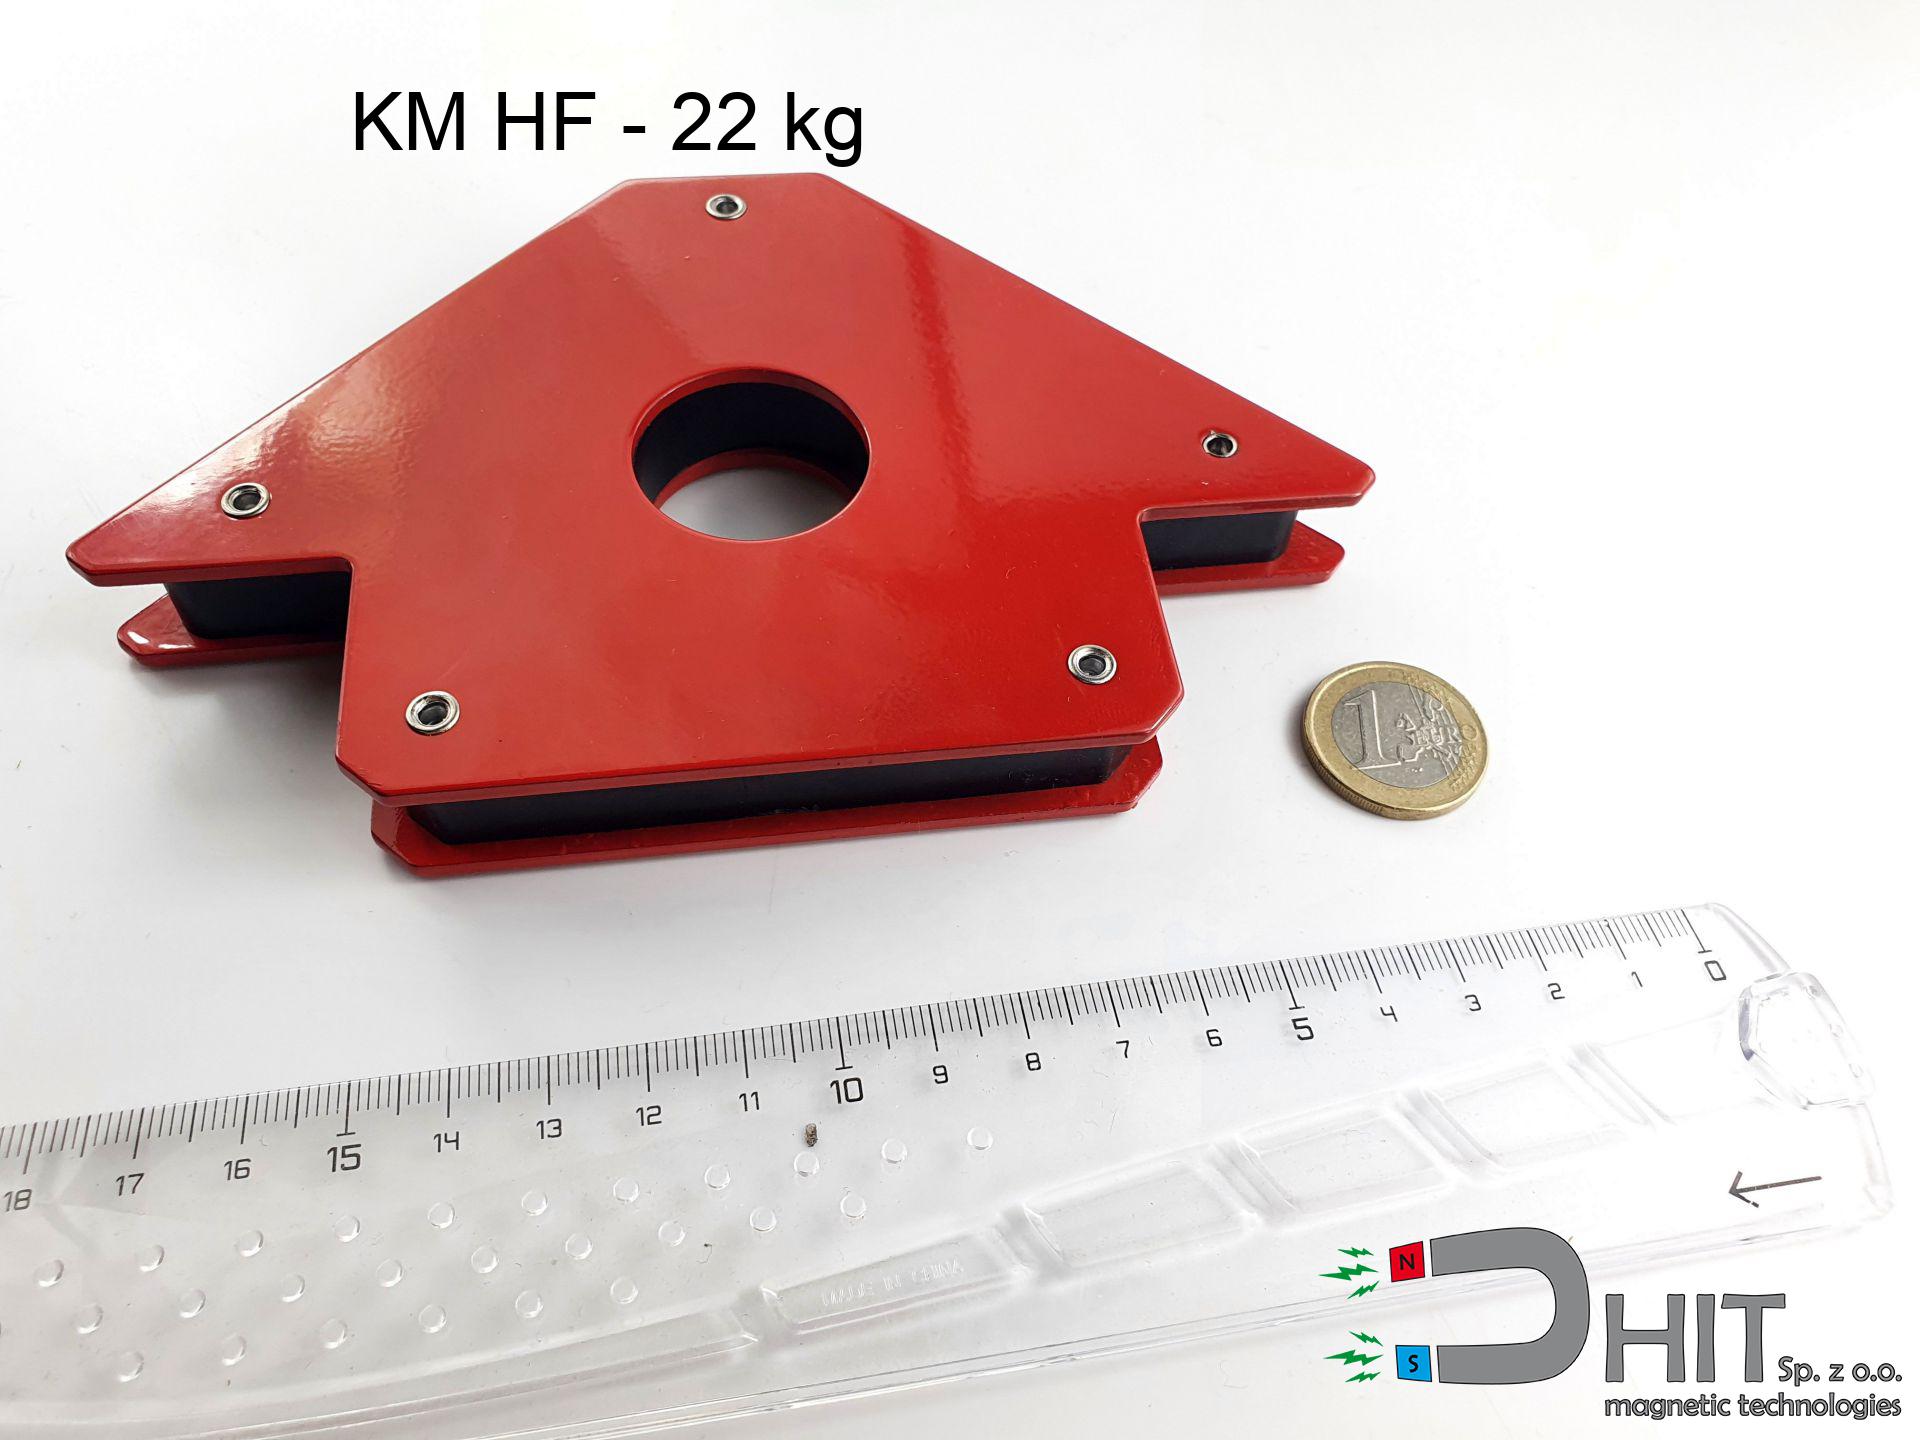 KM HF - 22 kg - kątownik magnetyczny Uniwersalny model warsztatowy o udźwigu 22 kg / 215,75 N, do kątów 45°, 90° i 135° – rekomendowany do średnich i cięższych prac oraz blach 2 mm z zapasem. 29,52 zł • Zobacz produkt → |
Ferryt czy neodym: temperatura decyduje o trwałości magnesu
Wybór technologii magnesu nie jest kwestią „mocy", a odporności termicznej. Ferryt w kątownikach Dhit pracuje do 250 °C, jest tańszy i sprawdza się przy spawaniu blisko spoiny oraz przy dużych elementach, gdzie liczy się powtarzalne ustawienie, a nie maksymalna siła na gram.
Standardowy neodym w uchwytach ma granicę 80 °C. Klasy temperaturowe NdFeB rozkładają się następująco: N 80 °C, M 100 °C, H 120 °C, SH 150 °C, UH 180 °C, EH 200 °C. Magnesy N50–N54, czyli najsilniejsze, mają w ofercie Dhit granicę zaledwie 60 °C. Przekroczenie progu oznacza trwałą utratę siły, nie chwilowy spadek, który wróci po ostygnięciu. Spadek indukcji remanencji wynosi około 0,11% na stopień Celsjusza, co przy 100 °C daje około 11% straty odwracalnej, ale powyżej granicy klasy straty są nieodwracalne.
| Kryterium | Ferryt | Neodym (NdFeB) |
|---|---|---|
| Maksymalna temperatura pracy | do 250 °C | 80 °C standard, 60 °C dla N50–N54 |
| Siła na jednostkę objętości | niższa | wysoka |
| Cena | niższa | wyższa |
| Typowe zastosowanie | praca blisko spoiny, duże elementy, dłuższe cykle | cienkie profile, ciasne miejsca, punktowe sczepianie TIG/MIG |
Dystans magnesu od spoiny jest zmienną, której nie da się sprowadzić do jednej liczby: decyduje grubość materiału, energia liniowa, pozycja i czas. Zasada jest prosta: im bliżej spoiny i im dłużej trwa cykl, tym większy sens ma ferryt. Neodym wybieraj tam, gdzie liczy się siła przy małej masie narzędzia, a detal nie nagrzewa się powyżej 80 °C.
Wersje ON/OFF mają sens w dwóch sytuacjach: gdy czyścisz kątownik z opiłków (pole wyłączone nie przyciąga wiórów) i gdy zdejmujesz narzędzie z detalu, który nie powinien się przesunąć przy odrywaniu. To rozwiązanie ergonomiczne, nie zwiększające siły trzymania.
Ustawianie detali krok po kroku: od czystej powierzchni do heftu
Procedura, która daje powtarzalny wynik:
- Odtłuść i usuń zgorzelinę z miejsca styku magnesu. Szczelina to wróg siły, a tłuszcz i pył ją tworzą.
- Sprawdź płaskość elementów. Kątownik nie wyprostuje wygiętego profilu, a próba siłowego dociśnięcia odkształci korpus.
- Przyłóż kątownik na wybranym kącie, 1–2 sztuki symetrycznie, po przeciwnych stronach złącza.
- Zweryfikuj kąt i przekątne przed heftem: kątomierz cyfrowy lub pomiar przekątnych ramy.
- Wykonaj heft naprzemienny, od środka złącza na zewnątrz, równomiernie po obu stronach.
- Skontroluj kąt po hefcie, gdy spoina ostygnie na tyle, by pomiar był miarodajny.
- Zdejmij kątownik dopiero po sprawdzeniu geometrii; przy wersji ON/OFF wyłącz pole przed zdjęciem.
- Zmierz końcowo kąt i przekątne, a wynik zapisz, jeśli element jest częścią serii.
Checklista ustawiania detalu:
- powierzchnia odtłuszczona i bez zgorzeliny,
- brak farby i ocynku w strefie styku magnesu,
- kąt zgodny z rysunkiem, sprawdzony przyrządem lub przekątnymi,
- co najmniej dwa kątowniki na złącze o długości powyżej 300 mm,
- heft symetryczny, naprzemienny,
- kontrola po hefcie przed zdjęciem narzędzia,
- detal podparty, jeśli pracuje w zwisie.
Zasada nadrzędna: kątownik pozycjonuje, zacisk mocuje. Kątownik magnetyczny wygrywa szybkością, brakiem śladów na powierzchni i możliwością pracy jedną ręką. Zacisk śrubowy wygrywa powtarzalnością niezależną od gatunku stali i większą siłą przy dużych obciążeniach. W praktyce warsztatowej najlepsze efekty daje połączenie: kątownik ustawia kąt, zacisk zabezpiecza przed przesunięciem przy hefcie.
BHP i granice zastosowania
Kątownik magnetyczny nie jest elementem konstrukcyjnym ani urządzeniem dźwigowym. Zakazane jest podnoszenie nim ładunków, w szczególności nad ludźmi, oraz traktowanie go jako zabezpieczenia konstrukcji w trakcie montażu.
- Implanty – zachowaj co najmniej 15 cm odległości od rozruszników, kardiowerterów i innych implantów aktywnych; silne pole może przełączyć urządzenie w tryb magnetyczny.
- Elektronika – telefony, czujniki i karty magnetyczne trzymaj 10–20 cm od magnesu.
- Ochrona osobista – okulary ochronne i rękawice; ryzyko zmiażdżenia palców przy zbliżaniu dwóch kątowników oraz pęknięcia spieku przy uderzeniu.
- Materiały – brak przyczepności do aluminium i stali austenitycznej 304/316; przy spawaniu tych materiałów stosuj rozwiązania mechaniczne.
Kątownik nie zastąpi zacisku przy pracach odpowiedzialnych, dużych obciążeniach i elementach wymagających unieruchomienia w trzech osiach.
FAQ
Czy kątownik magnetyczny trzyma aluminium? Nie. Aluminium nie jest ferromagnetykiem, więc nie wytwarza się w nim siła przyciągania. Do ustawiania elementów aluminiowych potrzebne są zaciski mechaniczne lub kątowniki śrubowe.
Jaka siła trzymania do blachy 2 mm? Blacha 2 mm nie wykorzysta nominału, bo wchodzi w nasycenie magnetyczne. Wybierz model 22 kg i przyjmij zapas: realnie licz na około jedną trzecią wartości katalogowej, a przy malowanej lub ocynkowanej powierzchni na jeszcze mniej.
Czy magnes wpływa na łuk spawalniczy? Pole magnetyczne może zaburzać łuk, dlatego utrzymuj magnes w dystansie od spoiny i przy pracy blisko spoiny wybieraj ferryt, który dodatkowo znosi wyższe temperatury. Konkretna odległość zależy od grubości materiału, prądu i pozycji, więc ustalaj ją doświadczalnie na próbce.
Czy wersja ON/OFF ma sens w małym warsztacie? Tak, jeśli pracujesz z opiłkami i często zdejmujesz kątownik z ustawionego detalu. Wyłącznik pozwala oczyścić narzędzie bez przyciągania wiórów i zdjąć je bez szarpnięcia, które przesuwa detal.
Podsumowanie i dobór zestawu
Dobór sprowadza się do trzech decyzji i jednej zasady. Kąt wynika z geometrii złącza: 45° do narożników ram, 90° do złączy T i L z obowiązkową kontrolą przekątnych, 135° do przedłużeń i skosów. Siła wynika z grubości, powłoki i pozycji detalu, a nie z samej liczby w karcie. Technologia magnesu wynika z temperatury: ferryt do 250 °C przy spoinie, neodym do 80 °C tam, gdzie liczy się siła przy małej masie. Zasada: kątownik pozycjonuje i heftuje, nie przenosi obciążenia.
Rekomendacja modelowa: KM HF 11,3 kg (110,82 N) do lekkich profili i drobnych elementów, 22 kg (215,75 N) jako model uniwersalny do większości prac warsztatowych, 34,5 kg (338,33 N) do dużych elementów, grubych profili i materiałów z powłoką. Dla warsztatu pracującego z różnymi grubościami najefektywniejszy jest zestaw trzech modeli, który pozwala dobrać narzędzie do detalu, a nie odwrotnie.
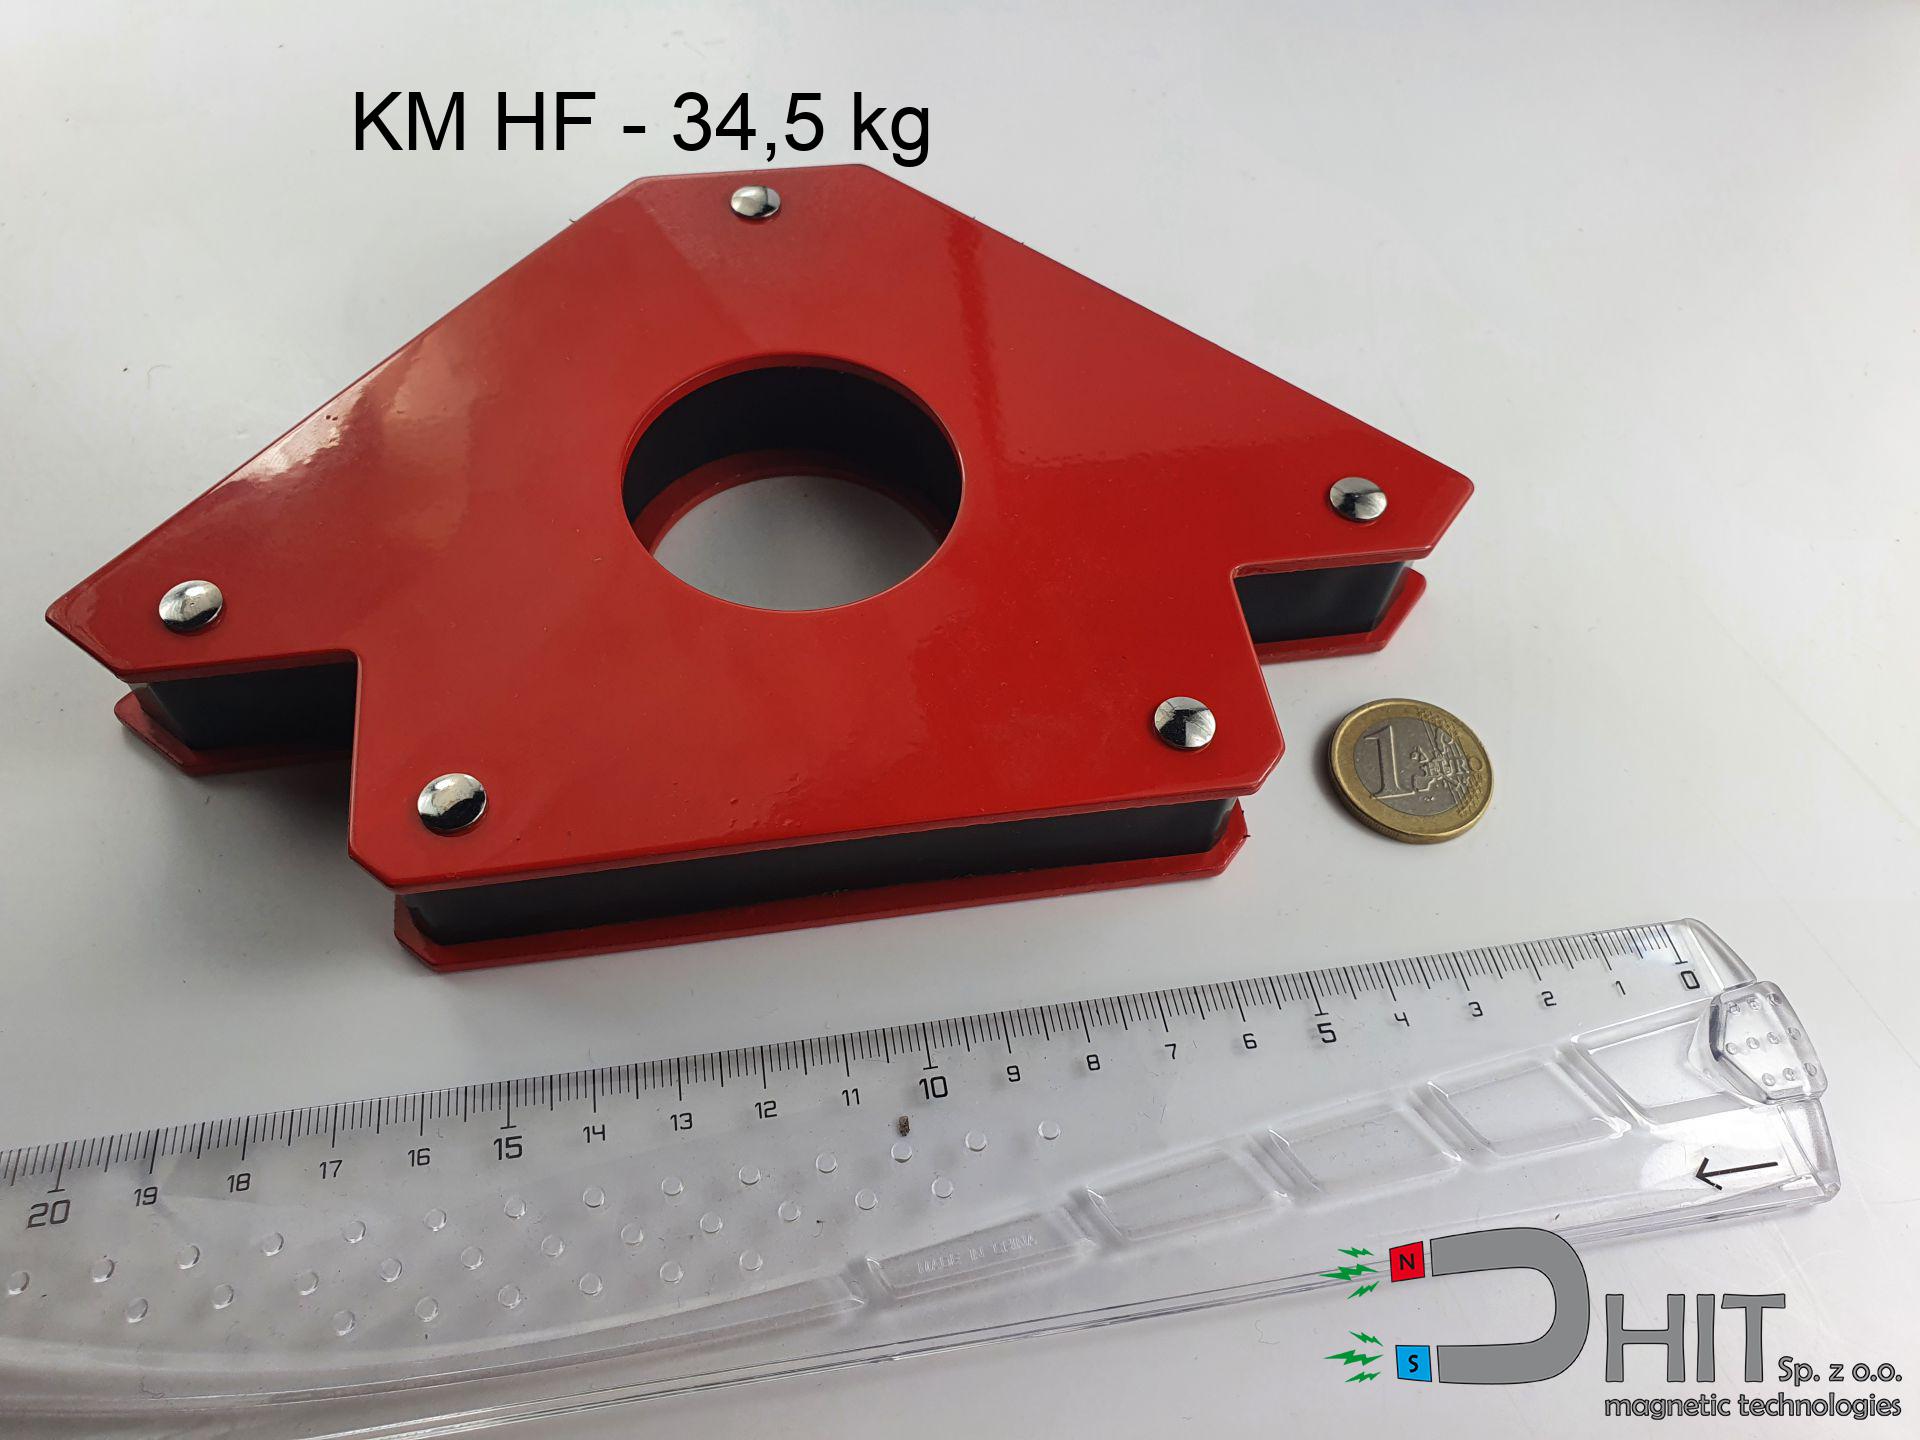 KM HF - 34,5 kg - kątownik magnetyczny Najmocniejszy z serii: 34,5 kg / 338,33 N i 1040 g masy, do dużych elementów, grubych profili i rur oraz materiałów z powłoką i nierównościami. 34,44 zł • Zobacz produkt → |
Jeśli nie wiesz, który model wybrać, przekaż nam wymiary detalu, gatunek i grubość stali, rodzaj powłoki oraz pozycję pracy. Doradztwo techniczne Dhit opiera się na jawnej metodyce pomiaru i pozwala przeliczyć parametry katalogowe na realne warunki Twojego złącza.