TL;DR Płyta magnetyczna do zsypów i lejów to zestaw prętów NdFeB w koszulce AISI 304/316L, przez które przepływa materiał. Dobór zaczyna się od geometrii instalacji, nie od liczby gausów. Typowe parametry: 6 500–10 000 Gs, pręty Ø25/Ø32, rozstaw 40/50 mm, praca do 80 °C. Ruszt montuje się w leju, wkład prętowy w zsypie lub rurociągu. O skuteczności decydują czyszczenie, polaryzacja prętów i certyfikat zmierzonych parametrów partii. Dobór prowadzi inżynier DHIT, bez opłat.
Płyta magnetyczna do zsypów i lejów – co to jest i kiedy ją stosować
Płyta magnetyczna do zsypów i lejów to element separacji magnetycznej, w którym strumień materiału przepływa bezpośrednio przez pole magnetyczne wytwarzane przez pręty neodymowe NdFeB zamknięte w koszulce ze stali AISI 304 lub 316L. Zanieczyszczenia ferromagnetyczne osiadają na powierzchni koszulek, a materiał oczyszczony opuszcza strefę separacji grawitacyjnie.
Definicja w praktyce:
- Rdzeń magnetyczny – pręty NdFeB klasy N42–N52, źródło pola.
- Koszulka – stal AISI 304/316L, ścianka 1 mm, chroni rdzeń i przenosi pole na powierzchnię roboczą.
- Powierzchnia robocza – miejsce kontaktu materiału z polem; tu mierzy się indukcję.
- Zabudowa – ruszt w leju, wkład prętowy w zsypie/rurociągu, belka nad taśmą.
Trzy podstawowe warianty różnią się miejscem montażu i funkcją:
- Ruszt magnetyczny do leja – osadzany w leju zasypowym, materiał musi przejść między prętami.
- Wkład prętowy (wałek) – montowany w zsypie lub rurociągu przez gwinty 2×M8 (M5/M6 przy mniejszych średnicach).
- Belka magnetyczna – zawieszana poprzecznie nad taśmociąg, działa na warstwę materiału.
Reguła doboru: jeśli linia ma i lej, i zsyp, pierwszeństwo ma zsyp. Wkład prętowy w rurociągu zapewnia lepszy kontakt materiału z polem przy tej samej klasie magnesu, co przekłada się na wyższą skuteczność wychwytu.
Neodym czy ferryt? Neodym osiąga 1,0–1,5 T, ferryt 0,2–0,4 T. Różnica siły wynosi 10–20×, a ferryt nie utrzymuje wychwyconych cząstek w szybkim strumieniu materiału. W separatorach do zsypów i lejów standardem jest neodym.
Przelicznik jednostek: 1 T = 10 000 Gs = 1 000 mT. Warto pamiętać, że indukcja mierzona na rdzeniu jest o 3 000–4 000 Gs wyższa niż na koszulce. Podawanie wyłącznie wartości rdzeniowej jest mylące, bo materiał styka się z koszulką, nie z rdzeniem.
Separator wychwyci opiłki żelaza i stali magnetycznej, zgorzelinę, wióry ferromagnetyczne oraz stal 304 po obróbce (jako paramagnetyk). Nie wychwyci aluminium, mosiądzu, tworzyw, kamieni ani stali austenitycznej w stanie niemagnetycznym.
Dobór płyty magnetycznej – od geometrii, nie od gausów
Metodyka doboru przebiega w sześciu krokach:
- Geometria – średnica leja lub przekrój zsypu, kąt nachylenia, dostępna długość zabudowy.
- Frakcja i rodzaj zanieczyszczeń – wielkość opiłków, udział zgorzeliny, skłonność do zbrylania.
- Wymagana indukcja na powierzchni roboczej – nie na rdzeniu.
- Średnica pręta i klasa magnesu – Ø25 lub Ø32, N42 lub N52.
- Rozstaw i polaryzacja – 40 mm (gęsty) lub 50 mm (rzadszy), mierzone od osi do osi.
- Temperatura i materiał koszulki – AISI 304 lub 316L, klasa temperaturowa.
Tabela doboru: średnica pręta × frakcja × indukcja
| Średnica pręta | Klasa | Indukcja na koszulce | Frakcja zanieczyszczeń |
|---|---|---|---|
| Ø25 mm | N42 | ~6 500 Gs | cząstki >1 mm |
| Ø25 mm | N52 | ~8 500 Gs | cząstki 0,5–1 mm |
| Ø32 mm | N52 | ~10 000 Gs | cząstki <0,5 mm, zgorzelina |
| Ø32 mm | N52 | ~10 000 Gs | paramagnetyki (stal 304 po obróbce) |
Dlaczego gradient jest ważniejszy niż samo B? Siła działająca na cząstkę opisana jest wzorem F = m·B·dB/dx, gdzie m to masa cząstki, B indukcja, a dB/dx gradient pola. Duża średnica pręta generuje głębsze pole i wyższy gradient na większej odległości od powierzchni, dlatego Ø32 N52 jest konieczne dla najdrobniejszych frakcji i zgorzeliny, mimo że Ø25 N52 ma zbliżoną indukcję powierzchniową.
 SM 32x350 [2xM8] / N52 Wałek prętowy Ø32×350 mm do zabudowy w zsypie, ~10 000 Gs, 13 nabiegunników, ścianka 1 mm — do drobnej frakcji i zgorzeliny. 1217,70 zł • Zobacz produkt → |
Ramka „na co uważać”:
- Nie używaj „udźwigu” jako parametru doboru separatora. Liczy się indukcja na powierzchni roboczej i gradient, nie siła oderwania zmierzona w oderwaniu od geometrii.
- Ścianka 1 mm to kompromis inżynierski. Wersja 0,5 mm daje wyższy odczyt gausów, ale przeciera się szybciej i grozi rozszczelnieniem oraz kontaktem produktu z magnesem.
- Błędna polaryzacja sąsiednich prętów tworzy strefy martwe, w których materiał nie przechodzi przez pole.
Temperatura, powłoka i higiena
Standardowa klasa N pracuje do 80 °C. Powyżej tej granicy straty są nieodwracalne. Magnesy N tracą około 0,11% indukcji na każdy 1 °C, a po przekroczeniu temperatury pracy strata nie wraca po ochłodzeniu. Wersje H, SH i UH, stabilne do 120 °C, dostępne są na zamówienie.
| Powłoka | Grubość | Odporność | Zastosowanie |
|---|---|---|---|
| Ni-Cu-Ni | 10–20 µm | SST ~72 h, dobra na ścieranie | surowce ścierne, standard przemysłowy |
| Epoxy | 10–20 µm | wyższa odporność chemiczna i na wilgoć | środowiska korozyjne |
| Xylan (PTFE) | 20–30 µm | SST 300–400 h | agresywne media chemiczne |
Dla aplikacji spożywczych i farmaceutycznych wymagana jest chropowatość Ra < 0,8 µm oraz stal AISI 316L zamiast 304. Konstrukcja separatorów DHIT jest zgodna z wymogami HACCP i ATEX, co oznacza higieniczny design bez stref martwych i możliwość uziemienia w strefach pyłowych 20/21/22. DHIT nie wystawia atestów HACCP ani certyfikatów ATEX, wydaje natomiast certyfikat zmierzonych parametrów dla konkretnej partii.
Montaż w zsypie i leju – strefy martwe, odstępy, wibracje
Montaż rusztu w leju polega na osadzeniu go w przekroju zasypowym. Standardowa średnica katalogowa to Ø200 mm, pozostałe wymiary DHIT wykonuje na wymiar. Ruszt magnetyczny do leja musi być osadzony tak, aby cały strumień materiału przechodził między prętami, bez możliwości ominięcia strefy separacji bokiem.
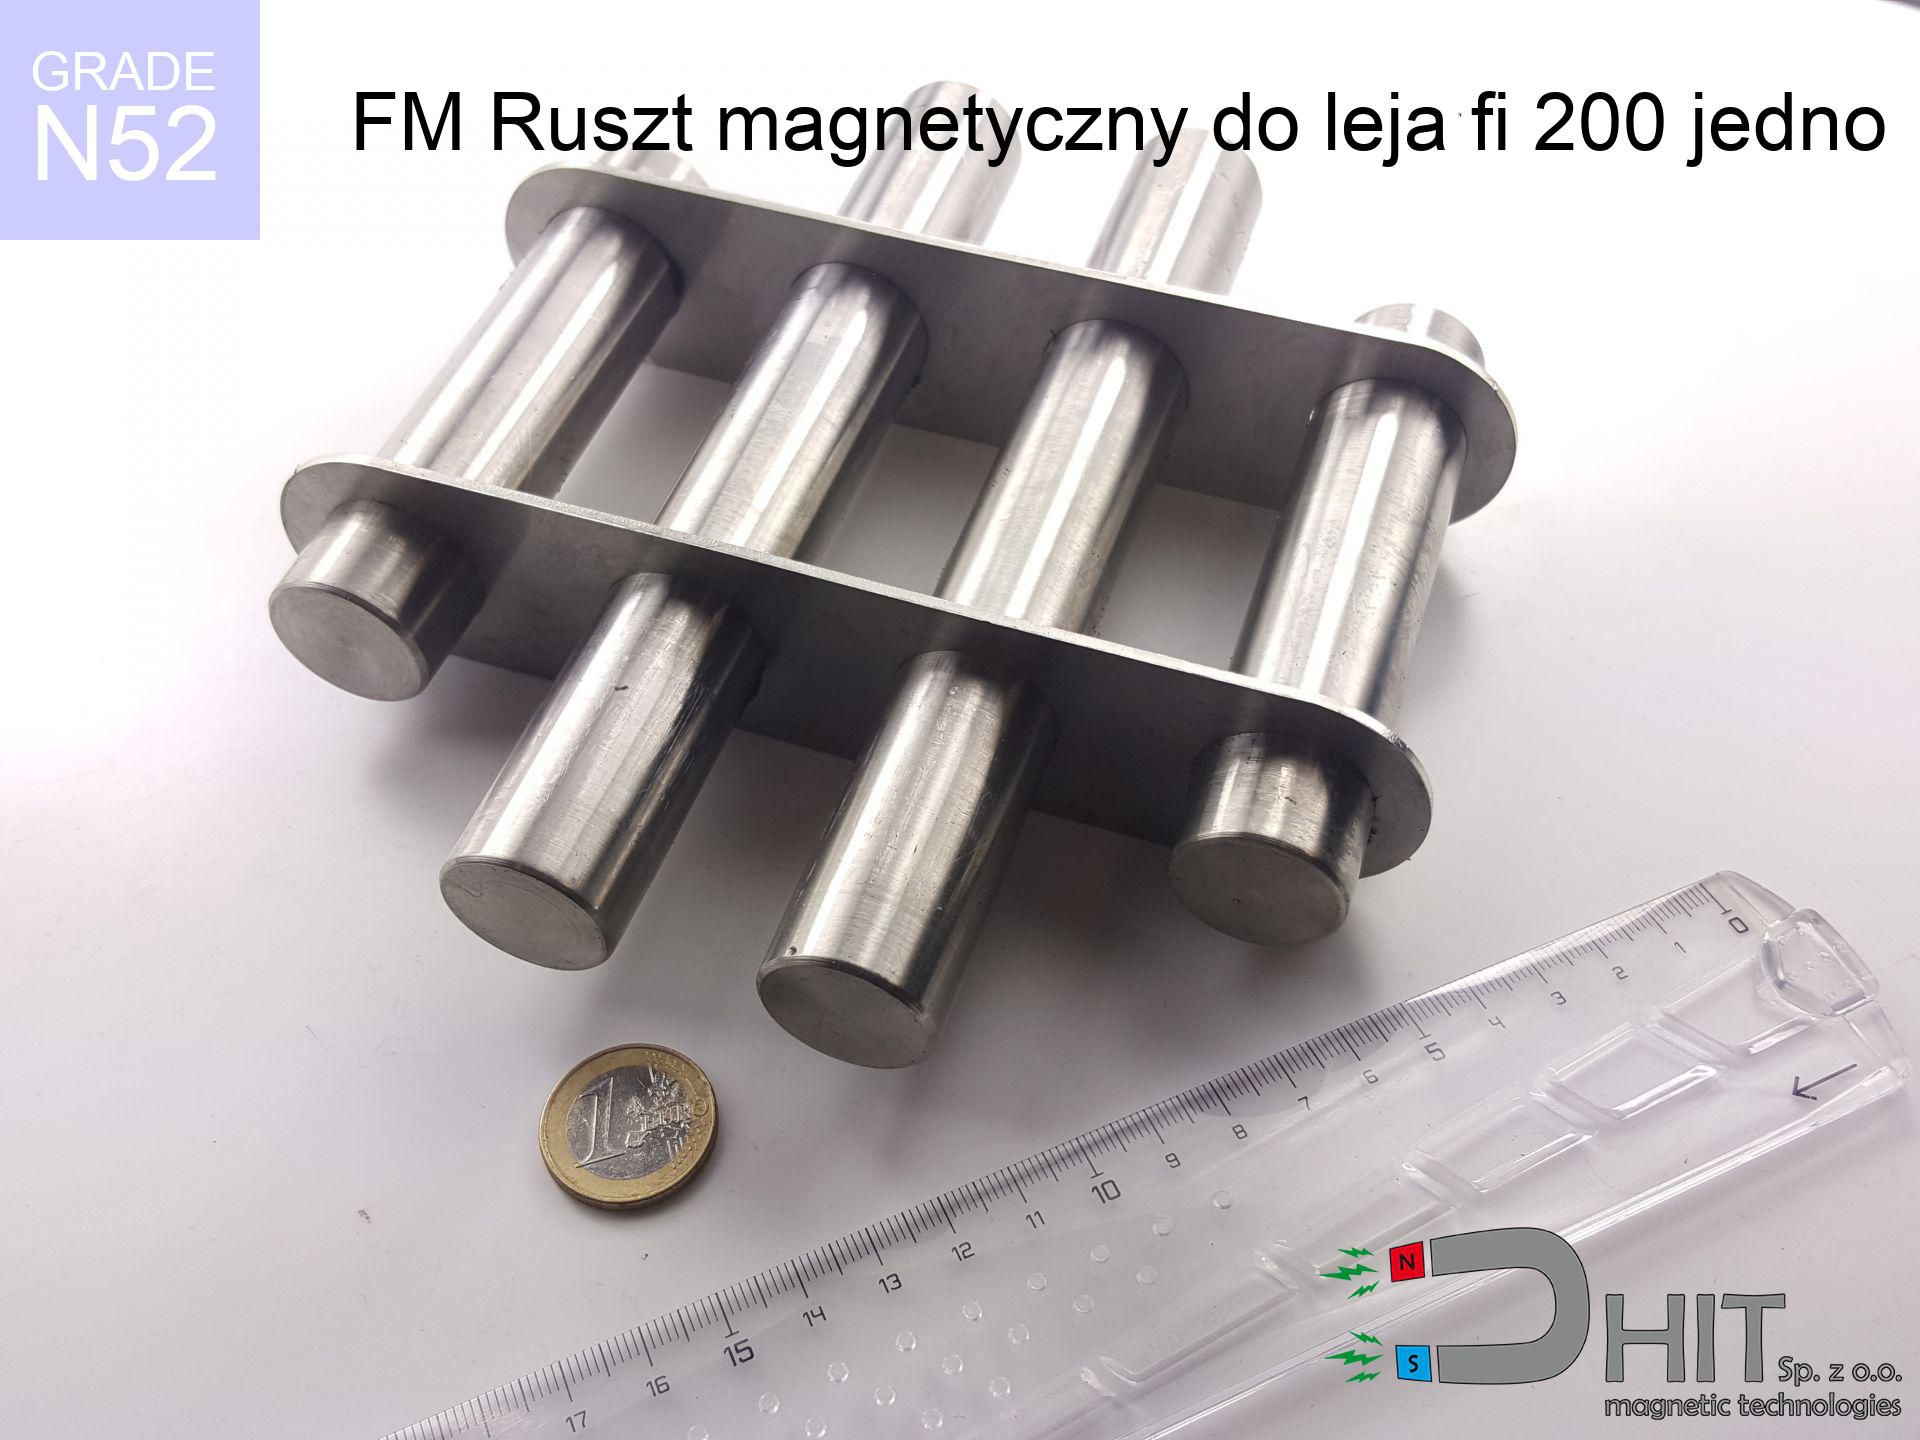 FM Ruszt magnetyczny do leja fi 200 jednopoziomowy / N52 Ruszt magnetyczny osadzany w leju zasypowym Ø200 mm, klasa N52, stal 304 — do wychwytu zanieczyszczeń ferromagnetycznych z materiałów sypkich. 1968,00 zł • Zobacz produkt → |
Wkład prętowy montuje się w istniejącym zsypie przez gwinty 2×M8 (M5/M6 przy mniejszych średnicach). Przy układach wielowałkowych kluczowa jest polaryzacja sąsiednich prętów: pola muszą się zamykać, a nie odpychać. Błędne ustawienie biegunów tworzy strefy martwe, w których materiał przepływa bez kontaktu z polem.
Listwa kontrolna montażu:
- Zachowaj minimalne odstępy od ścian, kołnierzy i czujników.
- Utrzymaj odległość 10–15 cm od czujników indukcyjnych, falowników i sterowników PLC. Pola rzędu 10 kGs zakłócają ich pracę.
- Przy wibracjach linii zastosuj dodatkowe mocowanie mechaniczne.
- Nigdy nie wierć rdzenia magnetycznego. Rdzeń jest kruchy, a uszkodzenie powłoki prowadzi do korozji i utraty parametrów.
- Sprawdź polaryzację sąsiednich prętów przed uruchomieniem linii.
Bezpieczeństwo pracy: silne pole magnetyczne stwarza ryzyko zmiażdżenia dłoni przy zbliżaniu elementów ferromagnetycznych. Osoby z rozrusznikiem serca lub implantem powinny zachować odległość minimum 30 cm od separatora. Rdzeń magnetyczny jest kruchy i nie znosi uderzeń mechanicznych.
Eksploatacja, czyszczenie i walidacja
Warstwa opiłków na koszulce ekranuje pole magnetyczne. Separator przepełniony jest gorszy niż jego brak, ponieważ daje fałszywe poczucie ochrony przy realnie obniżonej skuteczności. Częstotliwość czyszczenia ustala się doświadczalnie po pierwszym miesiącu pracy: codziennie przy mocno zanieczyszczonym surowcu, raz na tydzień przy materiale czystym.
Checklista czyszczenia:
- Wyłącz dopływ materiału i zabezpiecz strefę.
- Zdemontuj ruszt lub wkład zgodnie z instrukcją producenta.
- Usuń zanieczyszczenia z koszulek, nie dopuszczając do zarysowania powierzchni.
- Sprawdź stan powłoki i koszulki pod kątem przetarć.
- Zapisz masę lub objętość wychwytu w rejestrze walidacji.
- Zamontuj element z powrotem i potwierdź prawidłową polaryzację.
Kontrolę parametrów wykonuje się teslametrem co 6–12 miesięcy. Wymiana magnesu jest wskazana przy spadku indukcji o więcej niż 10–15% względem wartości początkowej. Certyfikat zmierzonych parametrów wydawany przez DHIT dla konkretnej partii dokumentuje wartość wyjściową i stanowi podstawę porównania w kolejnych pomiarach. To rozróżnienie jest istotne: certyfikat pomiaru to dokument techniczny, a atest HACCP lub certyfikat ATEX to odrębne dokumenty zgodności, których DHIT nie wystawia. Rewalidacja separatora jest wymagana przez systemy HACCP, IFS i BRC.
Ile to kosztuje i co daje – ROI i wybór wariantu
Ceny DHIT (stan na 2026, wartości „od”, netto):
- Ruszt do leja Ø200 jednopoziomowy N52 – od 1 600 zł netto.
- Ruszt do leja Ø200 dwupoziomowy N52 – od 3 625 zł netto.
- Wałek prętowy Ø25×150 N42 – od 380 zł netto.
- Wałek prętowy Ø32×350 N52 – od 990 zł netto.
| Wariant | Zastosowanie | Orientacyjny koszt |
|---|---|---|
| DHIT ruszt do leja | lej zasypowy, materiał sypki | od 1 600 zł netto (Ø200, 1 poziom) |
| DHIT wkład prętowy | zsyp, rurociąg, praca ciągła | od 380 zł netto (Ø25×150) |
| DHIT belka magnetyczna | nad taśmociąg, warstwa materiału | od ~6 150 zł brutto |
Koszt przestoju linii produkcyjnej szacowany jest branżowo na 5 000–20 000 zł/h (Matykiewicz, 2025/2026), a pojedynczy incydent awarii może przekroczyć 50 000 zł. Przy tych wartościach ROI separatora szacuje się na 3–6 miesięcy. Są to szacunki branżowe, nie dane DHIT.
Ruszt dwupoziomowy rekomendowany jest przy materiałach o skłonności do zbrylania oraz tam, gdzie wymagana jest wyższa skuteczność wychwytu przy zachowaniu tej samej średnicy leja. Wersje na wymiar wyceniane są indywidualnie na podstawie średnicy, rodzaju surowca, wielkości zanieczyszczeń i temperatury.
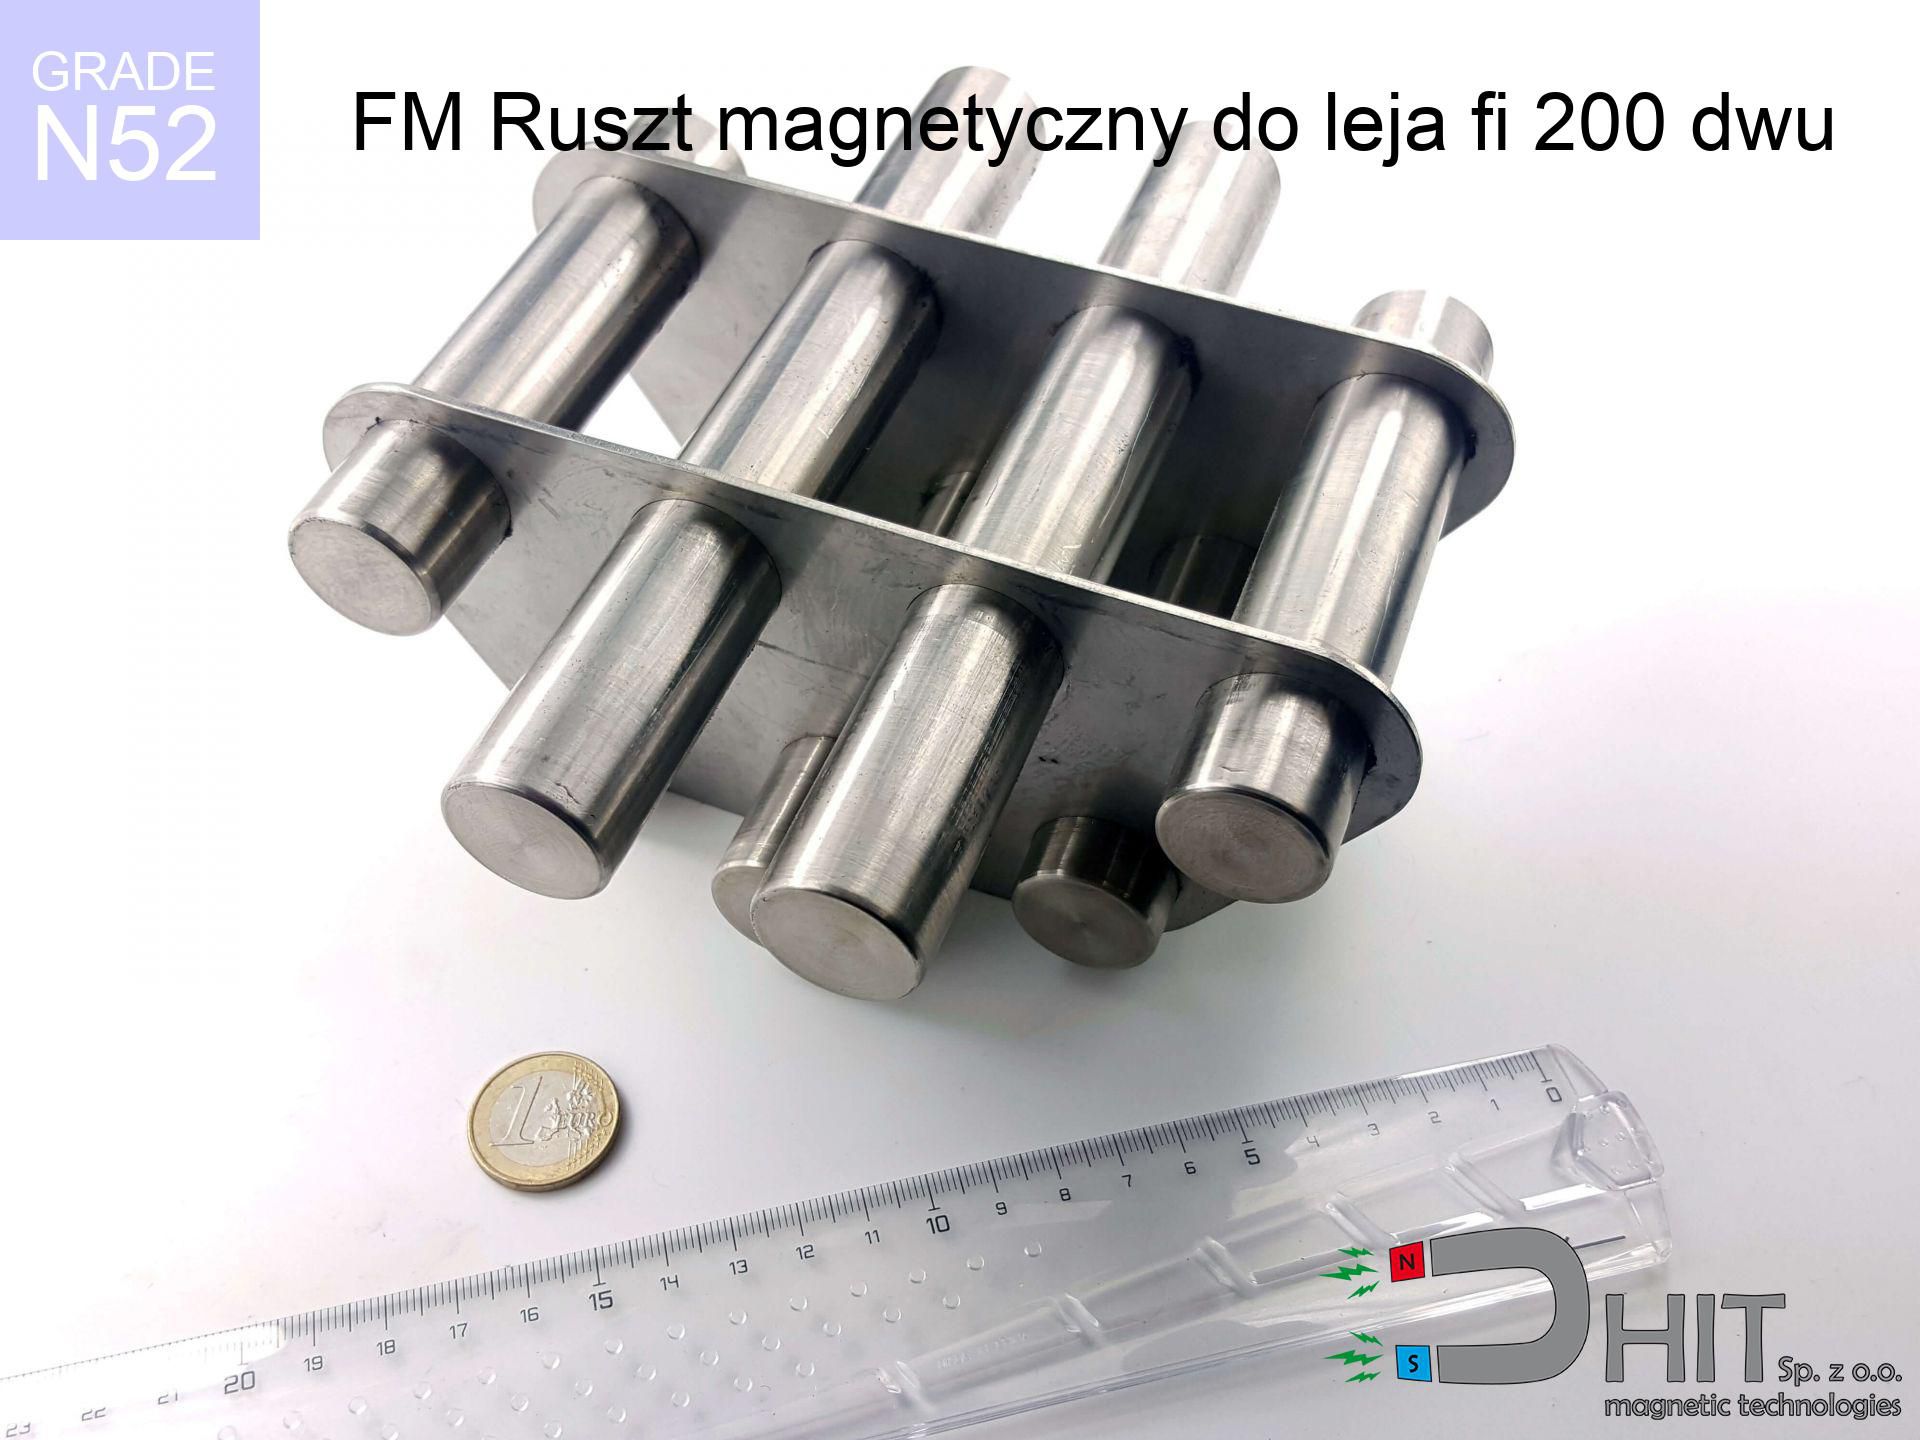 FM Ruszt magnetyczny do leja fi 200 dwupoziomowy / N52 Dwupoziomowy ruszt do leja Ø200 mm w klasie N52 — dłuższa droga kontaktu materiału z polem, dla surowców o skłonności do zbrylania. 4458,75 zł • Zobacz produkt → |
FAQ – najczęstsze pytania
Jaka indukcja do wychwytu opiłków? Dla cząstek powyżej 1 mm wystarcza Ø25 N42 o indukcji ~6 500 Gs. Dla frakcji 0,5–1 mm potrzebne jest Ø25 N52 ~8 500 Gs, a dla cząstek poniżej 0,5 mm i zgorzeliny Ø32 N52 ~10 000 Gs.
Czy ruszt działa na stal nierdzewną? Stal austenityczna w stanie niemagnetycznym nie jest wychwytywana. Stal 304 po obróbce mechanicznej staje się paramagnetykiem i wymaga Ø32 N52 z wysokim gradientem pola.
Jak często czyścić separator? Częstotliwość ustala się doświadczalnie po pierwszym miesiącu. Przy mocno zanieczyszczonym surowcu czyszczenie może być codzienne, przy czystym materiale wystarcza raz na tydzień.
Czy magnes traci moc w wysokiej temperaturze? Standardowa klasa N pracuje do 80 °C i traci około 0,11% indukcji na 1 °C. Powyżej tej granicy strata jest nieodwracalna. Wersje H, SH i UH do 120 °C dostępne są na zamówienie.
Czy DHIT wystawia atest HACCP lub certyfikat ATEX? DHIT nie wystawia atestów HACCP ani certyfikatów ATEX. Konstrukcja jest zgodna z wymogami tych systemów, a dla każdej partii wydawany jest certyfikat zmierzonych parametrów magnetycznych.
Jak zamówić dobór na wymiar? Dobór prowadzi inżynier DHIT bez opłat. Wystarczy podać średnicę leja lub przekrój zsypu, rodzaj surowca, wielkość zanieczyszczeń i temperaturę pracy. Kontakt: +48 22 499 98 98, bok@dhit.pl.
Co zrobić dalej
Dobór separatora do istniejącej instalacji wymaga danych o geometrii, frakcji zanieczyszczeń i temperaturze procesu. DHIT jako polski producent z Ożarowa Mazowieckiego, działający od 2005 roku, wykonuje ruszty i wkłady prętowe na wymiar oraz wydaje certyfikat zmierzonych parametrów dla każdej partii. Inżynierowie DHIT prowadzą dobór bez opłat pod numerem +48 22 499 98 98 lub adresem bok@dhit.pl.